

Fermer
Choisissez votre site
Global
Médias sociaux
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-08-03 origine:Propulsé


Les poches profondes, les joints à recouvrement, les intérieurs de tubes et les joints soudés sont généralement les endroits où la protection contre la corrosion est la plus difficile à rendre fiable. Un motif de pulvérisation doit voir une surface pour bien la recouvrir ; une ligne de revêtement électrophorétique fonctionne selon un principe différent. La partie conductrice immergée devient une électrode, de sorte que les particules chargées du revêtement se déplacent à travers le bain sous un champ électrique. Cela permet de créer un film sur de nombreuses surfaces difficiles d’accès, mais cela ne rend pas toutes les géométries aussi faciles. Une bonne couverture dépend de la conception de la pièce, du chemin électrique, de l’état du bain, du soutirage et de la séquence de rinçage qui fonctionnent ensemble.
Le revêtement électronique atteint les surfaces conductrices cachées car le dépôt est entraîné par un champ électrique dans un bain d"immersion, et pas seulement par accès direct par pulvérisation.
Le film déposé devient de plus en plus résistif, ce qui permet de rediriger le dépôt vers des zones moins recouvertes mais peut également exposer un faible accès électrique dans des cavités très profondes.
Les évidements étroits et protégés et les chevauchements mal ventilés peuvent encore nécessiter des modifications de la position du rack, du drainage, du placement de l"anode, du profil de tension ou de la pièce elle-même.
La qualité du cordon de soudure commence avant le revêtement : les projections de soudure, l"huile, les oxydes, la solution emprisonnée et les crevasses pointues peuvent interrompre un film protecteur.
Un processus électrophorétique commence après le nettoyage et le prétraitement, lorsque la pièce entre dans un bain de revêtement à base d"eau. Le courant continu établit les conditions électriques permettant aux particules chargées de résine et de pigment de se déplacer vers le substrat conducteur. Au fur et à mesure que les particules se déposent, la couche commence à isoler la zone déjà recouverte. Le courant est alors moins capable de continuer à traverser cette surface, de sorte que le dépôt a tendance à se poursuivre là où le film est plus mince ou absent. Ce comportement auto-limité est l"une des principales raisons pour lesquelles un film e-coat peut être plus uniforme sur une pièce complexe qu"une application en visibilité directe.
Le mot utile est « tend ». La puissance de projection ne signifie pas que chaque surface dissimulée recevra la même construction de film. L"intensité du champ électrique change en fonction de la distance, de la taille de l"ouverture, de l"obstruction, de la position de l"anode et du chemin disponible à travers le bain. Une poche rectangulaire profonde avec une ouverture étroite présente un défi différent d"un canal large, d"un tube fermé ou d"un joint à recouvrement. Les pièces voyagent également ensemble dans le réservoir, de sorte qu"un grand panneau adjacent ou un rack bien rempli peut affecter le champ local disponible pour un élément plus petit.
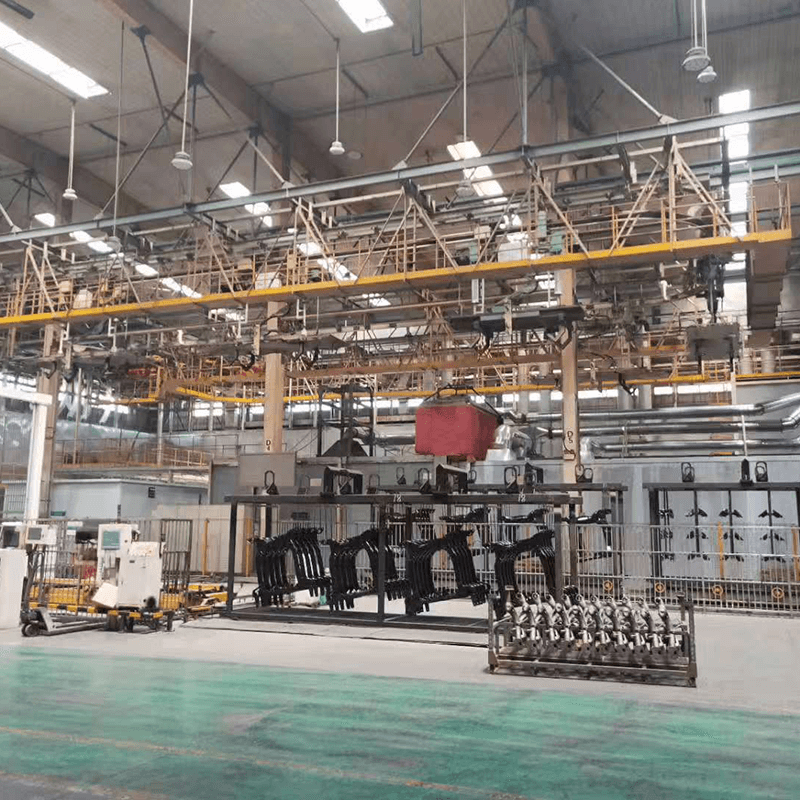
Pour les programmes impliquant des composants automobiles, de la quincaillerie métallique et de la machinerie lourde, un système doit donc être évalué comme un processus complet. BONITA MACHINERY présente ses solutions de lignes de revêtement électrophorétique pour ces applications de finition des métaux ; la configuration finale doit encore être adaptée à la pièce à usiner et aux conditions de production réelles.
Au début du dépôt, le liquide du bain doit atteindre l’évidement, chasser l’air et former un chemin électriquement continu vers la surface. Si une cavité est partiellement scellée, une poche d’air peut bloquer le contact avec le liquide. S"il s"écoule mal, les produits chimiques de prétraitement ou l"eau de rinçage peuvent rester dans l"élément et contaminer ultérieurement l"étape de revêtement ou le processus de durcissement. L"orientation sur le rack est donc un contrôle de couverture, pas simplement un choix de manipulation.
Une fois la cavité remplie, le champ doit s’étendre suffisamment loin dans celle-ci. Les bords extérieurs voient généralement un champ plus fort et commencent d’abord à construire le film. Une augmentation progressive et contrôlée de la tension donne à l’intérieur plus de possibilités de participer avant que les surfaces accessibles ne deviennent trop résistives. Un démarrage agressif peut former rapidement le film extérieur sans faire grand-chose pour un mur intérieur éloigné. Le profil électrique correct dépend de la chimie de la peinture, de la géométrie des pièces, de la disposition des réservoirs et de la fenêtre de processus validée par le fournisseur ; elle ne doit pas être définie à partir d"une valeur de tension générique.
À mesure que la surface extérieure gagne en épaisseur de film, sa résistance électrique augmente. Cela réduit les dépôts supplémentaires et peut favoriser les zones qui ont reçu moins de revêtement. C"est pourquoi une ligne de revêtement électrophorétique est souvent choisie pour les pièces métalliques encastrées. Pourtant, l’effet ne peut pas surmonter un trajet de liquide absent, une cavité entièrement protégée ou une anode tout simplement trop éloignée d’une surface intérieure profonde.
L"objectif pratique n"est pas simplement « la tension maximale ». Il s"agit d"un équilibre stable entre l"augmentation de la tension, le temps de dépôt, la conductivité du bain, le contrôle des solides, la température, la circulation et la géométrie électrique de la charge. L"augmentation de la tension sans discernement peut accélérer la construction extérieure et peut aggraver l"apparence ou créer des défauts de film. Une pièce d"essai, un examen de section coupée et une vérification des performances de corrosion sont plus utiles que de se fier uniquement à l"apparence visuelle de l"extérieur.
Les cordons de soudure comportent un ensemble différent de risques. Un joint continu et accessible peut bien recevoir le revêtement électronique, mais un joint est rarement aussi lisse ou uniforme que le métal de base adjacent. Les éclaboussures, les résidus de brûlure, la poussière de meulage, la calamine de soudure, l"huile de manipulation et les arêtes vives peuvent interférer avec le prétraitement ou créer une irrégularité locale du film. Une soudure par recouvrement peut également créer une crevasse de type capillaire qui recueille le liquide de traitement. Si le liquide ne peut pas être rincé et égoutté, une opération de revêtement peut masquer plutôt que résoudre le risque de corrosion sous-jacent.
Avant de mettre en service une pièce, examinez la conception de la soudure en gardant à l"esprit la séquence de revêtement. Des soudures continues là où l"étanchéité est requise, des transitions arrondies lorsque cela est possible, des ouvertures de drainage et d"aération accessibles et une méthode de nettoyage définie améliorent toutes la facilité de traitement. Des joints discontinus ou des espaces intentionnels peuvent être appropriés pour la fabrication ou le drainage de certains produits, mais ils doivent être évalués par rapport à l"environnement de corrosion, car un chevauchement non scellé peut retenir l"humidité en service.
Le prétraitement est tout aussi important. L’E-coat ne peut pas adhérer de manière fiable à l’huile, à l’oxyde libre ou aux résidus. Le nettoyage, le rinçage, le traitement de conversion lorsque cela est spécifié et le rinçage final doivent être conçus pour les mêmes zones difficiles que celles que le bain de revêtement doit atteindre. Si un joint n"est pas propre et mouillable avant l"électrodéposition, le film final ne créera pas une barrière fiable simplement parce qu"il semble recouvert après la cuisson.
L"effet cage de Faraday est souvent utilisé pour décrire un mauvais dépôt dans les coins intérieurs, les boîtes étroites et les formes fermées. Le mécanisme général est simple : les lignes de champ favorisent les chemins accessibles, et la formation précoce d"un film sur l"extérieur augmente la résistance avant qu"une zone intérieure n"ait été recouverte de manière adéquate. L"action corrective dépend de la cause.
État observé | Question de processus probable | Réponse utile à évaluer |
|---|---|---|
Zone nue ou fine au fond d"une poche | Le chemin électrique est-il trop long ou l"ouverture de la poche est-elle trop restreinte ? | Vérifiez l"orientation des pièces, la géométrie de l"anode, la rampe de tension et si une anode auxiliaire est justifiée. |
Couverture incohérente uniquement sur certains racks | Les pièces se protègent-elles les unes les autres ou pendent-elles différemment ? | Standardisez l’espacement des racks, le contact de mise à la terre, le modèle de charge et l’orientation. |
Perturbation locale du film à proximité d"un chevauchement de soudure | Des produits chimiques ou des gaz piégés s"échappent-ils pendant le durcissement ? | Vérifiez la conception des soudures, l’accès au nettoyage, le drainage du rinçage et la ventilation avant de modifier les réglages électriques. |
Construction extérieure lourde avec une faible couverture intérieure | La tension augmente-t-elle trop rapidement pour la géométrie de la pièce ? | Validez un profil de puissance plus doux et comparez les résultats des films découpés, et non le seul brillant extérieur. |
Les anodes auxiliaires peuvent raccourcir le chemin électrique vers une surface intérieure autrement éloignée. Il s’agit d’une décision en matière d’outillage et de conception de ligne, et non d’un module complémentaire universel. Ils doivent être protégés, entretenus et positionnés de manière à améliorer la couverture sans créer de nouvelle non-uniformité. Des gabarits spécifiques à une pièce peuvent également être la meilleure solution : incliner une cavité ouverte pour que l"air s"échappe et que le liquide s"écoule peut avoir plus d"importance que d"ajouter de la complexité électrique.
Une ligne e-coat traite le support, le crochet, le point de contact et la pièce comme faisant partie d"un seul circuit électrique. Un contact corrodé ou recouvert de peinture peut augmenter la résistance et créer un dépôt incohérent. L"emplacement du contact laisse également une petite zone qui peut devoir être cachée, masquée ou autrement acceptable dans la spécification de la pièce. Pour un assemblage soudé, confirmez que le chemin électrique atteint toutes les sections conductrices prévues ; les inserts isolés, les joints lâches et les mastics non conducteurs modifient ce qui peut être recouvert.
La densité de charge mérite la même attention. Emballer trop de grandes pièces ensemble peut modifier la circulation, emprisonner l’air et obscurcir les ouvertures du champ. Un modèle de rack qui maximise le nombre de pièces par support peut réduire la certitude de couverture dans les niches. Le meilleur plan de chargement équilibre le débit avec la capacité de nettoyer, immerger, recouvrir, rincer, égoutter et durcir chaque surface critique de manière répétée.
C"est pourquoi une revue de processus doit utiliser des parties représentatives du pire cas plutôt que de simples panels. Incluez l"évidement le plus profond, le tube le plus serré, l"assemblage soudé le plus lourd et la charge de production minimale et maximale. Inspectez les surfaces intérieures après durcissement et notez l"orientation du rack et les paramètres électriques utilisés. Cela produit un point de départ reproductible pour les plans de contrôle et les procédures de changement.
Avant de spécifier une ligne de revêtement électrophorétique, fournissez à l"équipe chargée de l"équipement des dessins ou des échantillons montrant la profondeur de l"encastrement, les dimensions de l"ouverture, les volumes clos, le type de joint, les trous de drainage, l"exposition à la corrosion cible et toutes les zones non revêtues. Demandez comment la disposition des anodes proposée, le chemin du convoyeur, la conception du rack, la circulation du bain et les étapes de rinçage par ultrafiltration répondent à ces caractéristiques. Demandez un plan d"essai comprenant des contrôles de l"épaisseur du film à l"intérieur et une méthode claire pour évaluer le joint après le prétraitement et le durcissement.
Il est également judicieux de séparer les allégations relatives au revêtement des allégations relatives aux produits finis. La ligne peut être configurée pour une immersion, un contrôle de puissance, un rinçage et un durcissement constants, mais le résultat de la corrosion dépend également de l"état du substrat, du système de peinture, de la conception de la pièce et des paramètres de fonctionnement validés. Pour un programme à volume élevé, une exécution pilote avec des parties délibérément difficiles constitue un meilleur intrant d"achat qu"une promesse générique d"une couverture complète.
La validation doit suivre le risque d"échec réel plutôt que la commodité. Les faces extérieures sont faciles à inspecter et semblent souvent satisfaisantes même lorsqu"un retour étroit, un chevauchement de soudure ou une poche interne présente un film limité. Choisissez des emplacements de mesure et de section définis avant le début de l’essai. Si les tests de corrosion font partie des exigences du produit, convenez à l"avance de la manière dont les échantillons sont préparés, de l"endroit où l"épaisseur du revêtement est évaluée et de la manière dont l"emplacement d"une défaillance sera interprété. Cela évite la situation dans laquelle une équipe approuve un extérieur brillant tandis qu"une autre trouve plus tard une fonctionnalité non protégée.
Répétez l"essai dans des conditions normales et difficiles : une charge typique, la charge maximale prévue et la disposition la plus susceptible de retenir l"air ou de restreindre l"accès. Si le processus change (nouvelle conception de soudure, substrat différent, support modifié, composition chimique de la peinture modifiée ou vitesse du convoyeur modifiée), considérez la vérification de la couverture comme un déclencheur de revalidation. Cette discipline empêche qu’un lancement réussi ne devienne une hypothèse non étayée.
Une ligne de revêtement électrophorétique peut couvrir les évidements et les cordons de soudure plus efficacement que les méthodes à visibilité directe, car le dépôt électrique se poursuit sur les surfaces conductrices immergées. Le résultat est plus solide lorsque la conception prend en charge le remplissage, l’accès actuel, le rinçage et le drainage. Traiter la géométrie difficile comme un problème commun de conception de pièce et de contrôle de processus évite des modifications tardives coûteuses. BONITA MACHINERY peut configurer des modules de ligne de revêtement pour différents types de charges, tandis que les acheteurs doivent valider la couverture de leurs propres cavités les plus profondes et des assemblages soudés les plus exigeants avant de fixer les spécifications de production.
Il peut recouvrir l"intérieur des tubes conducteurs accessibles lorsque le bain peut entrer, que l"air peut s"échapper et que le chemin électrique est suffisant. Les tubes très longs ou étroits peuvent nécessiter une orientation spécifique à la pièce, une conception d"anode ou une révision de la géométrie.
Non. Une augmentation de tension plus élevée ou plus rapide peut augmenter le dépôt extérieur avant que l’intérieur ne reçoive un film adéquat. Un profil de puissance contrôlé et validé est généralement plus utile que la simple augmentation du point de consigne.
Les zones de soudure peuvent retenir des éclaboussures, de l"oxyde, de l"huile, de l"humidité ou des résidus, et les chevauchements peuvent piéger le liquide de traitement. Le nettoyage, l’accès au prétraitement, la conception des joints, le drainage et les conditions de durcissement affectent tous la protection finale.
Il décrit un blindage électrique qui réduit les dépôts dans les zones encastrées ou fermées. Il est géré en considérant ensemble la géométrie, la position de l"anode, l"orientation du rack, le contrôle du bain et le profil de tension.
Non. Une anode auxiliaire n’est utile que lorsque le chemin électrique normal n’offre pas une couverture suffisante. Il doit faire suite à un essai et à un examen de la conception de la ligne, car il ajoute des considérations de maintenance et de contrôle.


