

Fermer
Choisissez votre site
Global
Médias sociaux
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-08-31 origine:Propulsé


Un rendement stable d’une ligne de revêtement électrophorétique est le résultat d’un soin discipliné du processus, et non d’une seule réparation d’urgence. La ligne combine la chimie humide, les équipements électriques, la filtration, les pompes, les racks, les convoyeurs, les étapes de rinçage et le durcissement thermique. Une petite défaillance dans une section peut se transformer en un défaut de revêtement beaucoup plus tard dans le parcours, rendant la cause initiale difficile à reconnaître. La maintenance préventive doit donc combiner l'inspection mécanique avec la vérification de routine de l'état du bain, des performances de rinçage, de la puissance délivrée, de la manipulation des pièces et du fonctionnement du four. L’objectif est de détecter les dérives avant qu’elles ne deviennent des rebuts, des retouches, des livraisons manquées ou un arrêt coûteux.
Un plan de maintenance utile sépare les contrôles de fonctionnement quotidiens des tâches préventives périodiques et des interventions basées sur l"état.
La circulation du bain, la filtration, les équipements UF, les redresseurs, les anodes, les racks, les buses de rinçage, les convoyeurs et les équipements de durcissement affectent tous la consistance du revêtement.
Les enregistrements de maintenance doivent relier les résultats aux symptômes du processus, tels que les défauts, les changements de débit, les alarmes ou la consommation d"énergie.
Un accès sécurisé, des procédures de verrouillage, des conseils pour le fournisseur de peinture et le manuel de l"équipement doivent régir les instructions et les intervalles de travail exacts.
Le programme de maintenance doit commencer par une cartographie des processus. Listez toutes les étapes pouvant affecter la pièce : chargement et soutirage, prétraitement, rinçages à l"eau, électrodéposition, rinçages par ultrafiltration, zones de vidange, cuisson au four, refroidissement, déchargement et inspection. Pour chaque étape, identifiez ce qui doit rester stable, comment cela sera vérifié, à qui appartient le contrôle et ce qui se passe lorsque le résultat sort de la limite validée.
Ce format distingue les opérations de routine de la maintenance. Un opérateur peut enregistrer une tendance normale du bain ou du four au cours de chaque quart de travail ; un technicien de maintenance peut inspecter un joint de pompe, un entraînement de convoyeur ou une connexion électrique à un intervalle planifié ; un spécialiste peut nettoyer ou entretenir l"équipement UF selon son état et les instructions du fournisseur. Les trois activités soutiennent la fiabilité, mais elles nécessitent des compétences et une documentation différentes.
Évitez l"approche « exécuter jusqu"à ce qu"il échoue » pour les composants cachés. Une buse partiellement obstruée, un contact de mise à la terre détérioré, un capteur à la dérive ou un filtre approchant de son état de remplacement peuvent ne pas arrêter la ligne immédiatement. Cela peut plutôt apparaître comme une utilisation de peinture progressivement plus élevée, un défaut de film localisé, une couverture incohérente ou une augmentation des retouches. La détection précoce est moins perturbatrice qu’une panne lors d’un cycle de production.
Le bain d’e-coat est un milieu de traitement, pas seulement un réservoir de liquide. Son état de fonctionnement est régi par les exigences du fournisseur de peinture et le plan de procédé validé. Les catégories de contrôle typiques peuvent inclure la température, les solides, le pH, la conductivité, les indicateurs de contamination et le comportement de circulation, mais les limites et méthodes de test approuvées ne doivent jamais être devinées à partir d"un article générique. Ce qui compte, c"est que l"équipe utilise une méthode contrôlée, réagisse aux tendances et enregistre tout ajustement.
La circulation maintient le bain mélangé et aide à maintenir des conditions constantes autour des pièces immergées. Inspecter les pompes, les crépines, les filtres, les vannes, les joints, les indications de débit et les chemins de retour conformément au plan de l"équipement. Recherchez des fuites, des bruits anormaux, des vibrations, un débit réduit ou un changement de pression inattendu. Une pompe peut continuer à fonctionner tout en fournissant une circulation insuffisante. Il ne suffit donc pas de se fier uniquement à un indicateur de fonctionnement du moteur.
La filtration protège la surface finie des agglomérats et des particules étrangères. Un changement de filtre doit être enregistré avec l’état observé, et non simplement coché. Si un filtre se charge anormalement rapidement, la bonne réponse consiste à rechercher la source : pièces entrantes, manipulation de la peinture, propreté du réservoir, contamination en amont ou perturbation du processus. Remplacer les filtres sans en rechercher la raison peut permettre le retour de la même contamination.
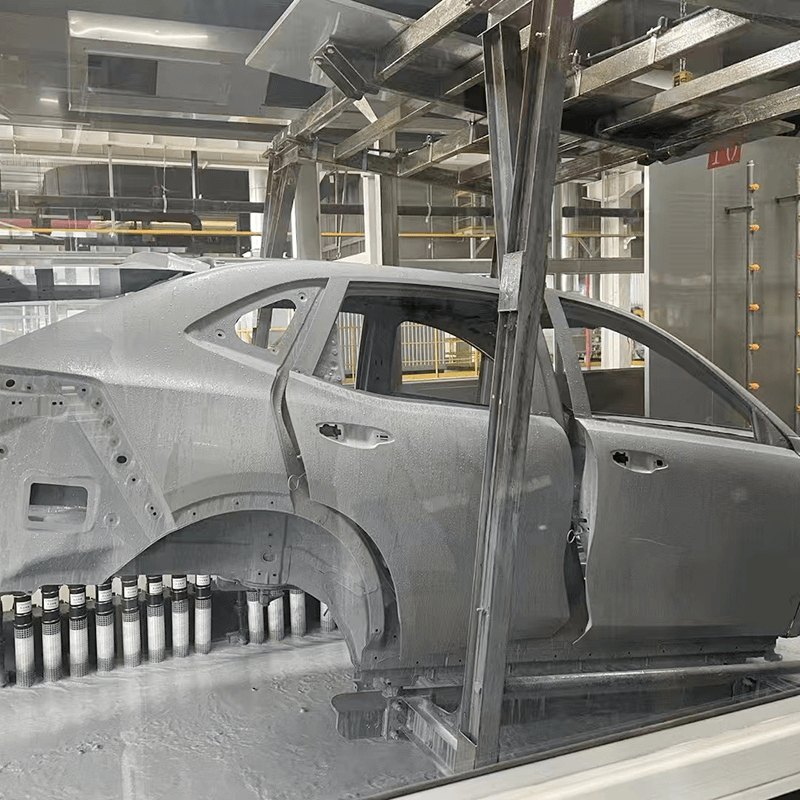
L’ultrafiltration permet un rinçage et une récupération de peinture compatibles après dépôt. Ses besoins de maintenance sont directement liés au système de peinture sélectionné et à la documentation de l"équipement UF. Examinez les performances de la membrane, le comportement de la pression, la qualité du perméat, les connexions, les routines de nettoyage et tout historique d"alarme, comme l"exige le plan validé. N"utilisez jamais de méthode de nettoyage ou de produit chimique non approuvé, car cela pourrait endommager les membranes ou affecter le comportement du revêtement en aval.
Les systèmes de rinçage nécessitent une attention particulière au-delà de l’approvisionnement en eau. Inspectez les modèles de pulvérisation, les buses, les filtres, les pompes, les niveaux des réservoirs, les voies de trop-plein, la tuyauterie de retour et les chemins de drainage des pièces. Une buse partiellement bouchée peut créer une zone de défaut distincte ; une buse endommagée peut perturber un film nouvellement déposé ; un rinçage final mal géré peut laisser des résidus avant durcissement. Conservez des enregistrements des contrôles de qualité de l"eau et des entraînements anormaux afin que les modifications de l"apparence de la surface puissent être connectées à un signal de processus réel.
Un processus automatisé tel que de BONITA MACHINERY la ligne d’électrophorèse automobile bénéficie d’une conception de maintenance qui rend les composants UF, de rinçage et de pompe accessibles. L'accès est une caractéristique de fiabilité : si une équipe ne peut pas inspecter ou nettoyer un composant sans perturber un équipement non associé, les soins de routine risquent davantage d'être retardés.
Le dépôt électrique dépend d’une fourniture de puissance stable et d’un contact fiable des pièces. Les vérifications du redresseur doivent être effectuées par du personnel qualifié selon les procédures de sécurité applicables. Examinez les tendances de sortie, les enregistrements d"alarmes, l"état de refroidissement, les connexions et tout signe de surchauffe ou de fonctionnement anormal. Les tests électriques exacts, les intervalles et les valeurs d"acceptation appartiennent à la documentation de l"équipement et au programme de maintenance électrique de l"installation.
Les anodes et les cellules anodiques nécessitent également une observation planifiée. Leur état affecte le champ électrique et l"équilibre du bain, c"est pourquoi les fuites, l"encrassement, les dommages ou le comportement anormal doivent être étudiés avant que l"uniformité du revêtement ne soit affectée. Ne faites pas de la maintenance des anodes une réflexion après coup simplement parce que les pièces semblent toujours acceptables sur les surfaces exposées.
Les racks, crochets et points de mise à la terre méritent la même discipline. Retirez le revêtement accumulé là où il compromet le contact électrique, inspectez les luminaires pour déceler toute distorsion ou tout dommage et vérifiez que l"emplacement du contact reste reproductible. Un mauvais contact avec la grille peut créer un film mince ou manquant qui ressemble à un problème de bain. Standardisez la remise à neuf des racks et enregistrez les luminaires en service, en particulier pour les pièces présentant des retraits profonds ou des exigences de couverture étroites.
La fiabilité du convoyeur affecte le temps de séjour, l"espacement des charges, la manipulation sûre et la transition entre les étapes humides et chaudes. Inspectez les points de lubrification, les composants d"entraînement, la tension, l"alignement, les supports, les protections et les capteurs conformément aux exigences du fabricant. Un problème de transfert intermittent peut modifier le temps d"immersion ou provoquer le séjour inattendu d"une charge dans une zone de rinçage ou de vidange ; le symptôme de revêtement peut apparaître loin en aval.
Les équipements de manutention doivent également préserver l’orientation des pièces. Une pièce qui s"incline différemment après l"usure d"un crochet peut retenir l"eau de rinçage dans une cavité, entraîner un excès de liquide dans le four ou présenter une couverture incohérente. Considérez l"orientation des racks et l"espacement des charges comme des paramètres de processus contrôlés, en particulier après des travaux de maintenance ou un changement de luminaire.
L"équipement de durcissement doit être vérifié pour les conditions requises par le système de revêtement sélectionné. Surveillez le comportement de contrôle de la température du four, le débit d"air, l"état de l"échappement, les joints de porte, les capteurs et le mouvement du convoyeur. Un point de consigne affiché ne constitue pas en soi une preuve que chaque pièce atteint la condition de durcissement prévue. Établissez une méthode de vérification adaptée au processus, documentez le résultat et étudiez les changements dans la dureté, l"adhérence, l"apparence ou la consommation d"énergie du film ainsi que les données du four.
Catégorie de fréquence | Objectif typique | Exemples d"activités planifiées |
|---|---|---|
Chaque quart de travail ou quotidiennement | Détectez la dérive visible avant de produire davantage de pièces affectées | Observez les fuites, l"état des alarmes, la couverture de pulvérisation, les contacts des racks, les tendances du bain et du rinçage et le comportement anormal du convoyeur. |
Routine hebdomadaire ou programmée | Préserver la préparation mécanique et des processus | Inspectez les filtres et les crépines, les buses, le comportement de la pompe, l"état des accessoires, les composants sélectionnés du convoyeur et l"entretien ménager autour des réservoirs. |
Service préventif périodique | Entretenir les composants qui peuvent se dégrader sans avertissement visible | Entretenir les entraînements, les panneaux électriques, les capteurs, les composants liés aux anodes, les équipements UF et les systèmes de four conformément à la documentation approuvée. |
Action basée sur des conditions | Répondez aux preuves plutôt qu’au temps civil uniquement | Enquêtez sur les pressions, débits, températures, tendances de conductivité anormales, défauts, vibrations, alarmes ou consommation d’énergie. |
Le tableau établit des catégories plutôt que des intervalles universels. Le calendrier réel doit refléter les heures de fonctionnement, la composition chimique de la peinture, la qualité de l"eau, les conditions ambiantes, le chargement partiel, la conception de l"équipement et les exigences de sécurité locales. Une ligne de production très occupée peut nécessiter un intervalle différent d’une ligne fonctionnant par intermittence.
Un dossier de maintenance est plus précieux lorsqu’il permet de prendre une décision. Enregistrez le composant, le résultat, la mesure le cas échéant, l"action corrective, la personne responsable et l"impact sur la production. Reliez les observations majeures aux résultats de qualité : un nouveau défaut de particules, un changement d"épaisseur de film, une tendance inhabituelle de conductivité de rinçage ou une alarme de four. Au fil du temps, cet historique permet de distinguer un événement isolé d’un modèle de panne récurrente.
La planification des pièces de rechange doit suivre la même logique. Identifiez les composants dont la défaillance arrêterait la production ou affecterait sensiblement la qualité du revêtement, puis définissez la pièce de rechange approuvée, les conditions de stockage et la procédure de remplacement. Ne stockez pas de pièces à l’aveugle ; Donnez la priorité aux articles présentant des délais de livraison longs, une criticité élevée ou des signes d"usure. Vérifiez que les techniciens peuvent accéder à la documentation pertinente et comprendre les étapes d’isolement sécurisé avant qu’une panne ne se produise.
L'article existant de BONITA MACHINERY sur la maintenance pour un revêtement électrophorétique cohérent peut également être utilisé comme ressource connexe sur site. Un programme de maintenance spécifique au site doit rester aligné sur les manuels des équipements installés, les instructions du fournisseur de peinture et le système de gestion de la sécurité de l'installation.
Les tâches calendaires sont essentielles, mais de nombreux besoins de maintenance apparaissent après un changement des conditions d"exploitation. Une nouvelle pièce avec une plus grande surface peut modifier l"entraînement et la demande de pompage. Un rack différent peut modifier la qualité du contact électrique. Une augmentation du taux de production peut charger les filtres et les étapes de rinçage plus rapidement. Un changement saisonnier de la qualité de l’eau peut affecter le prétraitement et le rinçage. Ces événements doivent déclencher un examen ciblé des composants et des contrôles de processus les plus susceptibles d"être affectés.
Le même principe s"applique après des travaux correctifs. Si une pompe, un capteur, un composant de redresseur, un collecteur de buses ou un entraînement de convoyeur sont remplacés, vérifiez que le travail a rétabli l"état de processus prévu plutôt que seulement que la machine démarre. Enregistrez le résultat de base après la maintenance et comparez-le avec la prochaine tendance de production. Cela boucle la boucle entre la fiabilité mécanique et la qualité du revêtement, aidant ainsi l"équipe à déterminer si une activité a stabilisé la production ou a introduit une nouvelle variation.
Enfin, rendez la propriété visible. Une liste de contrôle n"a que peu de valeur si un technicien suppose qu"un opérateur a effectué la vérification et que l"opérateur suppose que la maintenance le fera plus tard. Définissez le rôle responsable, le chemin d’escalade et l’emplacement d’enregistrement pour chaque tâche critique. Une propriété claire est ce qui transforme un programme de maintenance en un comportement quotidien fiable.
La maintenance fiable d"une ligne de revêtement électrophorétique relie les parties chimiques, électriques, mécaniques et thermiques d"un même processus. Les observations quotidiennes évitent que la dérive soit ignorée ; les tâches préventives protègent les pompes, les filtres, les équipements UF, les contacts, les convoyeurs et les fours ; les contrôles conditionnels concentrent l’attention là où les données montrent un risque. BONITA MACHINERY fabrique et fournit des systèmes de lignes de revêtement, mais la stabilité à long terme dépend d"un programme documenté et sûr qui est validé pour l"équipement installé, la chimie de la peinture et la charge de production réelle.
Il n’y a pas de tâche unique. Un rendement stable dépend du maintien du contrôle du bain, de la circulation, de la filtration, de l"alimentation électrique, des rinçages, des racks, des convoyeurs et des équipements de durcissement en tant que parties connectées d"un même processus.
Suivez la documentation de la membrane et du système de revêtement, étayée par les performances du perméat observées, le comportement de la pression, les alarmes et les résultats du processus. Un intervalle générique fixe peut ne pas convenir à toutes les lignes.
Les crémaillères assurent la connexion électrique à la pièce. L"accumulation de peinture, la corrosion, l"usure ou les dommages peuvent augmenter la résistance et provoquer un film mince ou manquant.
Oui. Les interruptions de transfert ou les variations de vitesse peuvent modifier les conditions d’immersion, de rinçage, de drainage ou de durcissement. Les supports usés peuvent également modifier l"orientation et l"espacement des pièces.
Conservez les résultats des composants, les mesures pertinentes, les actions prises, l"historique des alarmes, les pièces remplacées et les liens vers tout effet de qualité ou de production. Ces enregistrements prennent en charge le dépannage et la prévention des pannes récurrentes.


