

Fermer
Choisissez votre site
Global
Médias sociaux
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-08 origine:Propulsé


Les opérations de finition industrielle sont confrontées à des coûts croissants liés aux déchets de matériaux, au traitement des eaux usées et aux pénalités de conformité environnementale. L'efficacité du transfert est une mesure essentielle de la rentabilité dans l'atelier. Les méthodes traditionnelles d’application de liquides et de poudres souffrent d’une surpulvérisation inévitable et d’un entraînement important. L'entraînement est l'excès de peinture évacué du bain à la surface et à l'intérieur des cavités de la pièce. Cet entraînement physique entraîne de lourdes pertes de matière lors des étapes de rinçage ultérieures s'il n'est pas géré. La transition vers une moderne ligne de revêtement électrophorétique répond directement à cette inefficacité grâce à des systèmes de récupération en boucle fermée et des contrôles électrochimiques précis. En intégrant la technologie d'ultrafiltration et des cascades de rinçage à contre-courant, les fabricants capturent les solides de peinture non déposés avant qu'ils n'atteignent le drain. Cette architecture en boucle fermée permet aux installations d'atteindre une utilisation des matériaux proche de 100 % tout en minimisant les rejets d'effluents.
Récupération en boucle fermée : la technologie d"ultrafiltration (UF) capture jusqu"à 98 % des solides de peinture non déposés dans les zones de rinçage et les renvoie au bain de galvanoplastie actif.
Dépendance aux paramètres : la perte de peinture pendant le rinçage est fortement dictée par la chimie du bain ; Un pH, une température ou une tension inappropriés peuvent entraîner la redissolution ou l"élimination des films nouvellement déposés.
Conservation de la qualité : la prévention de la perte de peinture lors de l"étape de rinçage est essentielle non seulement pour réaliser des économies, mais aussi pour préserver la finition brillante et les fortes propriétés anticorrosion attendues des pièces à revêtement électrolytique.
Coût par rapport à la conformité : investir dans des systèmes avancés de rinçage-récupération au sein d"une ligne de revêtement réduit les dépenses en matières premières tout en simplifiant simultanément la conformité des eaux usées.
Réalités de la maintenance : Le maintien de taux de récupération élevés nécessite une surveillance rigoureuse de l"état de la membrane UF et de la conductivité de l"eau de rinçage pour éviter l"encrassement et la contamination croisée.
L"ultrafiltration sert de moteur principal pour la récupération des matériaux dans un système de revêtement électrolytique. L"unité UF aspire continuellement le fluide du réservoir de trempage principal et le force sous pression à travers des membranes semi-perméables. Ce processus mécanique sépare le bain de peinture complexe en deux flux distincts. Le premier flux contient les solides concentrés de peinture, les résines et les pigments. Le deuxième flux, appelé perméat, est entièrement constitué d’eau et de solvants de faible poids moléculaire. En extrayant l’eau directement du mélange de peinture pour générer ce perméat de rinçage, les installations minimisent considérablement leur consommation d’eau municipale fraîche.
Le cycle en boucle fermée repose sur l’acheminement de ce perméat directement vers les zones de rinçage post-couche. Lorsque les pièces revêtues sortent du bain principal, le perméat est pulvérisé sur elles pour éliminer la peinture non déposée. Le système récupère ce mélange fluide dans les cuves de rinçage situées en dessous. Étant donné que le perméat partage la composition chimique exacte de la phase liquide du bain, il retourne en cascade de manière transparente dans le réservoir électrophorétique primaire. Cette boucle continue garantit une perte de matière quasi nulle et maintient l’équilibre volumétrique de l’ensemble du système.
Le choix de la membrane dicte l’efficacité de la récupération sur le site de production. Les membranes enroulées en spirale offrent une surface spécifique élevée et d"excellents débits de perméat, ce qui les rend standard dans les environnements de production élevée. Les membranes tubulaires offrent une meilleure résistance au colmatage dû aux grosses particules, mais nécessitent une empreinte physique plus importante. Les ingénieurs de l"usine doivent adapter le type de membrane à la chimie spécifique de la peinture et aux volumes de production prévus pour garantir un approvisionnement constant en eau de lavage. Le fonctionnement de ces membranes nécessite une attention particulière à la pression transmembranaire. Si les pompes d"alimentation poussent le fluide trop fort, les solides de la peinture se compacteront contre la surface de la membrane, obstruant les pores et interrompant la production de perméat.
L'entraînement est l'entraînement physique du liquide du bain sur des pièces à géométrie complexe lorsqu'elles émergent de la cuve de trempage. Les pièces comportant des évidements profonds, des canaux internes ou des coutures pliées retiennent des volumes importants de peinture non déposée. Les sous-châssis automobiles, les châssis de matériel agricole et les supports estampés avec brides ourlées sont connus pour transporter un excès de liquide. Sans mécanisme de récupération dédié, cet excès de matière est emporté directement dans les égouts. Une moderne ligne de revêtement utilise une architecture de rinçage à contre-courant en plusieurs étapes pour capturer efficacement ce fluide.
L"architecture physique d"un système de rinçage à contre-courant repose sur la gravité et le placement stratégique de la pompe pour déplacer le fluide dans le sens contraire du déplacement de la pièce. Voici la séquence standard d"opérations pour capturer le glissement :
La pièce revêtue sort du réservoir de trempage primaire et entre dans la première zone de rinçage par ultrafiltration (UF1), où des collecteurs à grand volume pulvérisent la pièce pour éliminer la couche la plus épaisse de peinture non déposée.
Le fluide collecté dans le réservoir UF1, désormais fortement chargé de solides de peinture récupérés, déborde directement dans le réservoir de trempage primaire pour reconstituer le bain.
La pièce avance vers les zones UF2 et UF3, où un perméat de plus en plus propre lave les solides restants de la surface et des cavités internes.
Le perméat propre provenant de l’unité d’ultrafiltration alimente directement le réservoir d’UF3. Au fur et à mesure que l"UF3 se remplit, il déborde dans l"UF2, qui déborde ensuite dans l"UF1.
La pièce reçoit un lavage final dans un halo d"eau vierge déminéralisée (DI) pour éliminer toute trace de solvants ou d"ions conducteurs avant d"entrer dans le four de durcissement.
Cette méthode en cascade concentre les solides récupérés étape par étape. Il repousse la peinture vers le réservoir primaire sans diluer la chimie active du bain. Au moment où la pièce atteint le halo d"eau DI final, la surface est pratiquement exempte de solides non déposés. Cette architecture crée une boucle de récupération très efficace qui capture l"entraînement avant qu"il ne quitte l"enveloppe du système.
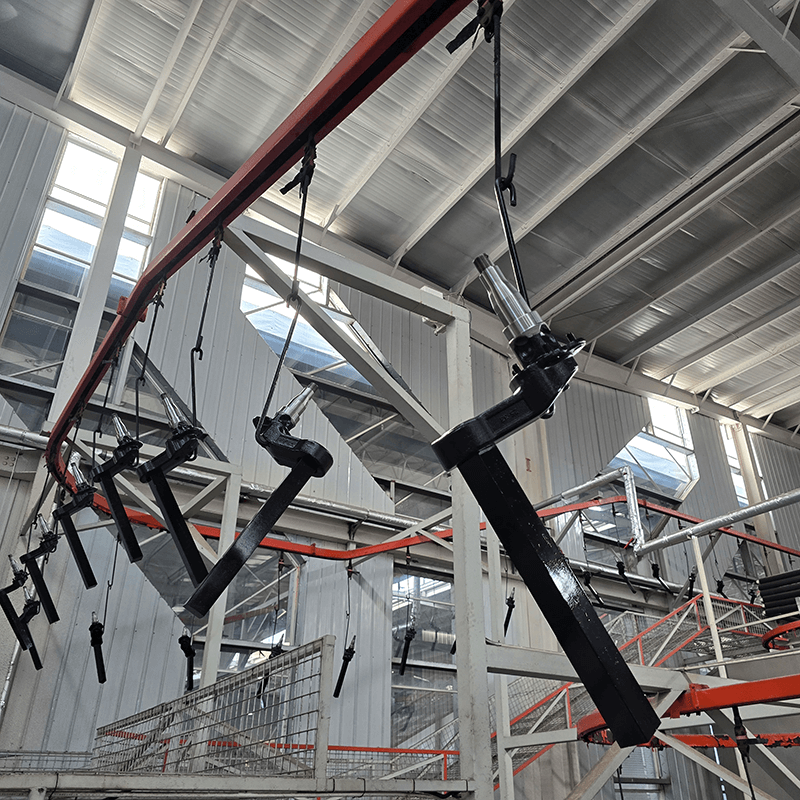
La chimie du bain dicte la stabilité physique du film appliqué. Les opérateurs doivent maintenir le pH du réservoir électrophorétique dans une fenêtre opérationnelle stricte. Au cours du processus d"électrodéposition cathodique, la réaction chimique dépose des particules de peinture chargées positivement sur la pièce mise à la terre. Cette réaction laisse un excès d’agents neutralisants, généralement des acides organiques comme l’acide acétique ou lactique. Si le pH descend trop bas et que le bain devient trop acide, un risque chimique grave apparaît lors de la phase de lavage.
Lorsque le pH n’est plus conforme aux spécifications, le revêtement nouvellement déposé se dissout à nouveau dans l’eau de rinçage. Cette réaction inverse se traduit par des films minces, des bords exposés et une perte excessive de matière pendant la phase de lavage. La peinture élimine simplement la pièce et surcharge la boucle de récupération par ultrafiltration, ce qui finit par faire sortir complètement les solides de la suspension. Les opérateurs remarqueront que les cuves de rinçage deviennent laiteuses ou opaques, un indicateur clair que le film se décolle du substrat.
Les installations utilisent des systèmes d"anolyte, également appelés cellules de dialyse, pour empêcher cette dégradation chimique. Ces cellules se trouvent à l’intérieur du réservoir de trempage principal, le long des parois latérales. Ils sont constitués d"une membrane semi-perméable entourant une anode nue. À mesure que le courant électrique entraîne la peinture vers la pièce, l"excès d"acide migre à travers la membrane vers le fluide anolyte. Une pompe dédiée fait circuler ce fluide, évacuant les agents neutralisants vers un drain ou un bac de collecte. En stabilisant automatiquement les niveaux de pH, les systèmes anolytes garantissent que le film de peinture humide reste intact et durable lors de son passage dans les zones de rinçage à haute pression.
La température du bain influence directement l’efficacité du dépôt du revêtement, la viscosité du fluide et la densité finale du film. Travailler en dehors de la fenêtre de température spécifiée compromet l’effet de revêtement et affaiblit la structure interne du film. Un bain trop froid donne une peinture très visqueuse qui se dépose de manière inégale, créant une couche épaisse et instable qui s’enlève facilement. Un bain trop chaud accélère la réaction trop rapidement, créant une surface poreuse et rugueuse appelée éclatement de solvant. Un film fragile ne peut pas résister à la force mécanique des pulvérisations de rinçage, entraînant une perte immédiate de peinture.
La tension appliquée joue un rôle tout aussi critique dans l’intégrité du film. Par exemple, dans le revêtement électrophorétique du cuivre rouge, une tension insuffisante produit un film fragile avec une mauvaise adhérence au substrat. L’étape de rinçage enlève facilement cette couche fragile, exposant ainsi le métal nu. À l’inverse, une tension excessive provoque une rupture du film et des piqûres. La haute tension force le revêtement à se former trop rapidement, emprisonnant les gaz sous le film. Lorsque ces bulles de gaz éclatent, elles laissent des cratères microscopiques qui emprisonnent l"eau de rinçage et provoquent de graves défauts esthétiques pendant le processus de durcissement.
Pour maintenir des tolérances strictes des paramètres, les opérateurs s"appuient sur des redresseurs automatisés et des systèmes de gestion thermique. Les redresseurs utilisent une programmation par étapes de tension pour appliquer la puissance progressivement à mesure que la pièce entre dans le bain. Ce démarrage progressif évite les surtensions électriques et assure un dépôt dense et uniforme. Simultanément, les échangeurs de refroidissement et de chauffage régulent la température du bain à un degré près du point de consigne cible. Des paramètres cohérents garantissent une construction de film durable qui survit au processus de lavage agressif sans perte de matière.
Guide de dépannage des paramètres de processus
Paramètre | État optimal | Risque si hors spécifications | Action Corrective |
|---|---|---|---|
Niveau de pH du bain | Strictement conforme aux spécifications du fournisseur (par exemple, 5,5 à 6,0) | Le film se dissout à nouveau au rinçage ; bords fins; mauvaise résistance à la corrosion. | Rincer les cellules d"anolyte ; vérifier l"intégrité de la membrane de dialyse ; ajuster l’alimentation acide/base. |
Température du bain | Généralement 27°C - 32°C (80°F - 90°F) | Structure du film poreux ; faible efficacité de dépôt ; finition de surface rugueuse. | Inspecter la boucle du refroidisseur/chauffage ; nettoyer les plaques de l"échangeur de chaleur ; vérifier les débits. |
Tension appliquée | Dépend de la géométrie de la pièce et de la vitesse de ligne | Film fragile décapé par des sprays de rinçage (basse tension) ; rupture de film (haute tension). | Calibrer le redresseur ; mettre en œuvre une programmation par étapes de tension ; vérifier le positionnement de l"anode. |
Débit de perméat | Suffisant pour maintenir un rinçage final propre | Lavage inadéquat ; faire glisser les pâtisseries sur une partie ; défauts cosmétiques. | Effectuer un CIP chimique sur les membranes UF ; remplacer les pré-filtres ; vérifier la pression de la pompe. |
L’intégration de modules UF haute capacité nécessite une dépense d’investissement initiale importante. Les installations doivent acheter les boîtiers à membrane, les pompes de circulation haute pression et les collecteurs de tuyauterie complexes. Cependant, l"évaluation financière doit mettre en balance ce coût initial avec la réduction à long terme de la consommation de peinture. Les procédés traditionnels de pulvérisation par pulvérisation d"air souffrent d"une pulvérisation excessive, qui reste une perte inévitable et irrécupérable. Même avec des cloches électrostatiques, l’efficacité du transfert par pulvérisation dépasse rarement 70 %. Un système basé sur le trempage élimine entièrement la pulvérisation excessive.
Ce changement opérationnel fait de la récupération par entraînement le seul objectif pour atteindre des rendements matériaux supérieurs à 95 %. Lorsque le système de récupération fonctionne correctement, les installations ne paient que pour la peinture qui durcit réellement sur la pièce. Le retour sur investissement d’un système d’ultrafiltration robuste est souvent réalisé dès les premières années d’exploitation simplement grâce à la réduction drastique des achats de matières premières. Les directeurs d"usine peuvent suivre cette efficacité en surveillant le rapport entre le poids du film sec sur les pièces finies et le volume de peinture liquide ajouté aux réservoirs de réapprovisionnement.
La géométrie des pièces et la vitesse de la ligne dictent le volume d"entraînement et influencent directement les dépenses d"investissement requises. Les pièces complexes avec des évidements profonds évacuent plus de liquide hors du bain. Les ingénieurs doivent dimensionner le système de récupération en fonction de ces variables spécifiques. Un dimensionnement approprié garantit que les modules UF peuvent traiter le volume de perméat requis pour laver efficacement les pièces. Les systèmes sous-dimensionnés gênent la production et obligent les opérateurs à utiliser de l"eau douce pour le rinçage, ce qui détruit l"efficacité du circuit fermé et génère d"énormes volumes d"eaux usées.
L’efficacité de l’étape de rinçage a un impact direct sur la qualité du produit final et les performances sur le terrain. Une perte excessive de peinture pendant l"étape de lavage réduit la formation du film final en dessous des spécifications du fabricant. Un film mince compromet gravement les fortes propriétés anticorrosion de la pièce. Les pièces soumises aux tests standards au brouillard salin échoueront prématurément si les bords et les cavités internes perdent leur revêtement protecteur pendant la cascade de rinçage. La force mécanique des têtes de pulvérisation enlèvera facilement un film mal déposé des bords tranchants découpés au laser, conduisant à une formation précoce de rouille sur le terrain.
Un contrôle strict des paramètres empêche la redissolution dans les zones de rinçage. Lorsque le film reste stable pendant le lavage, le four de durcissement le cuit pour former une barrière uniforme et très durable. Ceci est particulièrement critique pour les normes esthétiques exigeantes, telles que l’obtention d’une finition noire brillante impeccable. Un rinçage approprié élimine les solides non déposés qui autrement pourraient pénétrer dans la surface sous forme de graines de saleté, de gouttes ou d"affaissements. Si le système UF ne parvient pas à fournir suffisamment de perméat propre, l"entraînement séchera sur la pièce avant d"atteindre le four, créant une texture rugueuse semblable à du papier de verre.
Le rinçage final à l’eau DI joue un rôle majeur dans la préservation esthétique. Tous les solides dissous laissés sur la pièce créeront des taches d"eau ou des traces de lavage pendant la phase de durcissement. En garantissant le parfait fonctionnement de la boucle de récupération, les opérateurs maintiennent les étapes de rinçage finales intactes. Cela garantit une finition lisse, exempte de fines taches, de cratères ou de taches chimiques. Le maintien du halo DI sous une conductivité de 10 microsiemens est une exigence opérationnelle standard pour les finitions de classe A.
La capture des solides de peinture avant qu’ils n’entrent dans le flux de déchets réduit considérablement la demande biologique et chimique en oxygène (DBO/DCO) dans les effluents de l’installation. Les résines de peinture non durcies et les solvants organiques imposent une charge énorme aux systèmes de traitement des eaux usées. La conformité environnementale devient beaucoup plus facile à gérer lorsque la principale source de contamination chimique est recyclée directement dans le réservoir de production. Au lieu de traiter quotidiennement des milliers de gallons d’eau chargée de peinture, l’installation ne traite que le petit volume de trop-plein provenant des étapes de prétraitement.
Les architectures de rinçage en boucle fermée soutiennent activement les initiatives Zero Liquid Discharge (ZLD). En recyclant continuellement le perméat et en minimisant les prélèvements d"eau douce, les installations réduisent la charge volumétrique des usines de traitement des eaux usées en aval. Le système n"évacue qu"une petite quantité de perméat d"ultrafiltration lors de l"entretien de routine, du nettoyage de la membrane ou des changements complets de couleur. Cela réduit considérablement l’empreinte de la station d’épuration sur site.
Cette approche durable réduit les coûts d"élimination des boues et atténue le risque de pénalités de conformité environnementale. Les installations évitent les lourds suppléments associés au rejet de concentrations élevées de métaux lourds ou de composés organiques volatils (COV) dans les égouts municipaux. Le système de récupération transforme un passif environnemental majeur en un actif de production réutilisable, gardant l"usine conforme aux permis de rejet locaux.
Le principal risque opérationnel dans tout système de récupération en boucle fermée est l’encrassement des membranes. Les membranes UF fonctionnent sous haute pression pour forcer l’eau à travers les pores microscopiques. Au fil du temps, ces pores se bouchent à cause d’une croissance biologique, d’une agglomération de résine ou d’une contamination particulaire. Une fois encrassée, la production de perméat diminue considérablement. Cela prive les zones de rinçage d"eau de lavage propre et provoque une accumulation de solides de peinture sur les pièces, entraînant des rejets immédiats de qualité.
Les opérateurs atténuent ce risque en mettant en œuvre des protocoles de routine de nettoyage chimique en place (CIP). Les cycles CIP utilisent des nettoyants acides ou alcalins spécialisés pour éliminer l"accumulation de résine et restaurer la perméabilité de la membrane. Un lavage alcalin élimine généralement l"encrassement des résines organiques, tandis qu"un lavage acide cible le tartre inorganique et les hydroxydes métalliques. La fréquence du CIP dépend du volume de production et de la stabilité du bain, mais un entretien régulier n"est pas négociable pour la longévité du système.
La surveillance des débits de perméat fournit des signes avant-coureurs d"encrassement. Une baisse soudaine du débit indique un besoin immédiat de nettoyage ou de remplacement du filtre. Le maintien d’une préfiltration appropriée avant l’unité UF est tout aussi essentiel. Les filtres à manches capturent les grosses particules, les scories de soudure et les copeaux métalliques avant qu"ils n"atteignent les éléments membranaires coûteux. La mise à niveau vers une filtration à manches en plusieurs étapes prolonge la durée de vie opérationnelle des membranes et évite des dommages physiques catastrophiques aux couches enroulées en spirale.
La contamination pénétrant dans la cuve de trempage par les processus en amont constitue une menace sérieuse pour la boucle de récupération. Les contaminations entraînées, telles que les résidus de produits chimiques de prétraitement, de nettoyants alcalins ou de phosphates de zinc, modifient l"équilibre chimique de l"ensemble du système. Cet entraînement affecte directement la conductivité de l"eau de rinçage. Une conductivité élevée déstabilise la peinture récupérée, provoquant la coagulation ou la chute des résines en suspension à l"intérieur des cuves de rinçage. Une fois la peinture coagulée, elle ne peut plus être pompée dans le bain principal et doit être évacuée à la pelle comme déchet dangereux.
La prévention de cette défaillance nécessite une surveillance stricte de la conductivité tout au long des cascades de prétraitement et de rinçage. Les opérateurs doivent s’assurer que les pièces sont soigneusement rincées avant d’entrer dans le bain de galvanoplastie. Des capteurs automatisés suivent les niveaux de micro-siemens dans chaque réservoir et déclenchent des alarmes en cas de pic de contamination. Si le rinçage à l"eau DI avant le réservoir e-coat dépasse 30 micro-siemens, la ligne doit s"arrêter automatiquement pour éviter un empoisonnement du bain.
Les installations utilisent stratégiquement de l"eau osmosée inverse (OI) ou désionisée (DI) dans les étapes de rinçage final avant le réservoir de trempage et dans le rinçage final après couche. Cela garantit que le fluide touchant la pièce est totalement exempt de solides dissous. Le maintien d"une faible conductivité garantit une finition impeccable et protège le bain principal du déséquilibre chimique, garantissant ainsi que la peinture récupérée reste viable pour une nouvelle application.
Réalisez un audit des installations pour quantifier les pertes actuelles par entraînement et identifier les pièces présentant des géométries de rétention de fluide élevées.
Évaluez les coûts de traitement des eaux usées existants pour déterminer le retour sur investissement exact de l’installation d’un système de récupération par ultrafiltration en boucle fermée.
Consultez un ingénieur d"intégration pour spécifier la taille appropriée de la membrane d"ultrafiltration en fonction de la vitesse de votre ligne et des débits de perméat requis.
Mettez en œuvre des capteurs automatisés de surveillance de la conductivité et du pH dans toutes les étapes de rinçage actif pour éviter la déstabilisation chimique et la redissolution du film.
Établissez un programme strict de nettoyage chimique sur place (NEP) pour toutes les membranes de filtration afin d"éviter l"encrassement et de maintenir une production d"eau de lavage constante.
R : Avec une ultrafiltration appropriée et un rinçage en boucle fermée, l’efficacité du transfert dépasse généralement 95 %. Il s’agit d’une amélioration considérable par rapport à l’efficacité de 50 à 70 % observée avec les méthodes traditionnelles de pulvérisation de liquide ou de poudre. Le rendement élevé résulte directement de l’élimination complète des pulvérisations excessives et du recyclage continu des solides de peinture non déposés dans le réservoir principal.
R : L"ultrafiltration sépare le bain de peinture en solides réutilisables et en perméat transparent. Le système force le fluide du bain à travers des membranes semi-perméables sous haute pression, extrayant l"eau et les solvants directement du mélange. Ce perméat généré est ensuite acheminé vers les zones de rinçage post-couche pour laver les pièces et récupérer l"entraînement.
R : L"E-coat s"élimine principalement en raison d"une mauvaise chimie du bain ou de paramètres d"application incorrects. Un pH incorrectement élevé entraîne la redissolution du film nouvellement déposé. De plus, une faible tension appliquée entraîne un faible dépôt, tandis que des températures de bain incorrectes compromettent la densité globale du film, rendant le revêtement sensible aux pulvérisations de rinçage à haute pression.
R : L"entraînement est l"excès de solution de peinture non déposée qui adhère physiquement à une pièce lorsqu"elle sort du réservoir de trempage. Les géométries de pièces complexes emprisonnent davantage de fluide dans les cavités et les évidements. Cet excès de matériau doit être rincé et récupéré via des cascades à contre-courant pour maintenir une efficacité élevée du matériau et éviter les défauts.
R : Les opérateurs maintiennent le pH à l"aide de systèmes d"anolyte ou de catholyte, également appelés cellules de dialyse. Ces systèmes utilisent une surveillance chimique continue pour éliminer activement l"excès d"agents neutralisants générés pendant le processus d"électrodéposition. Ce rinçage continu maintient la stabilité chimique du bain et empêche la redissolution du film.
R : Oui, grâce à l"utilisation de rinçages à contre-courant et d"ultrafiltration, la grande majorité de l"eau et des solides de peinture sont capturés et recyclés dans le réservoir de traitement principal. Cette approche en boucle fermée minimise la production d"eaux usées, réduit la demande chimique en oxygène et soutient fortement les initiatives de conformité environnementale des installations.


