

Fermer
Choisissez votre site
Global
Médias sociaux
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-09 origine:Propulsé


Investir dans un système de finition industrielle nécessite d’équilibrer les dépenses d’investissement initiales avec des mesures de performance à long terme. Le choix de la chimie d’électrodéposition dicte directement la durée de vie du produit revêtu. La sélection d’une mauvaise chimie peut entraîner des pannes prématurées sur le terrain. Ces défaillances proviennent généralement de la corrosion, d"une consommation d"énergie excessive ou de réactions incompatibles du substrat qui dissolvent le métal de base. Les équipes d’approvisionnement et d’ingénierie doivent comprendre les différences fondamentales entre les systèmes disponibles pour éviter des goulots d’étranglement de production coûteux. Nous comparons leur mécanique électrochimique, leurs résultats en termes de performances, leurs compromis opérationnels et leurs cas d"utilisation idéaux. Vous apprendrez à évaluer ces paramètres pour prendre en charge les décisions d’achat de biens d’équipement et garantir que votre ligne de finition répond aux normes strictes de l’industrie.
La polarité détermine la protection : dans une ligne de revêtement électrophorétique anodique, la pièce agit comme une anode (positive), ce qui peut provoquer la dissolution des traces de métaux ; dans un système cathodique, la pièce est la cathode (négative), empêchant l"oxydation du substrat et maximisant la résistance à la corrosion.
L"application dicte la chimie : les systèmes cathodiques sont la norme incontestée pour toute ligne de revêtement électronique automobile en raison de leur résistance supérieure au brouillard salin, tandis que les systèmes anodiques restent viables pour les applications sensibles aux coûts, en intérieur ou de couleur plus claire.
Compromis coût/performance : les lignes cathodiques nécessitent un capital initial plus élevé pour la gestion complexe des bains et les redresseurs spécialisés, tandis que les lignes anodiques offrent des coûts d"exploitation inférieurs mais offrent une protection nettement inférieure dans les environnements difficiles.
Dépendance au prétraitement : les deux systèmes nécessitent un prétraitement rigoureux (par exemple, phosphate de zinc ou zirconium), mais les systèmes cathodiques sont très sensibles à la contamination du bain, nécessitant une gestion stricte de l"osmose inverse (RO) et de l"ultrafiltration.
Une ligne de revêtement électrophorétique fonctionne sur un circuit électrochimique en boucle fermée hautement contrôlé. Le courant continu entraîne les particules de peinture chargées en suspension dans un bain aqueux sur un substrat conducteur. L'eau agit comme électrolyte actif, facilitant le transfert des ions. À mesure que le courant circule, les particules de peinture migrent vers la pièce chargée de manière opposée. Ils coagulent au contact, déposant un film de peinture uniforme et dense sur toute la surface. Ce dépôt électrochimique se poursuit jusqu'à ce que le film appliqué isole la pièce. L’isolation arrête naturellement le processus et assure un contrôle précis de l’épaisseur sur toute la géométrie.
L"architecture physique reste largement universelle dans les deux chimies. Vous avez besoin de composants mécaniques et électriques spécifiques pour entretenir le bain et durcir le film appliqué. Nous comptons sur ces systèmes de base pour maintenir la ligne opérationnelle.
Cuve d'immersion : Un grand récipient en acier inoxydable ou en acier au carbone doublé équipé de systèmes de déversoir pour contenir et agiter le bain de peinture.
Redresseurs CC : Ces unités fournissent le courant électrique nécessaire. Ils nécessitent un contrôle précis de l’ondulation pour éviter les défauts de revêtement et maintenir une tension de sortie constante.
Unités d'ultrafiltration : ces systèmes traitent le bain en continu. Ils récupèrent l'excès de peinture et maintiennent la stabilité chimique en séparant le perméat transparent du rétentat riche en résine.
Systèmes de circulation : les pompes robustes gèrent la dynamique des fluides. Ils empêchent les solides de peinture de se déposer et maintiennent une température constante dans tout le réservoir.
Four de durcissement : une unité thermique à plusieurs étages déshydrate le film humide. Il cuit les résines pour obtenir une finition entièrement réticulée et durable à des seuils de température spécifiques.
La puissance de projection définit le succès opérationnel de toute opération de revêtement électrolytique. Cette mesure mesure la capacité du système à faire pénétrer la peinture en profondeur dans les zones en retrait, les cavités internes et les géométries complexes. À mesure que les surfaces extérieures sont isolées par la couche de peinture initiale, le courant électrique cherche naturellement des chemins conducteurs non peints. Cela force la peinture dans les coins étroits et les zones protégées. Cette capacité unique garantit une formation de film uniforme sur toute la pièce. Il distingue le revêtement électrolytique des méthodes traditionnelles de revêtement en poudre ou de pulvérisation de liquide. Ces méthodes traditionnelles sont souvent confrontées à l’effet cage de Faraday et à de sévères limitations de visibilité directe.
Dans un système anodique, la pièce porte une charge électrique positive. Il agit comme une anode dans le circuit. Le bain électrolytique contient des particules de peinture chargées négativement, généralement formulées à partir de résines acryliques ou époxy. Lorsque les redresseurs CC s’enclenchent, le courant électrique force ces particules chargées négativement à migrer rapidement vers la partie chargée positivement. Les particules se neutralisent au contact du substrat, formant un film insoluble.
Ce mécanisme anodique crée intrinsèquement un effet d’oxydation à la surface du substrat. Lors du dépôt, une petite fraction des ions métalliques du matériau de base se dissout dans le film de peinture humide. Les ions de fer ou de zinc migrent du substrat et restent piégés dans la matrice du revêtement. Cette dissolution limite les capacités de protection barrière de la finition finale. Cela peut également avoir un impact sur la clarté finale de la couleur et compromettre légèrement l’intégrité structurelle de la couche limite du revêtement durci.
Les systèmes anodiques correspondent à des cas d’utilisation industrielle spécifiques et bien définis. Ils fonctionnent exceptionnellement bien pour les appareils intérieurs, les châssis d"ordinateur et les composants CVC. Les meubles en acier, les étagères et les extrusions d"aluminium spécifiques bénéficient également de ce procédé. Une résistance élevée et à long terme à la corrosion n’est pas le principal critère de réussite de ces pièces. Au lieu de cela, les fabricants privilégient une couverture uniforme et un attrait esthétique pour les environnements intérieurs.
Historiquement, les systèmes anodiques offrent des avantages distincts en matière de correspondance des couleurs. La formulation de couleurs plus claires, de teintes vives et de couches transparentes est chimiquement plus facile avec les acryliques anodiques qu"avec les premiers systèmes cathodiques. Les fabricants exigeant une finition monocouche blanche ou pastel s"appuient souvent sur des lignes anodiques. Cela évite le jaunissement généralement associé aux produits chimiques à base d’époxy soumis à des contraintes thermiques.
Les principaux avantages de la chimie anodique tournent autour de la simplicité opérationnelle et de la réduction des coûts d’équipement initiaux. La gestion de la chimie du bain reste relativement simple. Elle nécessite moins de cellules de filtration spécialisées par rapport aux méthodes alternatives. Le processus utilise généralement des températures de durcissement plus basses. Cela réduit directement la consommation d’énergie dans les fours de cuisson et réduit les factures globales de services publics.
Toutefois, les limites sont importantes. Les films anodiques présentent une résistance à la corrosion inférieure. Ils échouent aux tests standards de brouillard salin beaucoup plus tôt que les alternatives cathodiques. Le bain est très sensible à la contamination par les métaux lourds entraînés par les étapes de prétraitement. Étant donné que le substrat sacrifie les métaux traces lors du dépôt, ces systèmes sont rarement adaptés aux environnements intensifs, extérieurs ou hautement corrosifs.
Les systèmes cathodiques inversent la polarité électrique de l’ensemble de l’opération. La pièce reçoit une charge négative, agissant comme une cathode. Le bain met en suspension les particules de peinture chargées positivement. Lorsque le courant s’active, il entraîne ces particules chargées positivement vers la partie chargée négativement. Un changement de pH localisé se produit au niveau de la couche limite de la pièce. Ce changement rend la peinture insoluble et se dépose sur le métal.
Cette réaction cathodique modifie le potentiel électrique de la structure. Il réduit l’eau en hydrogène gazeux à la surface de la pièce. Cette réaction électrochimique spécifique isole le substrat de l"environnement corrosif. Il empêche totalement le métal de base de s’oxyder ou de se sacrifier pendant le processus de revêtement. L’intégrité structurelle de la pièce reste absolue, sans aucune dissolution de métal dans le film de peinture.
Cet avantage protecteur fait de la chimie cathodique la norme incontestée pour toute ligne de revêtement électronique automobile . Les secteurs de l’automobile, de la machinerie lourde, de l’équipement agricole et des structures en acier au carbone imposent ce processus. La longévité maximale et le respect de la garantie ne sont pas négociables dans ces secteurs. La résistance typique au brouillard salin dépasse facilement 1 000 heures. Certaines formulations avancées dépassent les 1 500 heures. Le revêtement résultant résiste à l’exposition aux produits chimiques agressifs, aux sels de déneigement et à une grave dégradation de l’environnement.
Le principal avantage est une protection contre la corrosion inégalée et robuste. Le film offre une résistance chimique élevée, une couverture supérieure des bords et une résistance exceptionnelle aux éclats. La haute densité de réticulation au sein de la matrice époxy garantit une finition résistante et impénétrable. Le revêtement agit comme un excellent apprêt pour les couches de finition ultérieures.
Les limites incluent une dépense d’investissement initiale nettement plus élevée. L’entretien du bain est complexe et impitoyable. Cela nécessite un contrôle strict du pH, une gestion continue de l’acide et des cellules anodiques spécialisées. Les températures de durcissement sont généralement plus élevées, ce qui nécessite des conceptions de fours robustes. De plus, la palette de couleurs était historiquement limitée au noir ou au gris foncé. Bien que les formulations modernes offrent plus d’options, les époxy cathodiques nécessitent toujours une couche de finition protectrice contre les UV pour l’exposition extérieure au soleil.
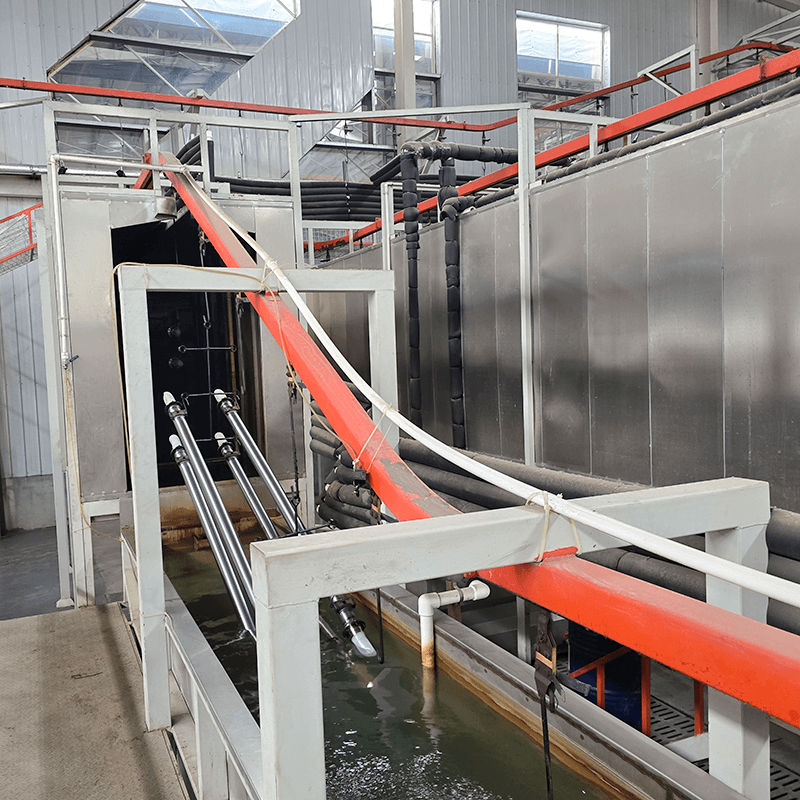
Les revêtements cathodiques excellent en créant une barrière imperméable. Cette matrice dense isole le substrat des électrolytes externes et de l"humidité. Les revêtements anodiques offrent des propriétés barrières moins robustes en raison de la dissolution inhérente du substrat qui se produit lors du dépôt. Les résultats des tests de base au brouillard salin selon les protocoles ASTM B117 favorisent clairement les films cathodiques. Les pièces cathodiques survivent généralement des centaines d"heures de plus dans les chambres à brouillard salin avant de montrer les premiers signes de rouille rouge ou de cloques.
Différents substrats réagissent de manière unique aux charges électriques appliquées. L"acier au carbone, l"acier laminé à froid, l"acier galvanisé et l"aluminium nécessitent des manipulations et des réglages de tension spécifiques. Les revêtements de conversion sont absolument nécessaires pour les deux systèmes afin de garantir une bonne adhérence. Les traitements modernes au phosphate de zinc ou au zirconium en couches minces préparent la surface métallique en créant une structure microcristalline. La chimie du revêtement électronique choisie dicte la rigueur de ce prétraitement. Les systèmes cathodiques exigent des revêtements de conversion impeccables et hautement raffinés pour éviter l"empoisonnement du bain.
Les profils de dégradation UV diffèrent considérablement entre les deux produits chimiques. Les revêtements cathodiques à base d"époxy se dégradent rapidement sous la lumière directe du soleil. Les rayons UV brisent les liaisons époxy, provoquant un phénomène appelé farinage. Par conséquent, les revêtements cathodiques nécessitent presque toujours une couche de finition liquide ou en poudre résistante aux intempéries pour une utilisation extérieure. À l’inverse, les couches électroniques anodiques à base d’acrylique offrent une excellente stabilité aux UV. Ils conservent leur brillance et leur couleur sans couche de finition, ce qui les rend idéaux pour les applications intérieures en une seule couche.
Les exigences de tension dictent la puissance de lancement et la profondeur de pénétration. Les systèmes cathodiques fonctionnent généralement à des tensions plus élevées, souvent comprises entre 200 et 400 volts. Ce potentiel élevé entraîne la peinture plus profondément dans des cavités complexes. Il en résulte également une couverture supérieure des bords. À mesure que la peinture se détache des arêtes vives pendant le processus de durcissement, la densité de réticulation élevée des époxy cathodiques maintient une barrière plus épaisse. Cela réduit le risque de formation précoce de rouille sur les géométries pointues et les bords découpés au laser.
Matrice de comparaison des revêtements électrophorétiques
Fonctionnalité | Système anodique | Système cathodique |
|---|---|---|
Polarité de la pièce | Positif | Négatif |
Charge de particules de peinture | Négatif | Positif |
Dissolution des métaux | Oui | Non |
Résistance à la corrosion | Modéré | Excellent |
Stabilité aux UV | Haut | Faible |
Tension de fonctionnement | 50 - 150V | 200 - 400V |
Demande principale | Électroménagers, Meubles | Automobile, machinerie lourde |
Les dépenses d’investissement initiales varient considérablement entre les deux technologies. Les systèmes cathodiques nécessitent des redresseurs plus grands et plus robustes pour répondre aux demandes de tension plus élevées. Ils ont également besoin de cellules de dialyse spécialisées pour éliminer en permanence l’excès d’acide généré pendant le processus de revêtement. Les exigences avancées en matière d"ultrafiltration augmentent encore les coûts des équipements. Les systèmes anodiques évitent le recours à des cellules de dialyse complexes. Cela réduit la barrière initiale à l’entrée pour les petites opérations de finition.
La consommation électrique dépend fortement des exigences de tension et des profils de durcissement. Les systèmes cathodiques consomment plus d’énergie pendant la phase de dépôt. De plus, les résines époxy cathodiques nécessitent généralement des fours de durcissement à des températures plus élevées, dépassant souvent 350°F (175°C). Cela augmente la demande de chauffage au gaz naturel ou à l’électricité. Le réapprovisionnement en produits chimiques du bain, les pompes de circulation continue et l"équilibrage précis du pH s"ajoutent aux dépenses opérationnelles continues des deux systèmes. Les bains cathodiques nécessitent des tests analytiques plus fréquents pour maintenir leur stabilité.
Les deux systèmes offrent une efficacité de transfert exceptionnelle par rapport aux applications par pulvérisation. L"ultrafiltration en boucle fermée permet à ces lignes d"atteindre une utilisation de peinture supérieure à 95 %. L"ultrafiltre sépare les solides de peinture de l"eau. Cela crée un rinçage par perméat qui élimine la peinture non coagulée des pièces et la renvoie directement au réservoir principal. Cette efficacité en boucle fermée minimise le gaspillage de matériaux, réduit les coûts de revêtement par pièce et maximise le débit de production.
La conformité environnementale nécessite des stratégies prudentes de gestion des déchets. Les métaux lourds et les composés organiques volatils (COV) présentent des défis réglementaires distincts. Le traitement des eaux usées des lignes anodiques diffère de la gestion des effluents cathodiques. Historiquement, les systèmes anodiques utilisaient des métaux lourds pour renforcer la résistance à la corrosion. Cependant, l’industrie s’oriente rapidement vers des formulations sans métaux lourds pour les deux produits chimiques. L"ultrafiltration moderne minimise les rejets, ce qui rend les deux systèmes hautement conformes aux réglementations environnementales strictes lorsqu"ils sont gérés correctement.
La croissance bactérienne et la contamination ionique menacent constamment la stabilité du bain. Les bactéries aérobies et anaérobies peuvent se développer dans le bain de peinture chaud et riche en nutriments. L"entraînement ionique résultant d"un mauvais rinçage avant traitement introduit des sels indésirables. Ces facteurs déstabilisent l’équilibre électrolytique, provoquant une coagulation prématurée de la peinture ou une perte de suspension. Une fois le bain abandonné, la récupération est extrêmement difficile et coûteuse.
L’atténuation nécessite une discipline opérationnelle stricte. La circulation continue empêche la peinture de se déposer et élimine les zones stagnantes où les bactéries se reproduisent. Un contrôle strict de la qualité de l’eau par osmose inverse (RO) minimise l’entraînement ionique. Vous devez maintenir le nombre de microsiemens dans les limites des spécifications. Le titrage chimique de routine et les analyses en laboratoire garantissent que le bain reste dans les paramètres de fonctionnement optimaux.
Un mauvais contact électrique ruine instantanément le processus de revêtement. Si la pièce perd la connexion avec le rack, le dépôt s"arrête. Le piégeage du gaz provoque de graves piqûres et des zones dénudées. La génération d’hydrogène gazeux dans les systèmes cathodiques nécessite une gestion prudente. Les bulles peuvent facilement rester piégées dans des cavités inversées, laissant le métal complètement nu et sans protection.
La conception de rayonnages personnalisés est essentielle pour atténuer ces risques. Les ingénieurs doivent concevoir des racks dotés de points de contact robustes et nettoyables à l"aide de cannelures en cuivre ou de crochets en acier inoxydable. L"orientation optimale des pièces empêche la formation de poches de gaz. Des points de drainage adéquats assurent une répartition uniforme du potentiel sur toute la pièce. Un drainage adéquat empêche également l"entraînement des produits chimiques coûteux de la peinture dans les étapes de rinçage.
Réalisez un audit complet des pièces pour définir exactement les exigences en matière d’exposition environnementale et de garantie.
Effectuez des tests pilotes au brouillard salin sur vos substrats métalliques spécifiques en utilisant des produits chimiques anodiques et cathodiques.
Consultez les fournisseurs de produits chimiques et les intégrateurs d’équipements pour calculer avec précision les dépenses opérationnelles sur la durée de vie.
Concevez des systèmes de rayonnages personnalisés dès le début de la phase de planification pour garantir un contact électrique et un drainage des fluides optimaux.
Évaluez vos réglementations environnementales locales concernant les rejets d’eaux usées et les émissions de COV avant de finaliser les spécifications de l’équipement.
R : La principale différence réside dans la polarité électrique. Dans les systèmes anodiques, la pièce agit comme une anode positive, provoquant la dissolution des traces de métaux dans la peinture. Dans les systèmes cathodiques, la pièce est la cathode négative. Cela isole et protège complètement le substrat sans sacrifier le métal de base.
R : Les pièces automobiles nécessitent une durabilité extrême. Le revêtement électronique cathodique offre une résistance supérieure à la corrosion et d’excellentes performances au brouillard salin. Le processus modifie le potentiel électrique de la structure, empêchant l"oxydation du substrat et garantissant que le métal survit aux conditions routières difficiles, à l"humidité et à l"exposition aux produits chimiques.
R : Oui, mais cela nécessite des modifications importantes des équipements. Vous devez installer de nouveaux redresseurs CC pour gérer des tensions plus élevées. Le réservoir nécessite différentes configurations de cellules anodiques et cathodiques, y compris des cellules de dialyse. Enfin, vous devez complètement vidanger, nettoyer et remplacer tout le bain chimique.
R : Les quatre E représentent les facteurs économiques, énergétiques, efficaces et environnementaux. L’économie couvre les coûts d’équipement initiaux. Energy suit la consommation électrique des redresseurs et des fours. L’efficacité mesure les taux de transfert de peinture. Les facteurs environnementaux guident les stratégies de traitement des eaux usées et de conformité aux COV.
R : Les deux systèmes utilisent une ultrafiltration en boucle fermée pour minimiser les déchets et atteindre une efficacité de transfert élevée. Cependant, les systèmes cathodiques modernes comportent souvent des formulations avancées sans métaux lourds. Cela facilite le traitement des eaux usées et réduit la toxicité environnementale par rapport aux anciennes produits chimiques anodiques contenant des métaux lourds.


