

Fermer
Choisissez votre site
Global
Médias sociaux
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-09-01 origine:Propulsé


Le resserrement des marges et les obligations environnementales strictes présentent d’énormes obstacles pour les fabricants industriels modernes. Vous faites face à une pression incessante pour atteindre les objectifs ESG de l’entreprise et lancer des initiatives zéro déchet. Ces exigences réglementaires et financières obligent les responsables de production à scruter chaque étape du processus de fabrication. Les déchets de matériaux non gérés nuisent directement à votre rentabilité tout en exposant simultanément de graves inefficacités opérationnelles. Jeter des matières premières coûteuses n’est plus acceptable. Heureusement, l’intégration d’une ligne de revêtement en poudre modernisée résout de front ces problèmes critiques. Vous découvrirez comment il fonctionne comme un atout stratégique pour une récupération mesurable des matériaux et un contrôle rigoureux des coûts. Cet article révèle les véritables coûts d’une finition inefficace et explore les principaux mécanismes de réduction des déchets. Nous comparons également les meilleures technologies de récupération et décrivons les étapes concrètes pour mettre à niveau vos opérations de manière sûre et rentable.
Les lignes de revêtement en poudre modernes peuvent atteindre une utilisation de matériaux allant jusqu"à 95 à 98 % grâce à des systèmes de récupération en boucle fermée.
L’optimisation de l’efficacité du transfert au premier passage réduit le volume immédiat de surpulvérisation, réduisant ainsi l’usure de l’équipement de récupération.
Le choix entre les systèmes de récupération à cartouche et à cyclone dépend fortement de la fréquence de changement de couleur de l"installation.
Atteindre « zéro décharge » nécessite une gestion stricte du rapport poudre vierge/récupération pour éviter la dégradation du fini.
L"évaluation d"une nouvelle ligne de revêtement nécessite d"évaluer les déchets de base, de calculer les délais de récupération et d"atténuer les risques de contamination croisée.
Vous ne pouvez pas améliorer votre processus de finition sans d"abord définir le problème de base. Dans les systèmes d"application traditionnels ou obsolètes, la pulvérisation excessive reste un problème grave. La surpulvérisation peut représenter 30 à 50 % de votre matériau pulvérisé. Cela signifie que près de la moitié de vos matières premières achetées manquent complètement le substrat cible. Il tombe au sol de la cabine ou disparaît dans le système de filtration des gaz d"échappement. Cela représente une perte de capital énorme. Opérer dans ces conditions détruit votre rentabilité. Cela exerce également une pression intense sur votre chaîne d’approvisionnement.
Vous devez comprendre les aspects économiques distincts qui séparent les applications liquides et en poudre. Les projections de peinture liquide représentent une perte financière totale. Vous ne pouvez pas récupérer les solvants liquides atomisés ou les peintures à l’eau. De plus, les boues de peinture liquides nécessitent une élimination des déchets dangereux. Cela déclenche des protocoles complexes de conformité environnementale. La poudre se comporte différemment. La poudre est sèche et hautement récupérable. Vous pouvez le capturer, le filtrer et le vaporiser à nouveau. Cette différence fondamentale rend l’application de poudre financièrement supérieure. Cependant, vous devez utiliser le bon équipement pour débloquer ces économies.
Les matériaux gaspillés entraînent des coûts cachés au-delà du prix d’achat initial. Ce n’est pas seulement de la poudre perdue. Les pulvérisations excessives non récupérées entraînent de lourds frais d"élimination industrielle. Il remplit rapidement vos poubelles. Des volumes de pulvérisation élevés détruisent également votre média filtrant. Les filtres d’échappement de votre cabine s’encrassent plus rapidement. Vous devez les remplacer constamment. De plus, un gaspillage excessif exige des heures de travail intenses. Les équipes de maintenance passent des heures à balayer et aspirer la poudre non gérée. Tous ces facteurs épuisent silencieusement votre budget opérationnel. Vous devez considérer la surpulvérisation non capturée comme une défaillance opérationnelle systémique.
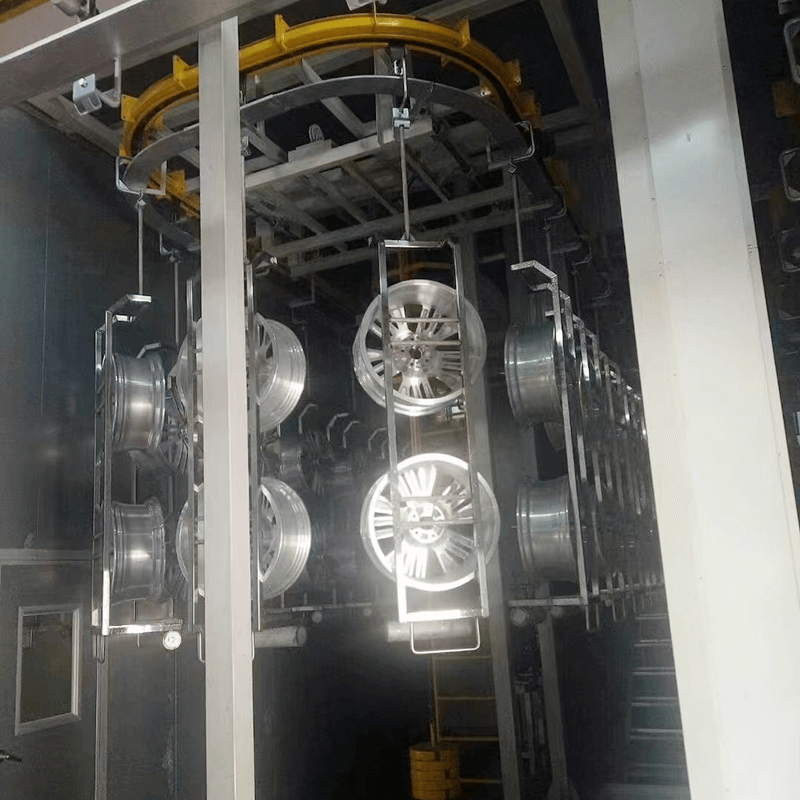
Maximiser l’efficacité du transfert au premier passage reste votre principale défense contre le gaspillage de matériaux. L’application électrostatique est à l’origine de cette mesure critique. Les pistolets Corona transmettent une forte charge électrique négative aux particules. Les pistolets Tribo utilisent la friction mécanique pour les charger positivement. Les deux méthodes obligent la poudre à rechercher de manière agressive le substrat métallique mis à la terre. Une efficacité de transfert élevée signifie que plus de matériau adhère immédiatement. Cela réduit le volume immédiat de pulvérisation excessive. Cela réduit la charge physique imposée à votre équipement de récupération.
Le positionnement automatisé des armes à feu joue un rôle majeur dans l’amélioration des taux de transfert. Les cabines modernes utilisent des capteurs avancés de reconnaissance de pièces. Ces barrières immatérielles détectent la taille, la forme et les espaces des pièces. Ils déclenchent l’activation des pistolets pulvérisateurs uniquement lorsqu’une cible est présente. Cela élimine la pulvérisation à vide entre les pièces. Il empêche le déversement de matériaux dans une cabine vide. Cette simple mise à niveau d’automatisation permet d’économiser des milliers de livres de poudre chaque année.
Les systèmes de récupération en boucle fermée constituent la solution ultime pour l’élimination des déchets. Ils font passer votre opération de la « génération de déchets » à la « circularité des matériaux ». Ces systèmes capturent les excédents de pulvérisation de manière dynamique. Ils filtrent efficacement les contaminants ambiants. Enfin, ils acheminent la poudre réutilisable directement vers la trémie d"alimentation.
Un système en boucle fermée suit généralement ces étapes précises :
L"extraction sous vide élimine les aérosols aéroportés de la zone d"application.
Les unités de séparation isolent les particules réutilisables du flux d’air évacué.
Les tamis vibrants éliminent les mottes, les peluches et les débris externes.
Des pompes pneumatiques transportent le matériau tamisé vers le centre d"alimentation.
Le système mélange automatiquement la poudre récupérée au stock vierge.
Vous devez sélectionner la technologie de récupération appropriée pour votre calendrier de production spécifique. Les systèmes de filtres à cartouche excellent lors de cycles de production longs et ininterrompus. Ils fonctionnent mieux pour les couleurs uniques ou dédiées. Ils offrent des taux d’utilisation incroyables. Vous pouvez facilement atteindre jusqu’à 98 % d’utilisation des matériaux. Le support physique piège presque toutes les particules en suspension dans l"air. Cependant, les systèmes à cartouche comportent de sérieuses limitations. Ils présentent un risque élevé de contamination croisée. Le nettoyage des filtres plissés profonds prend des heures. Si vous exécutez plusieurs couleurs quotidiennement, les systèmes à cartouches entraînent des temps d"arrêt inacceptables.
Les systèmes de récupération cyclonique résolvent complètement le goulot d’étranglement lié au changement de couleur. Ils conviennent parfaitement aux environnements de fabrication très diversifiés. Vous obtenez une efficacité de récupération d’environ 90 à 95 %. Ils utilisent une force centrifuge rapide pour extraire la poudre du flux d’air. Les particules lourdes tournent vers l’extérieur et tombent dans un bac de collecte. Cela empêche le matériau de s"incruster dans les médias filtrants profonds. Le nettoyage des stands se fait rapidement. Les opérateurs soufflent simplement les parois lisses en acier inoxydable. Vous rencontrez un temps d’arrêt minimal lors de changements fréquents.
Vous avez besoin d’un cadre d’évaluation solide avant d’acheter un système. Guidez votre décision d’achat en comparant les économies de coûts de matériaux et la disponibilité opérationnelle.
Évaluer la taille des lots : les lots volumineux et uniformes favorisent les unités de cartouches. Des lots petits et variés nécessitent des cyclones.
Calculer la main d'œuvre de changement : mesurez le nombre d'heures que les opérateurs passent actuellement à nettoyer les cabines traditionnelles.
Évaluez les coûts des poudres : les poudres spécialisées très coûteuses peuvent justifier des changements de cartouche plus lents afin de maximiser la récupération physique.
Examinez les objectifs de production : si la vitesse de production dicte vos revenus, donnez la priorité aux capacités de nettoyage rapide d'un cyclone.
Fonctionnalité du système | Systèmes de filtres à cartouche | Systèmes de récupération des cyclones |
|---|---|---|
Meilleur profil d"application | Couleur unique ou changements de couleur rares | Mélange élevé, plusieurs changements de couleurs quotidiens |
Taux d"utilisation des matériaux | Jusqu"à 98% | 90% à 95% |
Vitesse de nettoyage et de changement | Lent (souvent 1 à 2 heures) | Rapide (souvent 10 à 15 minutes) |
Risque de contamination croisée | Élevé (la poudre s"incorpore dans le média) | Faible (Surfaces internes lisses) |
L’analyse coûts-avantages nécessite une transparence absolue. Évitez les intégrateurs qui promettent « 100 % de récupération ». Cette métrique est physiquement impossible. L"air évacué emporte toujours les fines microscopiques. Fournissez plutôt un cadre réaliste. Calculez avec précision votre retour sur investissement spécifique. Basez vos calculs sur le coût réel de vos matériaux par livre. Tenez compte de votre vitesse de ligne exacte. Utilisez des pourcentages de récupération réalistes en fonction de la technologie choisie.
Vous devez comprendre la nécessité technique du ratio vierge/récupération. Vous ne pouvez pas pulvériser constamment de la poudre 100 % recyclée. Le processus de récupération physique modifie la distribution granulométrique. Les particules fines s"accumulent fortement avec le temps. Pulvériser un excès de « fines » ruine la finition de la surface. Vous rencontrerez de graves défauts de surface. Un défaut courant est la « peau d"orange », où la peinture ne s"écoule pas facilement. Les fabricants doivent mélanger systématiquement la poudre récupérée avec du stock vierge. Un rapport vierge/récupération de 70/30 ou 80/20 fonctionne mieux. Cela préserve l’intégrité chimique de la finition.
Les délais de récupération de ces systèmes deviennent rapidement très attractifs. La réduction des déchets réduit considérablement vos volumes d’achat de poudre en vrac. Cela réduit également vos frais mensuels d’élimination des déchets. Ces économies financières combinées financent l’équipement de récupération. Les installations typiques bien gérées voient un retour sur investissement complet de l’équipement dans un délai de 12 à 18 mois. Transformer les déchets en un actif protège vos résultats.
La contamination croisée détruit instantanément la qualité du produit. Un mauvais nettoyage de la cabine entraîne de graves défauts de finition. Vous verrez des taches sur les pièces finies plus légères. Les particules plus foncées des essais précédents s"incrustent dans le nouveau revêtement. Cela conduit à des rejets immédiats des clients. De tels échecs annulent complètement vos efforts de réduction des déchets. Vous finissez par gaspiller de la poudre récupérée et par décaper les pièces rejetées. Établir des procédures opérationnelles standard de nettoyage strictes. Auditez régulièrement vos opérateurs pour garantir leur conformité.
Le contrôle environnemental est extrêmement important pour la viabilité de la récupération. Vous devez réguler la température et l’humidité à l’intérieur de votre installation d’application. Une humidité élevée provoque une agglomération de poudre sèche. La poudre agglomérée ruine la fluidisation. Il bloque les tamis vibrants et étouffe les tuyaux d"alimentation pneumatique. Un mauvais contrôle environnemental transforme une poudre coûteuse en briques inutiles. Maintenir un contrôle climatique strict autour de la zone d’application et des zones de stockage. Maintenez l"humidité en dessous de 50 % si possible.
La formation des opérateurs reste une exigence non négociable. L"automatisation avancée ne remplace pas l"intelligence humaine. Cela nécessite une surveillance hautement qualifiée. Les opérateurs doivent surveiller en permanence les rapports air/poudre. Ils doivent assurer quotidiennement la mise à la terre appropriée de l’équipement. Une mauvaise mise à la terre détruit instantanément l’efficacité du transfert. Cela crée le redoutable effet cage de Faraday sur les pièces complexes. Formez votre équipe en continu. Ils doivent traiter la poudre récupérée comme un actif liquide précieux.
Auditez vos processus existants avant d’autoriser des dépenses en capital. Mesurez avec précision votre efficacité actuelle de transfert de premier passage. Faites-le avant d"acheter des modifications de récupération lourdes. Parfois, l’optimisation du placement des armes existantes permet d’économiser des milliers de dollars. Vérifiez vos crochets de terre. Nettoyez vos racks de pièces. De petits correctifs opérationnels améliorent instantanément les mesures de base. Vous avez besoin de données propres avant de dimensionner un nouveau système de récupération.
Évaluez strictement vos fournisseurs potentiels. Exigez des conceptions de stands modulaires auprès de vos intégrateurs de systèmes. Les systèmes modulaires permettent une expansion future. Demandez aux fournisseurs de démontrer les temps réels de changement de couleur dans une installation de test. Ne vous fiez pas uniquement aux affirmations de la brochure. Vérifiez également leur conformité absolue aux normes NFPA et OSHA. La sécurité contre les poussières combustibles est essentielle. Les équipements non certifiés présentent un risque d"explosion grave pour votre installation.
Prenez des mesures décisives aujourd’hui. Encouragez votre équipe d’ingénierie à demander une analyse personnalisée de réduction des déchets. Calculez votre retour sur investissement potentiel en utilisant la géométrie de vos pièces et vos volumes de production spécifiques. L’intégration d’une moderne ligne de revêtement nécessite une ingénierie mécanique précise. Le bon partenaire d’intégration prouvera mathématiquement le bien-fondé financier avant le début de l’installation. Ils guideront votre transition vers des opérations sans décharge en toute sécurité.
La réduction des déchets de matériaux est avant tout un défi d"ingénierie offrant un retour financier hautement prévisible.
Une ligne de revêtement optimisée transforme rapidement les coûts irrécupérables en actifs récupérables.
Les systèmes de redressement modernes soutiennent et accélèrent directement les mandats ESG et de durabilité des entreprises.
Pour réussir, les systèmes en boucle fermée nécessitent un contrôle environnemental strict et une formation dédiée des opérateurs.
Étapes suivantes : contactez notre équipe d'ingénierie pour un audit complet de la ligne ou une consultation détaillée du système de récupération.
R : Un système moderne atteint de manière réaliste une utilisation des matériaux de 90 à 98 %. Le pourcentage exact dépend fortement du système de récupération choisi. Cela dépend également de votre fréquence spécifique de changement de couleur. Les installations utilisant des couleurs uniques connaissent les taux d’utilisation les plus élevés.
R : La plupart des poudres de couleur unie standard se recyclent facilement. Cependant, les poudres métalliques ou liées nécessitent une manipulation hautement spécialisée. La récupération des métaux sans précaution modifie la répartition des paillettes. Cela dégrade souvent la finition esthétique. Consultez toujours votre fabricant de poudre pour connaître les directives de récupération spécifiques.
R : Les systèmes cycloniques utilisent la séparation centrifuge pour extraire la poudre de l’air. Cela permet des changements de couleur extrêmement rapides. Les cartouches filtrantes utilisent une filtration sur support physique. Les cartouches offrent des pourcentages de récupération absolus plus élevés mais nécessitent un temps de nettoyage important entre les couleurs.
R : Cela n’affecte pas la qualité s’il est géré correctement. La poudre récupérée doit être soigneusement tamisée pour éliminer les débris. Vous devez également le mélanger avec de la poudre vierge selon les proportions recommandées par le fabricant. Cela maintient la bonne répartition granulométrique et évite les défauts de surface.


