

Fermer
Choisissez votre site
Global
Médias sociaux
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-08-10 origine:Propulsé


Des taux de défauts élevés, des coûts de reprise et une esthétique incohérente érodent directement les marges de fabrication. S'appuyer sur des méthodes d'application manuelles obsolètes crée un sérieux goulot d'étranglement en matière de qualité que vous ne pouvez tout simplement pas vous permettre sur le marché automobile concurrentiel d'aujourd'hui. La mise à niveau d'opérations manuelles ou de systèmes existants vers une spécialement conçue ligne de peinture automobile transforme la qualité de finition d'une variable imprévisible en un résultat étroitement contrôlé. Il transforme l'ensemble de votre atelier de production en un environnement hautement efficace, capable de reproduire la perfection au niveau OEM.
L"évaluation d"une nouvelle configuration de peinture nécessite d"aller au-delà des spécifications techniques de base. Vous devez comprendre comment des architectures de systèmes spécifiques et des contrôles environnementaux stricts éliminent directement les défauts de finition courants. Bientôt, vous découvrirez les mécanismes robotiques exacts et les conceptions structurelles que ces systèmes utilisent pour garantir des résultats impeccables. Vous apprendrez comment les équipements modernes réduisent le gaspillage de matériaux et protègent votre rentabilité à long terme tout en augmentant vos capacités de production.
Cohérence automatisée : les lignes de peinture modernes éliminent la variabilité humaine, garantissant une épaisseur précise et une application uniforme.
Contrôle environnemental : les cabines de pulvérisation et les systèmes CVC intégrés réduisent considérablement les contaminants en suspension dans l"air, imitant les finitions d"usine de niveau OEM.
Architecture des processus : le choix entre les systèmes en boucle continue et les systèmes marche-arrêt dicte à la fois la flexibilité de la production et la cohérence de la finition de base.
Retour sur investissement prévisible : les lignes de revêtement avancées réduisent les reprises et le gaspillage de matériaux, offrant des retours mesurables malgré des dépenses d"investissement initiales élevées.
De nombreux fabricants sous-estiment les coûts cachés liés à une finition manuelle acceptable. Les processus manuels engendrent intrinsèquement des incohérences. Les peintres éprouvent de la fatigue. Les variables environnementales changent tout au long de la journée. Ces fluctuations entraînent une augmentation des taux de reprise. Le rework introduit d’énormes goulets d’étranglement en matière de main-d’œuvre. Cela oblige les techniciens qualifiés à passer de précieuses heures à poncer et à repeindre les pièces défectueuses. De plus, l’application manuelle entraîne souvent une consommation excessive de peinture. Les opérateurs appliquent naturellement des couches plus épaisses pour compenser une couverture inégale. Cela gaspille des couches de base et des vernis coûteux. Au fil du temps, ces dépenses cachées impactent fortement vos marges bénéficiaires.
Les environnements instables garantissent les défauts de surface. Une humidité non contrôlée modifie les temps de séchage. Les températures fluctuantes modifient la viscosité du fluide. Ces variables provoquent directement les textures de peau d’orange. Les courants d’air et l’air non filtré introduisent des particules de poussière microscopiques. Ces particules créent des inclusions de saletés sur la surface finale. Les incohérences manuelles provoquent également de graves erreurs d’application. Une vitesse incohérente du pistolet de pulvérisation entraîne des lignes de coupure et un mélange irrégulier. De mauvaises techniques de chevauchement entraînent des rayures visibles. Vous ne pouvez pas facilement corriger ces défauts une fois le vernis durci. Pour les prévenir, il faut éliminer les variables environnementales et humaines qui les déclenchent.
Les finitions de qualité usine surpassent intrinsèquement les alternatives du marché secondaire ou pulvérisées par lots. Ils s’appuient sur un traitement séquentiel étroitement contrôlé. Les fabricants d"équipement d"origine (OEM) ne laissent pas les conditions environnementales au hasard. Ils isolent chaque étape du processus de candidature. Les véhicules se déplacent dans des zones dédiées à la préparation, à l"application de la couche de base, au désolvatation et au vernis. Des contrôles climatiques stricts régissent chaque zone. Cette approche séquentielle garantit une épaisseur reproductible en millimètres. Il garantit une parfaite correspondance des couleurs sur des centaines de panneaux. La réplication de cette norme nécessite l’adoption d’architectures automatisées conçues pour une stabilité environnementale absolue.
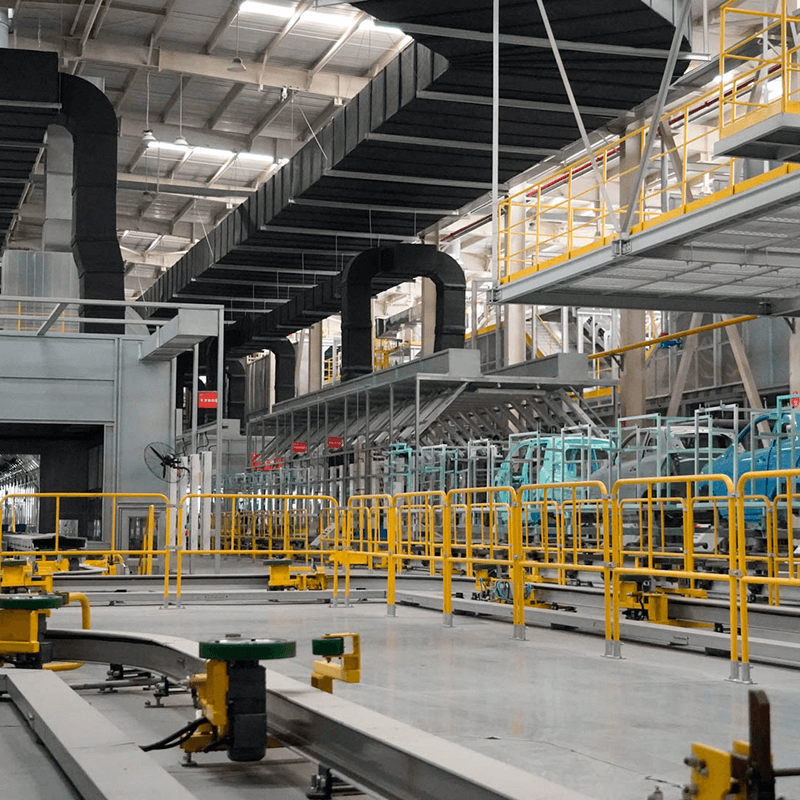
Les cabines modernes utilisent des systèmes avancés de circulation d’air vers le bas pour protéger la finition. L'air pur pénètre par les filtres de plafond. Il coule directement sur la surface du véhicule. Les grilles de sol évacuent ensuite l'air. Cette vitesse descendante élimine instantanément la pulvérisation excessive. Il empêche les particules en suspension dans l'air de se déposer sur les surfaces humides. La filtration en plusieurs étapes élimine les contaminants microscopiques de l'air d'admission. Cette isolation garantit un environnement d'application incroyablement propre. De plus, une filtration stricte des gaz d’échappement garantit la conformité réglementaire. Il capte les composés organiques volatils (COV) avant qu’ils ne s’échappent de l’installation. La mise à niveau de votre ligne de peinture avec une isolation robuste réduit considérablement les taux d'inclusion de saleté.
Filtration d'admission : élimine la poussière et les particules de pollen entrantes.
Vitesse de courant descendant : repousse la pulvérisation excessive vers le bas, loin du substrat.
Lavage des gaz d'échappement : capture les COV dangereux pour répondre aux codes environnementaux.
Contrôle climatique : verrouille des objectifs précis de température et d’humidité.
L"atomisation robotisée remplace les conjectures manuelles par une précision mathématique. Les atomiseurs à cloche rotative tournent à grande vitesse pour cisailler le fluide en gouttelettes uniformes. Cela garantit une taille de gouttelettes constante pour une couverture impeccable. De plus, l’application électrostatique maximise l’efficacité du transfert. Le système applique une charge négative aux particules atomisées. Il met à la terre le panneau automobile. Le métal mis à la terre attire littéralement le fluide chargé. Cette attraction de type magnétique enveloppe la peinture autour de courbes complexes. Cela réduit considérablement la pulvérisation excessive. La technologie électrostatique garantit que vous appliquez plus de matériau sur la pièce et moins dans les filtres d"échappement.
Le durcissement implique des réactions chimiques complexes. Cela nécessite bien plus qu’une simple chaleur. Les zones de désolvatation intégrées permettent aux solvants de s"évaporer lentement. Cela évite l"éclatement du solvant et la formation de cloques dans les couches suivantes. Après la présévaporation, les pièces entrent dans des fours de cuisson dédiés. Les technologies de chauffage par convection et infrarouge stabilisent le processus de réticulation. Ce processus lie les molécules du vernis et de la couche de base ensemble. Les environnements de durcissement contrôlés augmentent les températures selon des courbes strictes. Cela évite les chocs thermiques. Il garantit une finition durable, semblable à un miroir, capable de résister aux intempéries extérieures.
Les architectures en boucle continue maintiennent les pièces en mouvement constant via des convoyeurs. Ils maximisent le débit global. Cette conception impose des délais stricts de désolvatation et de durcissement. Les pièces ne restent jamais inutilisées entre les étapes. Cela crée une qualité de finition hautement prévisible. Vous pouvez prévoir avec précision les volumes de production quotidiens. Cependant, les systèmes continus présentent des inconvénients distincts. Ils sont moins adaptables aux changements brusques de production. Changer de couleur ou de taille de pièce à la volée s"avère difficile. Vous devez planifier soigneusement les cycles de production pour maintenir une efficacité maximale.
Les opérations start-stop déplacent les pièces dans une zone, s"arrêtent pour le traitement, puis se déplacent à nouveau. Ils offrent une flexibilité massive. Vous pouvez facilement traiter des séries de pièces mixtes et des géométries complexes. Ils gèrent sans effort des lots personnalisés. Cependant, cette flexibilité introduit des variables potentielles. Les arrêts et démarrages exposent les pièces à des risques de manipulation. Il modifie les temps d’exposition environnementale entre les étapes. La cohérence repose en grande partie sur des protocoles stricts des opérateurs. Vous devez surveiller étroitement les temps de transfert pour éviter les variations indésirables d’évaporation.
L'alignement de l'architecture du système sur votre installation nécessite une planification minutieuse. Vous devez évaluer votre empreinte disponible. Les boucles continues nécessitent un espace au sol massif et ininterrompu. Les systèmes start-stop s’adaptent mieux aux installations fragmentées ou compactes. Vous devez également tenir compte du volume des pièces. La production standardisée et en grand volume nécessite une boucle continue. Une production mixte et à faible volume favorise la flexibilité démarrage/arrêt. Évaluez soigneusement votre gamme de produits spécifique. Choisissez l’architecture correspondant à vos objectifs de production les plus prioritaires. Un investissement solide dans une ligne de revêtement dépend fortement de cet alignement.
Matrice de comparaison d"architecture
Catégorie de fonctionnalités | Systèmes en boucle continue | Opérations Start-Stop |
|---|---|---|
Taux de débit | Exceptionnellement élevé. Idéal pour la production de masse. | Modéré. Mieux adapté aux lots personnalisés. |
Cohérence du processus | Strictement appliqué par une vitesse de convoyeur constante. | Variable en fonction du timing de l"opérateur. |
Flexibilité | Faible. Les changements de couleur/pièce nécessitent une planification minutieuse. | Haut. S"adapte facilement aux géométries de pièces mixtes. |
Besoins en empreinte | Nécessite un espace linéaire long et ininterrompu. | Peut s’adapter à des configurations d’installations compactes ou segmentées. |
Une atomisation parfaite nécessite une rhéologie fluide cohérente. Les systèmes de dosage automatisés gèrent cela directement. Ils mesurent constamment les apports de matières premières. Les mécanismes de suivi de la température maintiennent le fluide dans un état optimal. La matière froide s’épaissit et crée des textures inégales. Le matériau chaud se dilue et provoque des coulures. Les réchauffeurs et refroidisseurs en ligne ajustent automatiquement la température du fluide avant qu"il n"atteigne l"applicateur. Ce contrôle proactif maintient une viscosité optimale. Il garantit que les applicateurs pulvérisent toujours un matériau correspondant aux spécifications chimiques requises.
Les contrôles de qualité réactifs arrivent trop tard. Les configurations avancées intègrent les systèmes de vision directement dans le flux. Les scanners analysent le film humide immédiatement après l"application. Ils identifient les micro-défauts en temps réel. Les caméras détectent les inclusions de saleté, les taches fines ou les bords affaissés. Le système signale instantanément ces pièces défectueuses. Cela les empêche d’entrer dans la phase finale de durcissement. Les opérateurs peuvent retirer la pièce, la nettoyer et la repeindre rapidement. Cette détection en temps réel permet d"économiser les coûts énormes liés au décapage et au revêtement des panneaux entièrement cuits.
La transition d"une assurance qualité réactive à un contrôle proactif nécessite des capteurs intelligents. Les ajustements basés sur les données éliminent les incertitudes de l"opérateur.
Établissement de référence : les capteurs enregistrent les paramètres idéaux de température, d'humidité et de débit lors d'un fonctionnement parfait.
Surveillance continue : le système suit en permanence les données en temps réel par rapport à cette référence établie.
Corrections automatisées : les contrôleurs logiques programmables (PLC) ajustent instantanément le débit de fluide ou la vitesse des ventilateurs lorsque les mesures dérivent.
Analyse des tendances : la direction examine les données historiques pour prédire les besoins de maintenance avant que des pannes mécaniques ne surviennent.
La rénovation d"une usine existante implique des contraintes spatiales importantes. Les exigences de charge CVC nécessitent une ingénierie lourde. Les cabines de pulvérisation à grand volume aspirent d’énormes quantités d’air. Votre installation doit fournir un air d’appoint adéquat pour éviter toute pression négative. Des modifications structurelles s"avèrent souvent nécessaires. Les conduits lourds nécessitent des supports de toit renforcés. Vous devez planifier soigneusement la disposition pour éviter de perturber les autres processus d"assemblage. Une mauvaise évaluation de ces obstacles à l’intégration des installations entraîne des retards massifs dans les projets et des dépassements de budget.
La manipulation de solvants atomisés présente de graves risques pour la sécurité. Vous devez vous conformer aux réglementations environnementales locales strictes. Les autorités imposent des limites strictes de capture des émissions de COV. Les oxydants thermiques accompagnent souvent les grandes installations pour brûler les gaz d"échappement dangereux. De plus, vous devez respecter des normes strictes en matière de lutte contre les incendies. Les codes de la National Fire Protection Association (NFPA) dictent des configurations spécifiques de gicleurs et d"appareils électriques antidéflagrants. La navigation dans ces codes de conformité nécessite des partenaires d"ingénierie spécialisés. Les ignorer entraîne de lourdes amendes ou des incendies catastrophiques dans les installations.
L’installation de machines complexes garantit des temps d’arrêt importants. Vous devez anticiper et planifier cette pause de production. De plus, les opérateurs sont confrontés à une courbe d’apprentissage abrupte. La transition des pistolets pulvérisateurs manuels aux écrans tactiles HMI (interface homme-machine) automatisés nécessite une formation approfondie. Les techniciens doivent apprendre à programmer des trajectoires robotiques et à interpréter les données des capteurs. Un saut technologique soudain provoque souvent une frustration initiale. Fournir des ressources de formation adéquates atténue cette courbe d’adoption. Il permet à votre équipe d"optimiser rapidement les capacités du nouvel équipement.
Vous ne pouvez pas mesurer l’amélioration sans des KPI de référence clairs. Établissez votre rendement de première exécution (FRY) actuel. Cette métrique suit les pièces qui passent le contrôle qualité sans aucune retouche. Mesurez l’efficacité de votre transfert de matériaux existant. Suivez le temps de cycle exact par unité. Une mise à niveau réussie doit améliorer considérablement ces mesures spécifiques. Fixez-vous des objectifs agressifs mais réalistes pour votre nouvel équipement. Les fournisseurs de demande démontrent exactement comment l"architecture qu"ils proposent permettra d"obtenir les améliorations FRY souhaitées.
Regardez au-delà des dépenses en capital initiales. Vous devez évaluer l’impact opérationnel à long terme. Évaluez les accords de niveau de service (SLA) de maintenance du fournisseur. Assurez-vous qu’ils garantissent des temps de réponse rapides pour les remplacements de pièces critiques. Évaluez les mesures de consommation d’énergie du système. Les moteurs hautement efficaces et les systèmes de récupération de chaleur réduisent considérablement les factures mensuelles de services publics. Enfin, recherchez une modularité évolutive. Choisissez des architectures vous permettant d’ajouter facilement de futurs bras robotisés ou zones de polymérisation. Cette modularité garantit que votre investissement augmente parallèlement à vos demandes de production.
Effectuez immédiatement un audit complet des installations. Cartographiez votre espace au sol disponible et vos capacités CVC actuelles. Documentez vos objectifs de débit précis. Une fois que vous avez sélectionné des intégrateurs potentiels, exigez une preuve de concept tangible. Demandez des tests pilotes en utilisant les géométries de vos pièces spécifiques. Demandez des simulations de dynamique des fluides montrant le flux d’air dans les conceptions de cabine proposées. Ces simulations révèlent de potentielles zones mortes avant de finaliser l’achat. Les données exploitables protègent votre investissement et garantissent une mise en œuvre réussie.
Une infrastructure de finition bien architecturée représente bien plus qu’un simple équipement d’application. Il sert de système complet de contrôle de l’environnement et des processus. Il supprime les incohérences humaines et le chaos environnemental de votre atelier de production. En contrôlant le débit d"air, la viscosité du fluide et les températures de durcissement, vous garantissez une perfection reproductible.
Donnez la priorité aux fournisseurs démontrant une modélisation transparente du retour sur investissement grâce à des économies de matériaux et à une réduction des retouches. Exigez des chemins clairs et documentés pour atténuer les risques d’installation complexes et les obstacles à l’intégration des installations. Assurez-vous qu’ils proposent des programmes de formation robustes pour les opérateurs.
Arrêtez de laisser une qualité de finition imprévisible dicter vos marges bénéficiaires. Planifiez une consultation technique avec un spécialiste de l’intégration dès aujourd’hui. Élaborez votre stratégie d"intégration et téléchargez une liste de contrôle complète de préparation des installations pour commencer votre parcours de mise à niveau.
R : Les finitions d’usine OEM reposent sur des environnements statiques étroitement contrôlés. Ils éliminent les variables telles que la poussière et les fluctuations de température. Les usines utilisent une application électrostatique robotisée, enroulant la peinture uniformément autour des panneaux avec une efficacité de transfert maximale. De plus, les installations d’usine utilisent des environnements de cuisson à haute température pour accélérer la réticulation. Cela crée une finition très durable et parfaitement uniforme que les pulvérisations manuelles ne peuvent tout simplement pas reproduire.
R : Les systèmes automatisés utilisent un traitement en flux continu et une précision robotique. Les robots exécutent des trajectoires exactes et programmées, garantissant des chevauchements parfaitement adoucis à chaque passage. Cela élimine les lignes de coupure lourdes causées par la fatigue manuelle. De plus, les systèmes de dosage automatisés maintiennent des rapports de mélange standardisés et des températures de fluide constantes, garantissant une cohérence absolue des couleurs pour chaque lot.
R : Le calendrier varie en fonction du volume de production, mais la plupart des installations enregistrent des retours dans un délai de 18 à 36 mois. Ce retour provient d’une réduction massive des déchets de peinture grâce à l’efficacité électrostatique. De plus, les systèmes automatisés réduisent considérablement les coûts de main-d’œuvre et éliminent presque les goulots d’étranglement coûteux liés aux reprises manuelles et à la correction des défauts.
R : Oui, mais cela nécessite une planification approfondie. Les boucles continues exigent des exigences d’empreinte linéaire importantes. Vous devez évaluer les capacités de charge structurelles des supports de convoyeurs lourds. De plus, votre installation a besoin d’une capacité CVC suffisante pour répondre aux besoins massifs en air d’appoint et à l’intégration d’un oxydant thermique. Une ingénierie spécialisée est cruciale pour une rénovation réussie.


