

Fermer
Choisissez votre site
Global
Médias sociaux
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-09-28 origine:Propulsé


Dans la finition industrielle, la stabilité du champ électrique conditionne la qualité du revêtement. Des fluctuations mineures de la conductivité du bain compromettent l’épaisseur du film, l’adhérence et la résistance à la corrosion. Une conductivité incontrôlée entraîne des taux de rejet élevés, une consommation de peinture accrue et des temps d'arrêt coûteux. La contamination par les ions métalliques, les résidus de prétraitement ou le vieillissement de la peinture déstabilise rapidement la chimie du bain. Les systèmes modernes s'appuient sur une filtration en boucle fermée, une intégration précise de l'eau déminéralisée (DI) et une surveillance automatisée pour maintenir l'équilibre. Ce guide examine les contrôles mécaniques et chimiques requis pour gérer la conductivité du bain. Nous fournissons un cadre pour évaluer les capacités du système lors de la mise à niveau ou de la spécification d'une nouvelle ligne de revêtement électrophorétique . Vous apprendrez à isoler les zones de prétraitement, à gérer la purge du perméat et à calibrer les capteurs en ligne pour maintenir votre processus de dépôt verrouillé dans des fenêtres opérationnelles strictes.
L"ultrafiltration n"est pas négociable : un contrôle efficace de la conductivité repose sur une ultrafiltration continue pour drainer les exsudats et éliminer l"excès de sels solubles dans l"eau, en particulier lors de l"introduction de solutions de peinture fraîches.
Normes strictes de qualité de l"eau : La conductivité de l"eau de nettoyage et d"appoint doit être strictement maintenue en dessous de 10 μs/cm à l"aide de systèmes d"eau déminéralisée (DI) de qualité industrielle.
Isolation avant traitement : empêcher le transfert d"ions métalliques lors des étapes de phosphatation ou de nettoyage via un rinçage DI pré-électrophorèse dédié est la méthode la plus rentable pour prévenir les pics soudains de conductivité.
Surveillance automatisée ou intervention manuelle : les opérations à volume élevé, telles qu"une ligne de revêtement électronique automobile, nécessitent des capteurs de conductivité en ligne, compensés en température, intégrés à des contrôles automatisés de dosage et de filtration pour éviter la dérive d"étalonnage et les erreurs humaines.
Le processus de dépôt électrophorétique fonctionne comme un circuit massif à courant continu (CC). Le redresseur fournit l"alimentation CC. De lourdes barres omnibus en cuivre transportent le courant vers les cellules anodiques et le support de pièces. Le substrat métallique agit comme une seule électrode. Une série de contre-électrodes positionnées le long des parois du réservoir complète le circuit. Un courant continu circule dans le bain liquide, entraînant la réaction chimique. Le liquide du bain agit comme un milieu conducteur. La conductivité élevée du liquide du bain facilite le balayage actif et le dépôt des particules de peinture sur le substrat.
Le processus de dépôt se décompose en quatre phases physiques distinctes :
Électrolyse : L"eau se divise au niveau des électrodes, générant de l"oxygène à l"anode et de l"hydrogène à la cathode.
Électrophorèse : Les micelles chargées de résine et de pigment migrent vers le substrat sous l’influence du champ électrique.
Électrodéposition : les micelles perdent leur charge lorsqu"elles atteignent le substrat et se coagulent en un film insoluble.
Électrosmose : Le champ électrique extrait l’eau du film déposé, le compactant en une couche dense.
La conductivité dicte directement la facilité avec laquelle le courant traverse le fluide pendant ces phases. Lorsque la conductivité reste stable, la résistance électrique du bain reste prévisible. Une résistance prévisible permet à la tension appliquée de déposer un film uniforme sur des géométries complexes. Si la conductivité chute, le bain résiste au flux de courant. Le système a du mal à pousser les particules de peinture dans les zones en retrait. Si la conductivité augmente, le courant circule trop rapidement. Ce flux rapide force un excès de peinture sur les surfaces extérieures de la pièce.
La température du bain partage une relation étroite avec la conductivité. À mesure que la température du bain augmente, la viscosité du fluide diminue. Une viscosité plus faible augmente la mobilité des ions. Une mobilité ionique plus élevée augmente immédiatement la conductivité électrique du bain. Un changement de température d’un seul degré Celsius modifie les lectures de conductivité jusqu’à deux pour cent. Les échangeurs de chaleur doivent maintenir la température du bain dans une tolérance stricte d"un degré pour maintenir la stabilité électrique de base. Si un refroidisseur tombe en panne dans l"usine, la température du bain augmente, la conductivité augmente et la ligne commence immédiatement à produire des pièces défectueuses.
Différentes compositions chimiques de peinture nécessitent des fenêtres de fonctionnement spécifiques. Les systèmes époxy cathodiques fonctionnent généralement entre 1 000 et 1 500 μS/cm. Les systèmes acryliques anodiques fonctionnent avec des paramètres légèrement différents en fonction de la teneur en solides de résine et en solvant. Les directeurs d"usine établissent une limite de contrôle supérieure et inférieure stricte pour leur formulation de peinture spécifique, sur la base de la fiche technique du fabricant.
Opérer en dehors de ces paramètres établis garantit les défauts. Une faible conductivité provoque des couches fines et inégales. La peinture n’a pas la force motrice électrique nécessaire pour pénétrer dans les zones de la cage de Faraday. Les pièces ressortent avec des cavités intérieures nues et une protection anticorrosion inadéquate. Une conductivité élevée provoque de graves ruptures de film. Le flux de courant agressif génère des bulles de gaz excessives à la surface de la pièce. Ces bulles restent piégées dans la peinture durcissante, provoquant des piqûres, des cratères et une texture de surface rugueuse. Une conductivité élevée provoque également une consommation de courant excessive, mettant à rude épreuve les redresseurs et gaspillant de l’énergie électrique.
Les opérateurs tentent fréquemment de masquer la dérive de conductivité en ajustant la tension du redresseur. Si la formation du film chute en raison d"une faible conductivité, ils augmentent la tension de 250 V à 300 V. Les ajustements de tension modifient la vitesse de dépôt mais ne corrigent pas le déséquilibre chimique sous-jacent. S"appuyer sur des ajustements de tension au lieu de s"attaquer aux problèmes de conductivité à l"origine génère un excès de chaleur et accélère la dégradation de la peinture. L"évaluation de la stabilité du processus nécessite le suivi simultané de la conductivité, du pH et de la température sur un cycle de production de 30 jours. Des mesures cohérentes indiquent un processus sain et stable.
La majorité des pics soudains de conductivité proviennent de l’amont. Les pièces passent par des étapes intensives de nettoyage et de phosphatation avant d’atteindre le réservoir d’e-coat. Ces étapes de prétraitement utilisent des sels de métaux lourds, des acides et des nettoyants alcalins. Un rinçage inadéquat permet à ces produits chimiques de s’accumuler dans les crevasses des pièces métalliques. Considérons un cadre en acier fabriqué avec des sections tubulaires. Les tubes se remplissent de produits chimiques de nettoyage. Si la ligne ne dispose pas de stations d"inclinaison ou de buses de soufflage appropriées, ces tubes transportent des gallons de liquide hautement conducteur dans le réservoir d"e-coat.
Les ions zinc, fer et phosphate sont hautement conducteurs. Lorsqu’ils sont introduits dans le réservoir e-coat, ils élèvent immédiatement la conductivité du bain. Ces ions étrangers perturbent la stabilité micellaire de l"émulsion de peinture. La peinture E-coat repose sur un équilibre délicat de neutralisants pour maintenir les particules de résine en suspension dans l’eau. Les ions de métaux lourds attaquent ces neutralisants. Cette réaction chimique provoque des pics de conductivité localisés et force la peinture à coaguler. La peinture coagulée forme des dépôts granuleux sur les pièces et obstrue les systèmes de filtration.
Pour éviter ce transfert, il faut effectuer un rinçage à l"eau DI dédié en plusieurs étapes juste avant le réservoir d"e-coat. Cette zone de rinçage final agit comme une barrière physique contre les contaminants conducteurs. L"eau DI élimine les sels résiduels des joints des pièces. Sans cette étape d’isolement, le bain de revêtement électronique subit une contamination continue et une dégradation chimique rapide.
La conductivité change naturellement en raison de la consommation et du réapprovisionnement de la peinture. Les solutions de peinture fraîche possèdent une conductivité intrinsèquement élevée. Les fabricants de peinture chargent de la résine et de la pâte fraîches avec des niveaux élevés de solvants et de neutralisants d"acide pour maintenir la peinture stable pendant l"expédition et le stockage. Lorsque les opérateurs introduisent de la peinture fraîche dans le réservoir, l"afflux soudain de neutralisants provoque une augmentation de la conductivité du bain.
Le maintien d’un volume de production constant évite la stagnation de la chimie du bain. Les professionnels de l’industrie appellent cela le taux de rotation de la peinture. Le taux de rotation mesure la rapidité avec laquelle la chaîne de production consomme et remplace tout le volume de solides de peinture dans le réservoir. Vous calculez cela en suivant la superficie totale du métal recouvert et en la multipliant par l"épaisseur du film cible. Un taux de rotation élevé maintient le bain frais et stable. Un faible taux de renouvellement permet à la peinture de vieillir. À mesure que la peinture vieillit, les solvants s’évaporent dans le système d’échappement. Le rapport eau/solides change, entraînant une conductivité hors des spécifications.
Pendant le processus de dépôt, le courant électrique entraîne la résine et le pigment sur la pièce. Les neutralisants acides ou aminés restent dans le bain. Au fil du temps, ces neutralisants s’accumulent. Cette accumulation de produits chimiques résiduels augmente régulièrement la conductivité globale du réservoir. Le système doit éliminer activement ces neutralisants en excès pour maintenir l’équilibre.
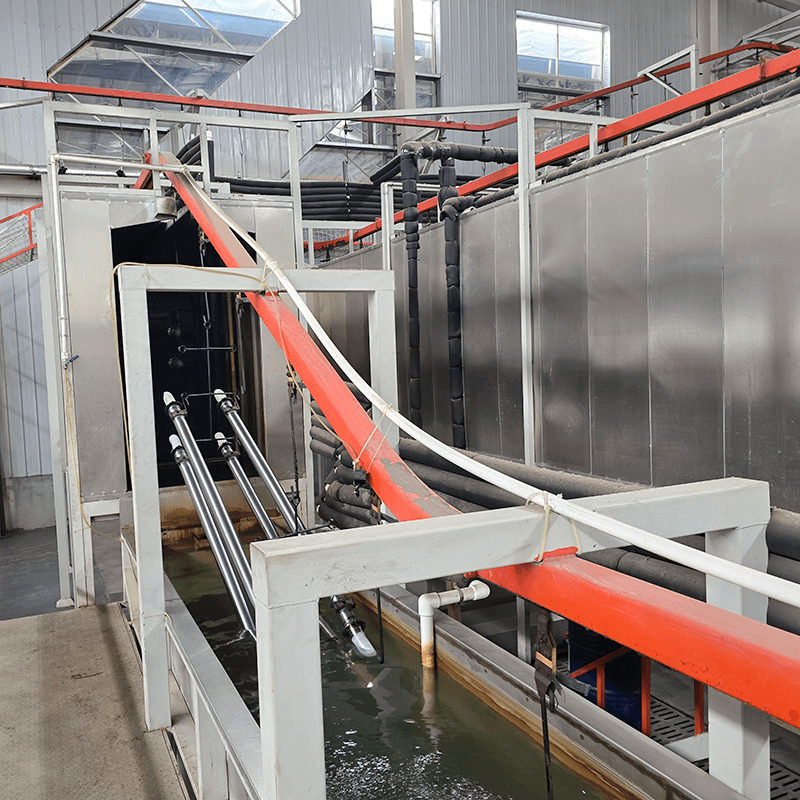
L"ultrafiltration constitue la principale défense mécanique contre l"augmentation de la conductivité. Un skid UF standard comprend une pompe d"alimentation, une pompe de circulation massive et plusieurs boîtiers à membrane raccordés en parallèle. La pompe d"alimentation extrait la peinture du réservoir principal et la pousse dans la boucle de circulation. La pompe de circulation entraîne la peinture à travers les tubes à membrane à grande vitesse. Cette vitesse élevée empêche les solides de peinture de se tasser contre les parois de la membrane. La pression force l’eau, les solvants et les sels dissous à travers les pores de la membrane. Ce liquide clair est appelé perméat. La membrane bloque les plus grosses particules de résine et de pigment et les renvoie vers le réservoir principal.
Le perméat contient l"excès de sels solubles dans l"eau et de neutralisants qui augmentent la conductivité. En évacuant une partie de cet exsudat hors du système, les opérateurs purgent physiquement les ions conducteurs du bain. Ce processus de purge gère l’afflux initial de solvants et de neutralisants introduits par les nouveaux ajouts de peinture.
Les installations choisissent entre le recyclage du perméat en boucle fermée et la purge en boucle ouverte. Les systèmes en boucle fermée acheminent tout le perméat vers les zones de post-rinçage et finalement vers le réservoir principal. Cela permet d"économiser de l"eau mais emprisonne les sels conducteurs à l"intérieur du système. Les systèmes en boucle ouverte acheminent un pourcentage du perméat directement vers la station d’épuration des eaux usées. Cela réduit efficacement la conductivité du bain mais augmente les coûts d"élimination des déchets.
Stratégies de gestion du perméat
Stratégie | Impact sur la conductivité | Coût opérationnel | Meilleure application |
|---|---|---|---|
Recyclage en boucle fermée | Retient les sels ; la conductivité augmente lentement avec le temps. | Faible consommation d’eau ; traitement minimal des eaux usées requis. | Lignes à grand volume avec faible entraînement avant traitement. |
Purge en boucle ouverte | Réduit activement la conductivité en éliminant les ions dissous. | Consommation d’eau élevée ; augmentation des coûts de traitement des eaux usées. | Lignes soumises à une contamination fréquente ou à des ajouts importants de peinture fraîche. |
Récupération hybride RO | Excellent contrôle de la conductivité ; extrait l’eau pure du perméat. | Dépenses d’investissement initiales élevées ; entretien modéré. | Zones de conformité environnementale strictes exigeant zéro rejet de liquide. |
Le perméat de purge élimine le volume de liquide du réservoir d"e-coat. Le système doit remplacer ce volume perdu par de l"eau exceptionnellement pure. Toute l"eau pure utilisée dans le réservoir et dans les étapes de nettoyage final doit maintenir une conductivité inférieure à 10 μs/cm. L’utilisation d’eau de ville standard introduit du calcium, du magnésium et des chlorures directement dans la peinture. L’eau de ville mesure généralement environ 300 μS/cm et détruira la chimie du bain en quelques heures.
Un système robuste de génération d’eau DI constitue l’épine dorsale de toute ligne de revêtement électronique automobile fiable . L'architecture implique des filtres à charbon pour éliminer le chlore, suivis d'unités d'osmose inverse (RO) et enfin de réservoirs de déionisation à lit mélangé. Les unités RO éliminent 98 % des solides dissous. Les réservoirs DI à lit mélangé polissent l'eau, éliminant les traces d'ions finales pour atteindre l'exigence inférieure à 10 μs/cm.
La surveillance de l"usine d"eau DI nécessite des contrôles quotidiens. Les opérateurs enregistrent la pression de l"eau d"entrée, la pression de la pompe RO et la conductivité finale des réservoirs de résine à lit mélangé. Lorsque la résine épuise sa capacité d’échange d’ions, la conductivité augmente. Le système doit automatiquement détourner cette eau non conforme vers le drain et déclencher une alarme. Cette eau DI de haute pureté agit comme eau d’appoint pour le réservoir principal et alimente les halos de rinçage final du prétraitement.
Alors que les systèmes UF gèrent la conductivité du bain en vrac, le système anolyte gère les déséquilibres chimiques localisés au niveau des électrodes. Dans un système cathodique e-coat, les pièces font office de cathode. Les contre-électrodes font office d"anodes. Ces anodes sont généralement construites en acier inoxydable ou en oxyde de ruthénium et placées dans des boîtes en plastique. Un côté de la boîte comporte une membrane semi-perméable.
Au fur et à mesure que la peinture se dépose sur les pièces, les neutralisants acides en excès migrent vers les anodes. Si rien n’est fait, cet acide s’accumule autour des anodes, perturbant gravement le champ électrique, augmentant la conductivité et dissolvant le matériau de l’anode. Un système de circulation indépendant évacue ces cellules avec un fluide spécialisé appelé anolyte. Le fluide anolyte capte l"excès d"acide généré lors du dépôt et l"achemine vers un réservoir secondaire.
Le système anolyte nécessite son propre contrôleur de conductivité dédié. Le fluide anolyte est très acide, se situant généralement entre 5 000 et 8 000 μS/cm. Le contrôleur surveille en permanence cette valeur. Lorsque la valeur atteint le point de consigne supérieur, une électrovanne s"ouvre. De l"eau DI fraîche inonde le réservoir de circulation d"anolyte. Le fluide acide en excès déborde d’un déversoir et est acheminé vers la station d’épuration des eaux usées. Ce processus continu de purge et d"alimentation maintient les cellules anodiques propres et maintient l"intensité du champ électrique.
Les contrôles manuels de conductivité à l’aide de compteurs portables invitent à l’erreur humaine et retardent les ajustements. La production en grand volume nécessite une surveillance en ligne et continue. Les capteurs à contact standard utilisent des broches métalliques exposées directement au fluide. Dans un réservoir e-coat, la peinture se dépose rapidement sur ces broches métalliques, les isolant. Cet encrassement amène le capteur à signaler des lectures de conductivité faussement faibles. Le système sous-compense, permettant à la conductivité réelle du réservoir de grimper dangereusement.
Les lignes modernes nécessitent des capteurs de conductivité toroïdaux en ligne, compensés en température. Les capteurs toroïdaux utilisent des bobines magnétiques inductives enfermées dans un boîtier en polymère lisse. Parce qu’ils n’ont pas de contacts métalliques exposés, la peinture ne peut pas isoler le mécanisme de lecture. Ces capteurs sans électrode fournissent des mesures très précises et sans dérive, même dans les émulsions de peinture épaisses.
Les contrôleurs logiques programmables (PLC) avancés traduisent les données des capteurs en actions automatisées. Si le capteur toroïdal détecte un pic de conductivité, l"automate ouvre automatiquement les vannes de purge UF. Simultanément, l"automate déclenche le système d"appoint d"eau DI pour remplacer le volume purgé. Il exécute cette boucle jusqu"à ce que la conductivité revienne au point de consigne cible. Cette boucle automatisée élimine le besoin d’intervention manuelle.
Lors de la spécification d"une nouvelle ligne, les ingénieurs dimensionnent les systèmes UF et DI en fonction du volume de production total, de la surface des pièces et des taux d"entraînement. Les grandes pièces aux géométries complexes transportent plus de liquide hors du réservoir. Si une carrosserie de voiture aspire 5 gallons de liquide et que la chaîne traite 30 voitures par heure, le système perd 150 gallons par heure à cause de l"entraînement. Le système UF doit produire au moins 150 gallons par heure de perméat juste pour alimenter les post-rinçages. Pour permettre la purge du perméat, les ingénieurs surdimensionnent la capacité UF d"au moins 50 %.
Les conceptions de filtration modulaires offrent des avantages significatifs. Un skid UF modulaire permet aux directeurs d"usine d"ajouter des boîtiers de membrane supplémentaires à mesure que la production augmente. Si l’installation augmente la vitesse de la ligne, elle augmente la capacité UF sans nécessiter une refonte complète de la ligne. L"installation de pompes RO surdimensionnées permet initialement une expansion facile des réseaux de membranes d"eau DI ultérieurement.
La gestion de la conductivité a un impact direct sur la conformité environnementale. La purge du perméat à haute conductivité stabilise efficacement le bain, mais génère des eaux usées industrielles. Le perméat contient des métaux lourds, des solvants dissous et des composés organiques. Les installations ajoutent des produits chimiques pour déposer les métaux dans une boue, pressent la boue et l"envoient vers une décharge. Ce processus augmente les coûts opérationnels.
Les gestionnaires d"usine équilibrent le maintien d"une chimie optimale du bain et la minimisation des charges de traitement des eaux usées. Les installations avancées déploient des systèmes de récupération secondaires par osmose inverse (RO) sur leurs lignes de perméat. Le système RO traite le perméat purgé, en extrayant l"eau propre et en la renvoyant vers les zones de rinçage. Il concentre les métaux lourds et les matières organiques dans un volume de déchets beaucoup plus réduit. Cette technologie minimise l"impact environnemental tout en permettant un contrôle agressif de la conductivité.
Le point de défaillance le plus courant dans le contrôle automatisé de la conductivité est l’encrassement des capteurs. Même les capteurs toroïdaux accumulent une fine pellicule de peinture séchée si les débits chutent. Lorsqu’un capteur est défectueux, la lecture est artificiellement basse. Le PLC interprète cette faible valeur comme un besoin de plus de neutralisant ou de solides de peinture.
Les ingénieurs atténuent ce risque en montant des capteurs toroïdaux sans électrode dans des conduites d"écoulement à grande vitesse. Le mouvement rapide du fluide parcourt naturellement le boîtier du capteur. Les installations mettent en œuvre des protocoles automatisés de nettoyage sur place (CIP) dans lesquels le système isole périodiquement le capteur et le rince avec un solvant ou un nettoyant acide. Les opérateurs établissent des programmes d"étalonnage manuel stricts, vérifiant chaque semaine le capteur en ligne par rapport à un compteur portable calibré.
L’introduction de peinture fraîche présente un risque opérationnel majeur. Les ajouts massifs de pâte de peinture fraîche et de résine provoquent des pics soudains et massifs de conductivité. Le déversement d"un contenant de 300 gallons de peinture fraîche directement dans le réservoir génère des défauts immédiats sur les pièces en cours de déplacement dans la chaîne.
Les installations utilisent des systèmes de dosage automatisés et continus pour gérer ce risque. Les pompes doseuses injectent de petites quantités dosées de peinture fraîche dans la tuyauterie de circulation pendant plusieurs heures. Cette introduction progressive évite les chocs chimiques soudains. L"automate associe ce dosage continu à une purge simultanée du perméat UF. À mesure que la peinture fraîche pénètre et augmente la conductivité, le système UF draine activement les exsudats pour maintenir l"équilibre.
Réalisez un audit physique de la ligne de prétraitement pour identifier les liquides accumulés sur des géométries de pièces complexes et installez des buses de soufflage ciblées.
Évaluez la capacité de débit des membranes d’ultrafiltration existantes et remplacez tous les tubes encrassés qui limitent la génération de perméat.
Testez quotidiennement le rendement de l’usine d’eau déminéralisée au point d’utilisation pour vous assurer que l’eau d’appoint reste strictement en dessous du seuil de 10 μs/cm.
Mettez à niveau toutes les sondes de conductivité à contact dans le réservoir principal vers des capteurs toroïdaux sans électrode pour éliminer les fausses lectures et la dérive d"étalonnage.
Installez des pompes doseuses automatisées pour les ajouts de peinture fraîche afin d"éviter les chocs chimiques soudains et synchronisez-les avec la purge du perméat.
R : Les systèmes époxy cathodiques fonctionnent généralement entre 1 000 et 1 500 μS/cm. Les systèmes anodiques fonctionnent à différents paramètres basés sur les solides de résine. Consultez toujours la fiche technique du fabricant de peinture pour connaître les spécifications exactes et maintenez des limites de contrôle supérieures et inférieures strictes.
R : L"ultrafiltration force le liquide du bain à travers des membranes semi-perméables, séparant le perméat clair des solides de peinture. Ce perméat contient des sels dissous, des solvants et des neutralisants en excès. La vidange d"une partie de ce perméat élimine physiquement les ions conducteurs du bain.
R : L’eau standard contient des minéraux conducteurs comme le calcium, le magnésium et les chlorures. Leur introduction dans le réservoir augmente la conductivité et déstabilise l’émulsion de peinture. L"eau DI, maintenue en dessous de 10 μs/cm, remplace le liquide évaporé et le perméat purgé sans ajouter d"ions conducteurs étrangers.
R : Une conductivité élevée entraîne un courant trop agressif. Cela génère des bulles de gaz excessives à la surface de la pièce, entraînant des ruptures de film, des piqûres, des cratères et une texture de surface rugueuse. Cela entraîne également une consommation électrique excessive, mettant à rude épreuve les redresseurs et augmentant les coûts énergétiques.
R : Les ions métalliques comme le zinc et le fer issus des étapes de phosphatation sont hautement conducteurs. Lorsqu’ils sont traînés dans le réservoir d’e-coat, ils augmentent la conductivité globale. Ils attaquent les neutralisants de peinture, perturbant la stabilité des micelles et provoquant la coagulation de la peinture en dépôts granuleux.
R : À mesure que la température du bain augmente, la viscosité du fluide diminue, permettant aux ions de se déplacer plus librement. Cette mobilité ionique accrue augmente directement la conductivité électrique. Un décalage de seulement 1°C peut modifier considérablement les lectures de conductivité, ce qui rend critique le contrôle précis de l’échangeur de chaleur.


