

Fermer
Choisissez votre site
Global
Médias sociaux
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-09-07 origine:Propulsé


La transition de postes de travail isolés vers un système de fabrication intégré représente une étape critique pour augmenter le débit. Les ateliers de production modernes ne peuvent pas se permettre de fragmenter les processus alors que les exigences du marché exigent des volumes plus élevés et des délais plus serrés. Les configurations héritées ou manuelles souffrent de goulots d"étranglement paralysants. Ils dépendent fortement du travail humain, ce qui entraîne des épaisseurs de film incohérentes et un gaspillage massif de matériaux. De plus, les cabines manuelles nécessitent des temps d’arrêt excessifs lors de changements de couleur lents, ce qui réduit les profits potentiels.
Une bien intégrée ligne de revêtement en poudre change complètement cette dynamique. Cela n’accélère pas seulement votre phase de candidature. Il synchronise les étapes de prétraitement, d’application de précision et de durcissement en un seul flux continu. En établissant ce rythme, vous stabilisez les coûts unitaires, éliminez les reprises et garantissez des rendements de production hautement prévisibles. Vous découvrirez bientôt comment l'équilibrage automatisé des lignes, les technologies de changement de couleur rapide et les systèmes de récupération avancés transforment les contraintes opérationnelles en avantages concurrentiels distincts.
La modernisation d"une ligne de revêtement en poudre déplace les goulets d"étranglement en matière d"efficacité de la vitesse de l"opérateur vers l"équilibrage automatisé de la ligne, standardisant ainsi le rendement.
La mise à niveau des systèmes de récupération et des cabines automatisées peut réduire les déchets de poudre jusqu"à 30 à 40 % par rapport aux installations traditionnelles de pulvérisation vers les déchets.
Les technologies de changement de couleur rapide réduisent les temps d"arrêt des lignes de quelques heures à quelques minutes, améliorant ainsi considérablement l"efficacité globale des équipements (OEE) pour les fabricants à forte mixité.
Le calcul du véritable retour sur investissement nécessite d"évaluer les coûts cachés, notamment l"intégration de l"empreinte, la formation des opérateurs et les exigences de conformité localisées.
L’application manuelle entraîne intrinsèquement une traînée opérationnelle. Les opérateurs humains varient naturellement leur distance et leur vitesse de pulvérisation tout au long d"un quart de travail. Cette fatigue entraîne une construction militaire incohérente sur vos pièces. Une épaisseur de film inégale crée des problèmes immédiats. Trop peu de poudre laisse les substrats exposés, tandis que trop de poudre gaspille des matériaux coûteux. Les deux scénarios augmentent vos taux de rejet. Les retouches consomment alors des heures de travail supplémentaires et perturbent votre emploi du temps quotidien. Nous devons éliminer ces fuites de bénéfices pour réussir notre expansion.
Les configurations obsolètes souffrent souvent d’une mauvaise efficacité de transfert. Les systèmes traditionnels de pulvérisation vers les déchets soufflent l'excès de matériau directement dans les filtres ou les bouches d'évacuation. Vous perdez chaque gramme de surpulvérisation. Les implications financières de ce gaspillage se multiplient rapidement. Si votre efficacité de transfert oscille autour de 50 %, vous gaspillez littéralement la moitié de votre budget poudre. Une améliorée ligne de revêtement capture et récupère cette pulvérisation excessive, améliorant radicalement vos mesures d'utilisation des matériaux.
L’équilibrage des lignes disjointes agit comme un plafond invisible sur votre production. Dans les configurations existantes, les contraintes du four de polymérisation ou un prétraitement manuel lent dictent souvent un rendement maximal. Le matériel de votre application reste inactif en attendant que les autres zones rattrapent leur retard. Ce rythme de démarrage et d’arrêt laisse des équipements coûteux sous-utilisés. La véritable efficacité nécessite un élan continu. Lorsque vous synchronisez le rythme de chaque zone, vous débloquez la pleine capacité de votre installation.
Le traitement manuel est très problématique lors de la manipulation de pièces complexes. Des éléments tels que des radiateurs, des profilés multi-angles ou des boîtiers profondément encastrés présentent de sérieux défis. Les opérateurs luttent contre l’effet cage de Faraday, où la poudre repousse des coins intérieurs étroits. Ils passent trop de temps à retoucher ces zones difficiles. Ce goulot d"étranglement localisé ralentit toute la séquence de convoyage. Les systèmes automatisés traitent systématiquement ces géométries complexes, en appliquant une tension et un flux d"air précis pour pénétrer dans les recoins profonds sans interrompre la ligne.
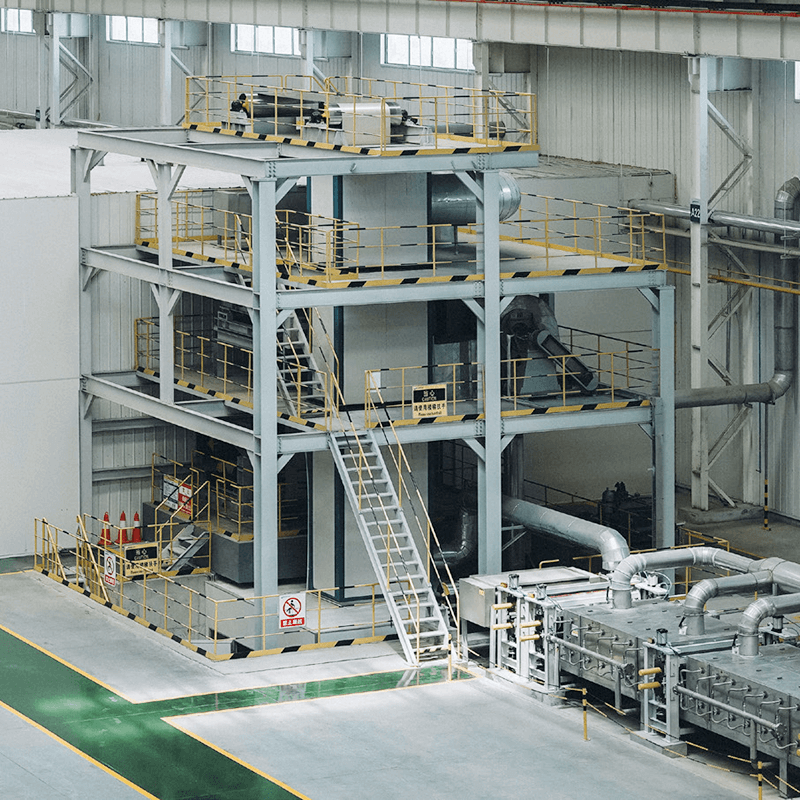
Un système de convoyeur continu impose un rythme de production prévisible. Les pièces passent du chargement au déchargement sans intervention manuelle. Les convoyeurs électriques et libres offrent encore plus de flexibilité. Ils permettent aux pièces de s"accumuler dans les fours de polymérisation tout en maintenant des vitesses plus élevées dans la cabine de pulvérisation. Les entraînements à fréquence variable (VFD) jouent ici un rôle crucial. Les VFD synchronisent parfaitement les vitesses des zones de prétraitement, de pulvérisation et de durcissement. Ils ajustent la vitesse du moteur à la volée, garantissant qu"aucune section ne soit affamée ou ne déborde.
Nous devons passer du jugement humain à l’automatisation programmée. Les réciprocateurs automatiques déplacent les pistolets de pulvérisation selon des mouvements verticaux parfaits. Ils maintiennent une distance exacte de chaque pièce. Cela élimine les erreurs de chevauchement et évite les bords épais. Pour les formes très complexes, les robots multi-axes offrent une précision inégalée. Ils suivent de manière fiable les trajectoires de contour programmées. Vous garantissez une fabrication de film standardisée sur des milliers de pièces. Par conséquent, votre contrôle qualité devient une formalité plutôt qu’un goulot d’étranglement.
L"architecture moderne des stands transforme les déchets de matériaux en stocks utilisables. Les systèmes de récupération par cyclone haute performance séparent la poudre utilisable des déchets ultrafins. Ils acheminent le bon matériau directement vers la trémie d"alimentation. Les conceptions de cabines autonettoyantes utilisent des parois lisses et non conductrices pour empêcher l’accumulation de poudre. Ces améliorations techniques poussent les taux d’utilisation des matériaux au-dessus de 95 %. Vous achetez moins de poudre, générez moins de déchets et réduisez considérablement votre coût par pièce revêtue.
La fabrication à forte mixité exige de la flexibilité. Les systèmes plus anciens nécessitaient des heures de nettoyage entre les couleurs, ce qui détruisait votre production quotidienne. Aujourd’hui, les changements mécaniques rendent les changements de couleur incroyablement rapides. Voici une séquence automatisée typique :
Le système lance un cycle de purge automatisé pour nettoyer les tuyaux.
Les collecteurs à déconnexion rapide échangent instantanément les conduites d’alimentation en poudre.
Des lames d"air nettoient les parois de la cabine pendant la purge du système.
Le système cyclone abandonne le module collecteur de couleurs précédent.
L"opérateur fait glisser le nouveau module couleur en position.
Ces étapes techniques réduisent les temps de changement de plusieurs heures à moins de 15 minutes. Cette flexibilité vous permet de traiter de petits lots de manière rentable sans sacrifier l"efficacité globale de votre équipement.
Le choix de la bonne configuration dépend fortement du volume de vos pièces et de la fréquence de changement de couleur. Vous devez évaluer votre capital disponible de manière réaliste. Une configuration entièrement automatisée nécessite un investissement initial élevé mais offre le coût d"exploitation par pièce le plus bas. Les configurations semi-automatiques constituent un juste milieu pour les installations en croissance.
Tableau de comparaison des configurations système
Type de système | Volume idéal de la pièce | Fréquence de changement de couleur | Investissement en capital |
|---|---|---|---|
Système de lots manuel | Faible à moyen | Haut | Faible |
Ligne semi-automatisée | Moyen à élevé | Modéré | Modéré |
Système entièrement automatisé | Très élevé | Faible à modéré | Haut |
La préparation de la surface définit l"adhérence du revêtement. Le prétraitement par lots hors ligne interrompt votre flux de production. Les travailleurs doivent déplacer manuellement les pièces dans les cuves de lavage et attendre. Les laveuses en ligne à plusieurs étages éliminent ce palliatif. Ils pulvérisent des nettoyants alcalins chauffés, des phosphates de fer et des rinçages propres pendant que les pièces se déplacent en continu. Cela maintient l"élan de la ligne. Les laveuses en ligne garantissent que les pièces entrent immédiatement dans le four de séchage, évitant ainsi la rouille instantanée et garantissant une préparation optimale de la surface.
Les contraintes liées au traitement entravent souvent les opérations plus anciennes. Vous devez comparer soigneusement les technologies de four. Les fours infrarouges (IR) offrent des temps de montée en puissance rapides. Ils durcissent rapidement la surface de la poudre en utilisant l"énergie directe de la ligne de mire. Les fours à convection font circuler de l"air chauffé, ce qui les rend idéaux pour les pièces épaisses et complexes. De nombreuses installations modernes utilisent des fours de polymérisation hybrides. Un four hybride utilise une zone booster IR pour gélifier rapidement la poudre, suivie d"une zone de convection pour un durcissement en profondeur. Cela réduit l’empreinte globale de votre ligne et optimise la consommation d’énergie par unité.
L’installation d’un système complet de finition de surface nécessite un espace physique considérable. Vous ne pouvez pas ignorer les contraintes des installations existantes telles que les colonnes de support, les plafonds bas ou les quais de chargement étroits. Insistez sur l’importance de l’aménagement spatial 3D avant de commander du matériel. Les fournisseurs doivent cartographier l’ensemble du parcours du convoyeur pour garantir des rayons de braquage sûrs pour vos plus grandes pièces. Les aménagements intelligents utilisent souvent l"espace vertical, en plaçant les fours de durcissement sur des mezzanines surélevées pour préserver une surface au sol précieuse.
Les installations de type « déchirer et remplacer » provoquent des arrêts inacceptables de votre production. Vous devez planifier un calendrier réaliste pour un déploiement progressif. Gardez votre système de lots manuels existant opérationnel pendant que les entrepreneurs construisent l"infrastructure automatisée à proximité. Planifiez les branchements finaux des convoyeurs et les branchements électriques pendant les longs week-ends de vacances. Les tests et la mise en service nécessitent du temps dédié. L"installation progressive évite les interruptions inattendues dans votre calendrier d"exécution actuel.
L"automatisation modifie fondamentalement vos besoins en matière de main-d"œuvre. Vous vous éloignez des pulvérisateurs manuels en vous appuyant sur la mémoire musculaire. Au lieu de cela, vous avez besoin d’opérateurs système et de techniciens de maintenance. Ces travailleurs gèrent les écrans tactiles des API, surveillent les lectures VFD et dépannent les chemins robotiques. Vous devez reconnaître ce déficit de compétences dès le début. Exigez des programmes de formation complets fournis par le fournisseur. Une formation appropriée garantit que votre équipe utilise en toute confiance le nouveau matériel dès le premier jour.
La finition industrielle est soumise à des contraintes réglementaires strictes. Votre nouveau système doit être conforme aux codes de prévention des incendies locaux, en particulier à la norme NFPA 33 pour l"application par pulvérisation utilisant des matériaux combustibles. Vous avez besoin de systèmes intégrés de détection d’incendie et d’extinction automatisée à l’intérieur des cabines. Les normes de ventilation imposent des volumes d"échappement spécifiques pour maintenir des zones de respiration sûres. De plus, les agences environnementales exigent des autorisations strictes pour vos rejets d’eaux de lavage avant traitement. Obtenez ces permis bien avant le début de l’installation physique.
Vous devez établir des mesures de base solides avant de contacter un fournisseur d’équipement. Documentez votre débit actuel de pièces par heure. Calculez votre coût précis du matériau par pied carré enduit. Identifiez votre taux de rejet actuel et acceptable. Vous ne pouvez pas mesurer l’amélioration sans savoir où vous en êtes aujourd’hui. Apportez ces chiffres concrets aux réunions avec les fournisseurs. Exigez qu’ils garantissent des pourcentages d’amélioration spécifiques en fonction de vos données uniques.
Ne vous contentez pas de composants génériques disponibles dans le commerce. Évaluez les fabricants en fonction de leur capacité avérée à fournir une ingénierie personnalisée. Chaque installation gère différents poids et géométries de pièces. Exigez des études de cas vérifiables auprès des fournisseurs. Recherchez les données avant et après spécifiquement liées à l’équilibrage et à la synchronisation des lignes. Un intégrateur fiable devrait vous montrer avec impatience comment il a résolu les problèmes de débit dans des environnements de fabrication similaires.
L’évaluation de votre retour sur investissement exige d’aller au-delà du prix d’achat initial. Vous devez calculer avec précision les dépenses opérationnelles à long terme. Tenez compte de la consommation d’énergie continue. Comparez les coûts localisés de fonctionnement des fours à convection au gaz par rapport aux radiateurs électriques IR. Budget pour les pièces de rechange consommables, notamment les filtres à haute efficacité, les buses de pistolet et les inserts de pompe. Établissez des calendriers de maintenance préventive stricts pour éviter les pannes catastrophiques. En planifiant ces dépenses liées au cycle de vie, vous construisez une analyse de rentabilisation résiliente et rentable pour l"automatisation.
Une installation moderne de revêtement en poudre fonctionne comme un moteur de production intégré, dépassant de loin le rôle d’une simple étape de finition de surface.
De véritables gains d"efficacité apparaissent lorsque vous éliminez les temps d"inactivité, minimisez le gaspillage de matériaux et standardisez mécaniquement votre contrôle qualité.
Les systèmes de récupération avancés et les composants à changement de couleur rapide augmentent considérablement votre flexibilité et votre rentabilité quotidienne.
Les décideurs doivent immédiatement auditer leurs données de débit actuelles pour identifier les goulots d"étranglement en matière de stimulation.
Entamez des consultations avec des intégrateurs de systèmes expérimentés pour cartographier une configuration 3D et mener une étude approfondie de faisabilité du retour sur investissement.
R : La plupart des fabricants constatent un retour sur investissement positif dans un délai de 18 à 36 mois. Ce calendrier dépend fortement de votre volume de production. Vous générez des retours rapides grâce à d"importantes économies de main d"œuvre, une réduction drastique des déchets de matériaux grâce à la récupération de poudre et une réduction des taux de rejet. Les opérations à volume élevé génèrent souvent un retour sur investissement encore plus rapide.
R : Oui, de nombreuses installations procèdent à des rénovations progressives. Vous pouvez mettre à niveau progressivement. Une voie courante consiste à ajouter d"abord des pistolets automatiques et des réciprocateurs à votre stand actuel. Plus tard, vous pourrez réviser la synchronisation du convoyeur ou passer à un four de durcissement plus efficace si le capital le permet.
R : Il convertit les temps d"arrêt de la machine en temps de pulvérisation actif et rentable. Si vous économisez deux heures par jour sur les changements, vous gagnez 10 heures de production supplémentaires par semaine. Cela augmente directement votre capacité quotidienne, vous permettant d"expédier plus de pièces sans ajouter de quarts de travail supplémentaires.
R : Le four de durcissement consomme généralement le plus d"énergie, suivi de près par les étapes de chauffage de votre lavage de prétraitement. La génération d’air comprimé pour les pistolets pulvérisateurs et les systèmes de récupération consomme également une énergie importante. Le passage aux fours hybrides et aux variateurs de fréquence permet d"optimiser ces ratios de consommation.


