

Fermer
Choisissez votre site
Global
Médias sociaux
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-08-17 origine:Propulsé


Choisir entre une entièrement automatique et semi-automatique ligne de revêtement électrophorétique n'est pas un choix entre un équipement moderne et obsolète. Il s'agit d'une décision sur la cohérence du flux des pièces, l'ampleur des changements dans la gamme de produits, la manière dont les opérateurs interviennent et les domaines dans lesquels une équipe de production a besoin de flexibilité. Les deux concepts peuvent inclure des réservoirs, un prétraitement, une électrodéposition, un rinçage par ultrafiltration, un durcissement et des convoyeurs. La différence réside dans le degré de coordination automatique du chargement, du transfert, du timing, de la surveillance et du déchargement. Le meilleur ajustement suit le modèle de production réel, et non l’hypothèse générale selon laquelle plus d’automatisation produit toujours une meilleure analyse de rentabilisation.
Les lignes entièrement automatiques sont souvent adaptées aux travaux reproductibles et à volume élevé où un routage fixe et un timing contrôlé permettent des résultats cohérents.
Les lignes semi-automatiques peuvent s"adapter à des charges variables, des volumes moyens, des investissements échelonnés et des opérations bénéficiant d"une manutention manuelle planifiée.
L"automatisation doit être évaluée en termes de chargement des pièces, de transfert, de contrôle du bain, d"inspection, de manutention des matériaux, de maintenance et de traçabilité, et pas seulement en fonction de l"installation ou non d"un automate.
La qualité de revêtement requise provient d"un contrôle de processus validé ; l"automatisation permet de le répéter, mais ne peut pas corriger une préparation de pièce inadaptée ou une disposition de ligne déséquilibrée.
La première question est de savoir comment fonctionne réellement l’usine. Une famille de produits présentant une géométrie de suspension similaire, une demande stable, des changements prévisibles et un assemblage continu en aval est un candidat sérieux pour une automatisation poussée. Une entreprise qui traite de nombreuses tailles, des commandes de faible volume, des lots de prototypes ou des luminaires qui changent fréquemment peut avoir besoin d"un modèle opérationnel permettant aux utilisateurs d"effectuer des ajustements contrôlés sans arrêter l"ensemble d"un système lié.
Répertoriez la composition de pièces attendue, les tailles de lot maximales et minimales, le modèle de travail quotidien, le temps de pause cible, les poids des pièces, les travaux en cours autorisés et le moment où les décisions d"inspection sont prises. Incluez les futurs produits attendus plutôt que seulement l’élément de lancement. Une ligne optimisée pour un grand support peut devenir restrictive lorsque la commande suivante comporte des cadres longs, des boîtiers profonds ou des pièces nécessitant un espacement de rack différent.
Le processus de revêtement lui-même impose également un timing. Le temps de prétraitement, l"immersion dans le bain, le rinçage, le temps d"égouttage et la durée de durcissement doivent être définis par le système chimique sélectionné et validés sur la pièce. Un convoyeur plus rapide ne peut pas raccourcir chaque étape proportionnellement. Une conception de production doit identifier le goulot d"étranglement et décider si des zones tampons, des postes de travail parallèles ou une stratégie de chargement différente sont nécessaires.
Une ligne entièrement automatique utilise généralement un transfert programmé et un mouvement de convoyeur pour transporter des charges standard à travers des étapes définies. En fonction de l"étendue du système, il peut coordonner l"assistance au chargement, le prétraitement, le transfert de cuve, le contrôle de la puissance, le séquencement de rinçage, le déplacement du four, le déchargement, les alarmes et les données de processus. Les opérateurs comptent toujours : ils préparent les montages, gèrent l"approvisionnement en matériaux, vérifient les pièces, répondent aux exceptions, effectuent la maintenance et examinent les données de qualité. L"automatisation modifie les tâches ; cela ne supprime pas la responsabilité.
Son principal avantage est la répétabilité. Un itinéraire programmé peut appliquer le même temps d"immersion, le même rythme de transfert et la même séquence de traitement à chaque charge valide. Le contrôle central peut faciliter l"enregistrement des conditions de fonctionnement et la reconnaissance des écarts. Ceci est utile lorsqu"une variation du temps de séjour, de la position du rack ou de la vitesse du convoyeur entraînerait autrement une différence visible de revêtement.
Le compromis est que chaque élément connecté devient plus important. Un capteur, un variateur, une unité de transfert ou un verrouillage indisponible peut arrêter une plus grande partie du processus qu"une tâche manuelle locale ne le ferait. Le changement nécessite également de la discipline. Les nouveaux racks, les dimensions de pièces modifiées, les différentes exigences de durcissement et les contrôles de qualité révisés doivent être évalués dans la logique de contrôle et validés physiquement, et non simplement ajoutés à un calendrier de production.
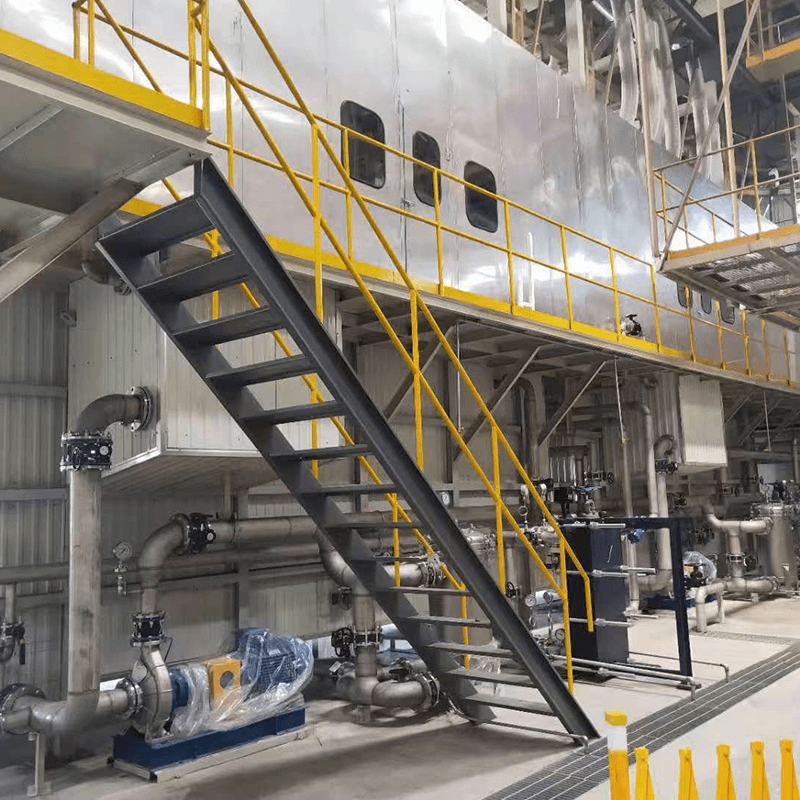
Une configuration semi-automatique conserve le contrôle automatique des étapes critiques sélectionnées tout en utilisant une activité manuelle planifiée pour le chargement, les transferts, l"inspection ou le déchargement. Cela peut être judicieux pour les programmes à volume moyen, les parties diverses et les installations qui doivent augmenter leur capacité par étapes. L"implication manuelle peut permettre aux travailleurs d"ajuster les montages, d"évaluer la géométrie inhabituelle des pièces et de gérer de petits lots sans forcer chaque tâche dans un cycle fixe.
Cette flexibilité ne doit pas devenir un traitement improvisé. La méthode d"exploitation doit toujours définir le type de rack, le modèle de chargement, les contrôles de mise à la terre, le temps de séjour, la séquence de transfert, l"observation du rinçage et les critères d"inspection. Si un opérateur choisit un angle de suspension différent pour chaque lot, la variation qui en résulte peut être plus dommageable que l"économie de main-d"œuvre que la conception semi-automatique était censée réaliser.
Une ligne semi-automatique bien conçue rend également le travail visible. Estimez qui chargera, déchargera, inspectera, gérera les retouches, réapprovisionnera les consommables et effectuera les contrôles de routine au cours de chaque quart de travail. Ne comparez pas uniquement les coûts d’équipement ; comparez le flux de travail opérationnel complet, y compris la formation et l"accès sécurisé autour des réservoirs, des convoyeurs et des équipements de durcissement.
Facteur de décision | Configuration entièrement automatique | Configuration semi-automatique |
|---|---|---|
Meilleur modèle de production | Débit élevé ou continu répétable | Mix variable, volume moyen ou croissance progressive |
Transfert et timing | Programmé et hautement reproductible | Partiellement programmé, avec des actions manuelles définies |
Passage | Nécessite une discipline d"ingénierie et une validation du système | Souvent plus adaptable, mais nécessite néanmoins un travail standardisé |
Profil du travail | Moins de tâches de transfert répétitives ; besoin accru de compétences en matière de surveillance et de maintenance | Plus de travail de manutention et d"inspection ; utile pour le traitement par lots flexible |
Portée initiale | Complexité accrue d’intégration, de contrôle, de protection et de mise en service | Périmètre initial potentiellement inférieur, en fonction des étapes de processus retenues |
Effet de temps d"arrêt | Un défaut central peut affecter une section connectée plus importante | Certaines tâches locales peuvent être récupérables, bien que la variation manuelle doive être contrôlée |
Le tableau est une aide à la décision et non un calcul de capacité. Une ligne entièrement automatique peut être sous-dimensionnée si le temps de séjour du réservoir ou la capacité de durcissement constituent le goulot d"étranglement. Une ligne semi-automatique peut être très productive lorsque la manutention et la planification des racks sont bien conçues. Le débit doit être calculé à partir de l"étape de processus validée la plus lente et du nombre de chargements autorisé dans cette étape, puis vérifié par rapport aux fenêtres de chargement, de déchargement et de maintenance.
Une ligne automatique d’e-coat bénéficie de bonnes données, mais les données doivent servir à la décision. Les enregistrements utiles incluent l"état du convoyeur, les exceptions de temps de séjour, la tendance de sortie du redresseur, la tendance de la température du bain, les conditions de rinçage, la vérification de la température du four, l"historique des alarmes et les résultats d"inspection liés à la charge. La collecte de centaines de signaux sans plan de réponse n’améliore pas la qualité du revêtement.
La mise en page doit rendre les données exploitables. Les opérateurs doivent accéder en toute sécurité aux contacts, aux buses, aux filtres, aux points d"échantillonnage et aux panneaux. Le personnel de maintenance a besoin d"espace pour inspecter les entraînements des convoyeurs et les équipements d"entretien sans contourner les mesures de sécurité. Les équipes qualité ont besoin d"un endroit défini pour inspecter les pièces après durcissement, y compris les éléments difficiles qui peuvent ne pas être visibles sur un convoyeur en mouvement. Une ligne conçue uniquement autour d’un flux de matériaux direct peut créer des goulots d’étranglement cachés en matière de maintenance et d’inspection.
BONITA MACHINERY décrit les options entièrement automatisées, semi-automatisées et manuelles pour sa ligne d'électrophorèse automobile . Cela rend la première étape de spécification particulièrement importante : identifier les décisions que le système de contrôle doit prendre automatiquement et celles qui doivent rester du ressort des opérateurs formés.
Une erreur consiste à assimiler la réduction de la main d’œuvre à la réduction totale des coûts. L"automatisation peut réduire les manipulations répétitives, mais elle ajoute une architecture de contrôle et épargne les compétences en matière de planification, de programmation et de diagnostic. La comparaison financière doit inclure l"utilisation prévue, l"exposition aux temps d"arrêt, les services publics, la perte de qualité, la gestion des reprises et la maintenance planifiée, et pas seulement le prix d"achat.
Une autre erreur consiste à traiter toutes les offres « semi-automatiques » comme comparables. Une ligne peut automatiser le prétraitement et le transport mais utiliser le chargement manuel ; un autre peut nécessiter un mouvement manuel entre les principaux chars. Demandez une cartographie des processus montrant chaque transfert, le rôle responsable, la tolérance temporelle et ce qui empêche qu"un chargement soit ignoré ou traité deux fois.
Enfin, évitez d’acheter pour une prévision sans repli. Si le volume augmente progressivement, déterminez si la ligne peut ajouter ultérieurement des supports, des racks, des contrôles, une capacité de durcissement ou un espace tampon. L"expansion est plus facile lorsque les routes des services publics, la disposition et l"architecture de contrôle quittent les interfaces planifiées plutôt que de nécessiter une reconstruction majeure.
Avant de demander une proposition, documentez les pièces, les poids de charge, l"objectif de production, les quarts de travail, les exigences de qualité, le mix futur, la surface au sol disponible, les services publics, la méthode de manutention du site et le niveau de traçabilité souhaité. Identifiez où les décisions manuelles sont acceptables et où une synchronisation automatique reproductible est essentielle. Demandez la base du débit proposé et les temps de séjour supposés à chaque étape du processus. Vérifiez l’accès pour l’entretien et le nettoyage avant d’approuver l’aménagement.
BONITA MACHINERY est un fabricant et fournisseur de systèmes de lignes de production de revêtement, avec des informations sur les produits comprenant des configurations modulaires et des options de convoyeur. La décision entre un équipement automatique et semi-automatique doit toujours être basée sur une carte de processus révisée et un essai de production représentatif, plutôt que sur une seule étiquette d"automatisation.
Chaque ligne a besoin d"un plan pour le chargement qui ne peut pas suivre l"itinéraire normal. Un rack peut arriver avec une pièce manquante, une inspection peut identifier une soudure douteuse ou une alarme de contrôle peut interrompre un transfert. Dans un système entièrement automatique, la logique de contrôle et les instructions de l"opérateur doivent établir si la charge est retenue, détournée, retravaillée ou mise au rebut, et qui peut autoriser un redémarrage. Dans un système semi-automatique, les mêmes décisions devraient être exprimées dans un travail standardisé plutôt que laissées au jugement personnel.
Ce plan d’exception protège le débit ainsi que la qualité. Sans cela, un opérateur peut contourner un contrôle pour maintenir la ligne en mouvement, ou un lot précieux peut être conservé plus longtemps que nécessaire parce que personne ne connaît l"étape suivante. Vérifiez comment un contact de mise à la terre défaillant, une alarme de bain, une interruption du convoyeur ou un écart du four seront enregistrés et isolés. Le niveau d’automatisation le plus utile rend la production normale reproductible et la production anormale visible, tout en laissant aux personnes formées suffisamment d’informations et d’autorité pour réagir en toute sécurité.
Lors des discussions avec les fournisseurs, incluez un scénario d’exception dans le plan d’acceptation. Confirmez comment les alarmes sont acquittées, quelles informations restent associées à une charge retenue et comment l"équipe empêche toute rentrée accidentelle sans examen. Ces détails ne ralentissent pas une ligne ; ils prennent des décisions de qualité reproductibles lorsque la production est sous pression.
Déterminez qui effectuera ce travail à chaque quart de travail. La configuration de la ligne doit permettre un accès sécurisé à la zone de charge retenue, des instructions claires sur l"interface de contrôle et un moyen simple de communiquer l"état à la qualité et à la maintenance. L’automatisation est plus forte lorsqu’elle réduit l’ambiguïté au lieu de la cacher dans une séquence complexe.
Une ligne de revêtement électrophorétique entièrement automatique est généralement plus convaincante lorsqu"un travail stable et à volume élevé récompense un timing reproductible et un flux de matériaux connecté. Une conception semi-automatique peut s"avérer le meilleur outil de production lorsque la variabilité, la croissance par étapes ou la manipulation manuelle contrôlée créent plus de valeur qu"un routage rigide. La bonne réponse vient du goulot d"étranglement du processus, de la composition des pièces, du modèle de personnel et de la capacité de maintenance. BONITA MACHINERY peut prendre en charge des concepts de lignes configurables ; une spécification complète doit rendre explicite chaque tâche automatisée et humaine avant la sélection de l"équipement.
Pas nécessairement. Il améliore la répétabilité et le débit continu lorsque le travail est stable, mais le débit est toujours limité par les temps de traitement, de rinçage et de durcissement validés ainsi que par la manipulation de la charge.
Oui, lorsque les paramètres de processus critiques et les actions manuelles sont standardisés. Le stockage, la mise à la terre, l"espacement des charges, le timing et l"inspection doivent être contrôlés plutôt que laissés à une pratique informelle.
Donnez la priorité aux étapes où le timing, la sécurité, la répétabilité du transfert ou la traçabilité ont le plus grand effet sur la qualité. La réponse diffère selon la composition des pièces et le flux de travail existant en usine.
Les opérateurs et le personnel de maintenance restent responsables des équipements, du flux de matériaux, de l"inspection, des consommables, de la réponse aux alarmes, de la maintenance préventive et de la vérification des processus.
Réservez de l"espace et des interfaces pour les extensions probables et vérifiez si les réservoirs, les convoyeurs, les fours, les commandes et les utilitaires peuvent être agrandis sans créer un nouveau goulot d"étranglement.


