

Fermer
Choisissez votre site
Global
Médias sociaux
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-09-30 origine:Propulsé


Le point de défaillance le plus élevé lors de l’électrodéposition est rarement le courant électrique. C"est l"instabilité physique du bain de peinture lui-même. Les bains de peinture statiques ou mal circulés entraînent inévitablement une sédimentation des pigments, des gradients thermiques sévères et des déséquilibres localisés du pH. Ces conditions entraînent directement des défauts de revêtement coûteux. Vous verrez des trous d’épingle, une formation de film inégale et des cratères sur le substrat final. Cela augmente les taux de rejet et compromet les propriétés anticorrosion.
La circulation continue et technique du bain de peinture agit comme le principal mécanisme de contrôle. Il maintient l"homogénéité de la suspension dans l"ensemble du réservoir, gère efficacement les charges thermiques, récupère l"excès de peinture et garantit un rendement constant dans votre installation industrielle. Un système de circulation robuste maintient la stabilité chimique. Il garantit que chaque pièce reçoit une finition uniforme et de haute qualité quel que soit le volume de production. Sans dynamique des fluides agressive, la physique du bain nuira activement à la qualité de votre revêtement.
Stabilité de la suspension : une circulation continue empêche l’agglomération et le dépôt de particules lourdes de pigments et de résine dans le bain à base d’eau.
Contrôle thermique : la circulation dissipe la chaleur générée par la résistance électrique (chauffage Joule) pendant le processus de revêtement, empêchant ainsi un durcissement prématuré de la peinture dans le réservoir.
Atténuation de la contamination : la filtration intégrée dans la boucle de circulation élimine les particules et les produits chimiques provenant du système de prétraitement.
Récupération de peinture et réduction des déchets : la circulation entraîne le processus d"ultrafiltration (UF), permettant le recyclage de la peinture non déposée et réduisant considérablement les rejets de liquides résiduaires.
Le dimensionnement du système est essentiel : des pompes mal dimensionnées ou des buses d"éjection mal cartographiées créent des zones mortes ou provoquent un cisaillement de la peinture, dégradant le matériau de revêtement au fil du temps.
Pour comprendre la circulation du bain, vous devez d’abord comprendre la nature fondamentale des matériaux e-coat. La peinture utilisée dans une ligne de revêtement électrophorétique est constituée de particules de résine et de pigments chargées positivement ou négativement. Ces particules sont en suspension dans un milieu à base d'eau. Ils ne sont pas dissous. Cette distinction dicte toute l’approche technique du système. Le fluide est une émulsion délicate reposant sur la répulsion électrostatique et l’agitation mécanique pour séparer les particules.
La principale menace pour cette émulsion est la gravité. Il existe des différences significatives de densité spécifique entre les solides de peinture lourds et le liquide porteur plus léger. La gravité provoque une sédimentation rapide sans intervention mécanique continue. Des pigments comme le dioxyde de titane ou le noir de carbone tomberont au fond du réservoir. Les résines se sépareront et flotteront ou coaguleront. Une fois cette stabilisation réalisée, elle est souvent irréversible. La peinture perd son intégrité structurelle et devient une boue inutile qui doit être physiquement évacuée du réservoir.
Comparaison de la densité spécifique dans les bains E-Coat standard
Composant | Densité spécifique approximative | Comportement dans un bain stagnant |
|---|---|---|
Eau désionisée (support) | 1.00 | Reste neutre ; forme la phase continue. |
Résines époxy ou acryliques | 1.10 - 1.20 | Décantation lente ; sujet à la coagulation si un cisaillement est appliqué. |
Pigment noir de carbone | 1,80 - 2,10 | Décantation modérée ; s"accumule dans les coins à faible débit. |
Pigment de dioxyde de titane | 3h90 - 16h20 | Décantation rapide ; tombe immédiatement sans agitation à grande vitesse. |
La condition de base pour un bain réussi est une uniformité absolue. Vous devez maintenir un pourcentage uniforme de teneur en solides sur chaque pouce cube du réservoir. Vous devez également maintenir un profil de température uniforme. Le respect de ces critères de réussite garantit des finitions très brillantes. Il garantit de fortes propriétés anticorrosion sur le support final. Les ingénieurs de l"usine conçoivent des systèmes de circulation spécifiquement pour lutter contre les différentiels de densité spécifiques indiqués ci-dessus.
Le renouvellement continu des réservoirs est une nécessité absolue. La plupart des systèmes nécessitent que tout le volume du réservoir soit retourné 4 à 6 fois par heure. Pour un réservoir de 10 000 gallons, les pompes doivent déplacer de 40 000 à 60 000 gallons par heure. Ce mouvement rapide maintient les solides dans un état de suspension uniforme. Il empêche les pigments les plus lourds de se séparer des résines plus légères.
La distribution homogène des solides garantit une épaisseur de film constante. Lorsqu"une pièce entre dans le bain, le champ électrique attire les particules en suspension vers le métal. Si le bain est bien mélangé, les géométries complexes reçoivent un revêtement uniforme. Les zones en retrait, les cavités internes et les arêtes vives créent l"épaisseur de film correcte. Un bain stagnant entraîne de fines taches sur les surfaces supérieures et une peinture épaisse et affaissée sur les surfaces inférieures où les pigments se sont accumulés.
La thermodynamique du revêtement électrolytique nécessite une attention particulière. Le courant électrique traversant le bain génère une chaleur importante. C"est ce qu"on appelle le chauffage Joule. Le bain agit comme une résistance massive dans le circuit électrique. À mesure que les redresseurs envoient des centaines d’ampères dans le fluide, les températures augmentent rapidement. Chaque watt de puissance électrique consommée se traduit directement en énergie thermique dans le liquide.
Le système de circulation achemine la peinture chauffée via des échangeurs de chaleur externes. Ces refroidisseurs maintiennent une fenêtre de température stricte. La plage de fonctionnement standard est généralement de 80 °F à 90 °F (26 °C à 32 °C). Si le bain devient trop chaud, les solvants s"évacuent prématurément. La résine commence à se dégrader ou à durcir à l’intérieur du réservoir, ruinant ainsi l’ensemble du lot. S’il fait trop froid, l’efficacité du revêtement diminue, ce qui entraîne la formation d’un film mince et une mauvaise adhérence.
Les boîtiers de filtration sont intégrés directement dans la boucle de circulation principale. Lorsque les pompes déplacent la peinture, une partie du flux passe à travers ces réseaux de filtres. Il s’agit de la principale défense contre la contamination physique. Les configurations standard utilisent des boîtiers robustes en acier inoxydable équipés de sacs filtrants synthétiques.
Les filtres capturent les débris physiques, les fines métalliques et les particules de peinture coagulées. Les scories de soudure, la poussière de meulage ou la saleté provenant de l"usine se retrouvent inévitablement dans la cuve. Si ces particules ne sont pas éliminées, elles adhéreront à la pièce. Ils deviennent définitivement cuits dans la finition à l"intérieur du four de durcissement, provoquant des défauts de surface visibles, des grains et des points de rouille potentiels.
Le revêtement électrolytique est un processus chimique dynamique. Au fur et à mesure que la peinture se dépose sur la pièce, des contre-ions restent dans le bain. Dans un système époxy cathodique, cela signifie généralement une accumulation d’acide acétique ou lactique. Cela modifie le pH et la conductivité. La circulation empêche l’accumulation localisée de ces acides à proximité des électrodes. Il garantit que la composition chimique reste uniforme dans tout le réservoir.
La circulation joue également un rôle dans l’alimentation des systèmes anolytiques ou catholytiques. Ces systèmes maintiennent l’équilibre chimique délicat en rinçant les cellules anolytes. Ils garantissent la propreté des contre-électrodes. Des électrodes propres permettent au circuit électrique de se terminer efficacement. Cela évite l"accumulation localisée de résistance, qui nécessiterait autrement des tensions plus élevées pour obtenir la même épaisseur de revêtement, gaspillant ainsi de l"énergie et générant un excès de chaleur.
Les pompes de circulation principales alimentent le système d"ultrafiltration. Ce système sépare le liquide porteur des solides de la peinture. Le liquide clair obtenu est appelé perméat. Les membranes UF laissent passer l"eau et les solvants tout en retenant les plus grosses molécules de pigment et de résine. La peinture concentrée retourne directement dans le réservoir principal.
Cette boucle continue crée un système de récupération en boucle fermée. Le perméat est acheminé vers les étapes post-rinçage. Il lave l"excès de peinture non déposée (couche de crème) sur les pièces sortantes. Cette peinture rincée est ensuite recyclée dans le bain actif. Ce processus réduit considérablement la production et le rejet de déchets liquides. Il réduit considérablement les coûts des matériaux et les contraintes environnementales, capturant jusqu"à 98 % des solides de la peinture.
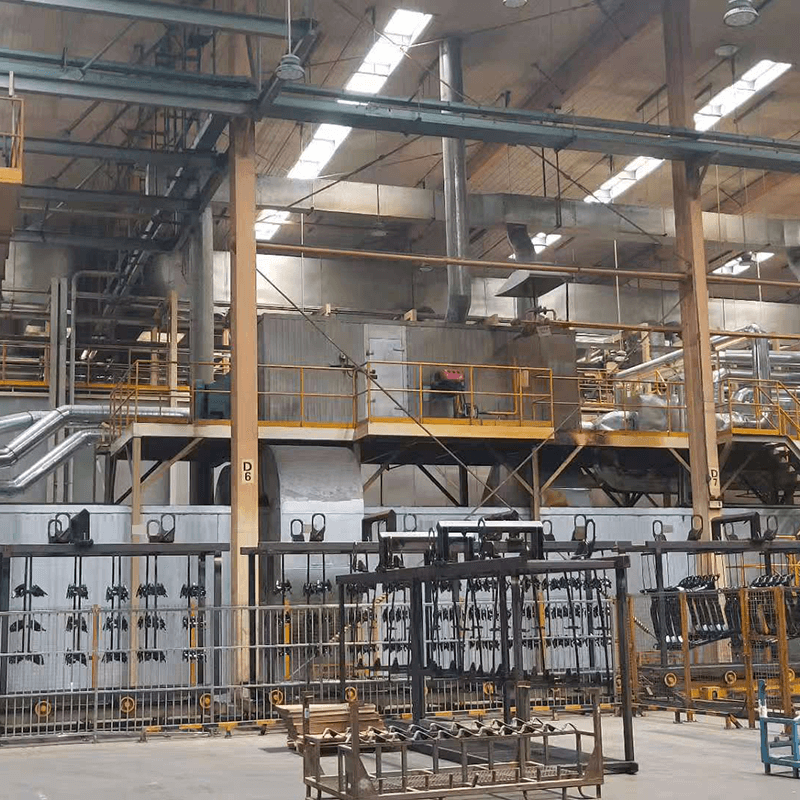
Les pièces à usiner n’entrent pas dans le réservoir e-coat dans un état impeccable. Ils transportent les produits chimiques résiduels et l'eau du système de prétraitement . Ce phénomène est connu sous le nom de drag-in. Même avec d'excellents angles de drainage et d'évacuation de l'air, les pièces complexes emprisonnent les liquides dans les coutures, les ourlets et les trous borgnes. Ces liquides se mélangent directement au bain de peinture au fur et à mesure que la pièce est immergée.
Une circulation et une filtration agressives diluent et isolent ces contaminants. Le renouvellement rapide garantit que l"entraînement ne crée pas de poches concentrées de produits chimiques de prétraitement. Le phosphate de zinc ou les nettoyants alcalins n"ayant pas réagi peuvent altérer la conductivité du bain. Ils peuvent déstabiliser l’émulsion et faire sortir la peinture de sa suspension. Une circulation adéquate maintient la pureté globale du revêtement malgré l"entraînement continu depuis les étapes en amont.
Une défaillance en amont crée une défaillance en cascade en aval. Un nettoyage inadéquat ou une mauvaise phosphatation lors des étapes de prétraitement entraînent des charges de particules plus élevées dans le réservoir d"e-coat. Les huiles, les composés de dessin, les salissures et les cristaux de phosphate n"ayant pas réagi se lavent dans la peinture. L"huile est particulièrement dommageable, car elle provoque des cratères et des yeux de poisson dans le film durci.
Cela surcharge le système de filtration du bain. Vous serez confronté à des remplacements fréquents de sacs filtrants, parfois quotidiennement au lieu d’hebdomadaire. Au-delà des coûts des consommables, une contamination grave entraîne une dégradation prématurée de la peinture. L"ensemble du bain peut nécessiter des ajouts de produits chimiques, des ajouts de solvants ou, dans le pire des cas, une vidange et une recharge complètes. Le système de circulation ne peut gérer qu’un nombre limité de négligences en amont avant que la chimie de la peinture ne s’effondre.
Spécifications des composants de circulation
Catégorie de composant | Technologie standard | Fonction principale | Mesure d"évaluation clé |
|---|---|---|---|
Pompes de circulation principales | Centrifuge à faible cisaillement | Piloter le renouvellement du réservoir et alimenter les UF/refroidisseurs | Sensibilité au cisaillement et débit (GPM) |
Agitation du réservoir | Buses d"éjection Venturi | Multiplier le débit de fluide dans le réservoir | Rapport de multiplication du débit (généralement 5:1) |
Boîtiers de filtration | Acier inoxydable à double sac | Élimine les particules et les débris | Indice de micron (25 à 50 microns) |
Échangeurs de chaleur | Refroidisseurs à plaques et à châssis | Retirer le chauffage Joule du bain | Capacité d"élimination en BTU par heure |
La sélection de la pompe nécessite d"évaluer la sensibilité au cisaillement. Les émulsions de peinture sont fragiles. Un cisaillement mécanique élevé détruira physiquement l’émulsion de peinture. Il déchire les micelles de résine, provoquant la coagulation de la peinture dans la tuyauterie. Une fois cisaillée, la peinture n’est plus réparable et va obstruer les membranes d’ultrafiltration.
Les pompes centrifuges à faible cisaillement constituent la norme de l’industrie. Ils déplacent de grands volumes de fluide sans imposer de force mécanique excessive. Les ingénieurs spécifient des pompes fonctionnant à des vitesses inférieures (par exemple, 1 150 tr/min ou 1 750 tr/min) plutôt que des modèles à grande vitesse de 3 600 tr/min. Les pompes volumétriques sont généralement évitées pour la circulation principale. Leurs tolérances serrées et leur action de pompage agressive créent trop de cisaillement. Spécifiez toujours les pompes avec des roues ouvertes et des garnitures mécaniques doubles équipées d"un rinçage à l"eau déminéralisée pour empêcher la peinture de durcir sur les faces des joints.
Déplacer un fluide dans des tuyaux ne suffit pas. Vous devez agiter le liquide à l"intérieur du réservoir. L’approche de solution implique des buses d’éjection montées sur des collecteurs immergés. Ces buses mélangeuses utilisent l"effet Venturi. Ils aspirent le fluide environnant, multipliant le débit de la pompe jusqu"à cinq fois. Si vous pompez 100 GPM à travers la buse, elle déplace 500 GPM de liquide dans le réservoir.
Vous devez évaluer l"ingénierie requise pour cartographier le placement des buses. Un mauvais placement crée des zones mortes. Il s’agit de zones de faible débit, notamment dans les coins ou les fonds de cuves. Les boues s"accumuleront dans ces zones. Une cartographie appropriée garantit un écoulement rapide sur tout le fond du réservoir, dirigeant les solides déposés vers le corps fluide principal. Les buses sont généralement inclinées à 45 degrés vers le bas pour balayer le sol et créer une action de roulement dans la baignoire.
Les spécifications des filtres doivent correspondre directement à vos exigences de qualité de finition. Les applications industrielles standard utilisent des sacs filtrants de 25 à 50 microns. Les finitions automobiles très brillantes peuvent nécessiter une filtration plus stricte, jusqu"à 10 microns. Des filtres plus serrés capturent les particules plus petites mais nécessitent des changements plus fréquents et des pressions de pompage plus élevées.
L"évolutivité est un facteur majeur. Vous devez utiliser des configurations de filtration à double boîtier (duplex). Cela permet aux opérateurs d"isoler un boîtier à l"aide de vannes papillon et de changer le sac filtrant pendant que l"autre boîtier reste actif. Vous pouvez effectuer la maintenance sans arrêter la conduite de circulation. L"arrêt de la circulation, même pendant quelques minutes, risque de déposer la peinture. Les opérateurs surveillent les manomètres différentiels dans les boîtiers de filtre pour déterminer exactement quand un sac est obstrué et doit être remplacé.
Une tuyauterie sous-dimensionnée ou des pompes mal spécifiées provoquent de la cavitation. La cavitation se produit lorsque la pression du fluide chute en dessous de sa pression de vapeur à l"entrée de la pompe. Cela introduit des micro-bulles dans le bain. Ces bulles traversent le système et se fixent à la pièce. Ils se manifestent par des trous d’épingle sur la pièce durcie, exposant le métal nu à la corrosion.
L"atténuation nécessite le strict respect des directives relatives à la vitesse des fluides. Les tuyaux collecteurs doivent maintenir des vitesses de 10 à 12 pieds par seconde. Vous devez également effectuer des calculs appropriés de la hauteur d"aspiration nette positive (NPSH). Assurez-vous que l’entrée de la pompe reçoit une pression de fluide adéquate pour empêcher la formation de vapeur. Évitez les coudes pointus à 90 degrés et les valves restrictives dans la conduite d"aspiration. Utilisez des balayages à long rayon et des collecteurs d"aspiration correctement dimensionnés pour alimenter les pompes en douceur.
Une mauvaise conception du collecteur conduit à une sédimentation localisée. Lorsque les pièces traversent une zone morte, elles rencontrent un fluide avec une teneur en solides plus faible et un mauvais contrôle de la température. Cela fait que ces pièces reçoivent une construction de film inadéquate. Cela compromet gravement leur résistance à la corrosion et leurs performances sur le terrain, conduisant à des réclamations prématurées au titre de la garantie.
Atténuez ce risque en utilisant la modélisation de la dynamique des fluides computationnelle (CFD) pendant la phase de conception du réservoir. Le CFD vérifie les schémas d"écoulement avant que l"acier ne soit soudé. Il permet aux ingénieurs d"ajuster les angles des éjecteurs et l"espacement des collecteurs. Cela garantit des gradients de vitesse uniformes sur toute l’enveloppe de travail du réservoir. Lors des arrêts annuels, inspectez physiquement le réservoir vide pour détecter les traces de boues afin de vérifier que le modèle CFD correspond à la réalité.
Faire fonctionner des pompes de grande puissance 24 heures sur 24, 7 jours sur 7 et 365 jours par an, présente un coût énergétique élevé. La circulation ne peut pas s"arrêter, même pendant les heures de non-production, les jours fériés ou les arrêts de week-end. L"arrêt des pompes garantit une sédimentation catastrophique de la peinture, qui peut coûter des dizaines de milliers de dollars en perte de peinture et en temps d"arrêt.
Mettez en œuvre des entraînements à fréquence variable (VFD) pour gérer ce coût. Les VFD vous permettent de réduire la vitesse de la pompe pendant les heures creuses. Vous pouvez réduire le débit pour maintenir des vitesses de suspension minimales (qui passent généralement de 6 tours par heure à 2 ou 3). Cela maintient la peinture stable tout en réduisant considérablement la consommation d’énergie. Lorsque la production reprend, les VFD ramènent les pompes à leur plein débit opérationnel pour gérer la charge thermique et l"entraînement.
Effectuez un audit de base des taux de rotation actuels de vos réservoirs pour vous assurer qu’ils répondent à la norme de 4 à 6 fois par heure requise pour une suspension stable.
Installez des manomètres différentiels sur tous les boîtiers de filtration et établissez un calendrier de remplacement strict basé sur les chutes de pression plutôt que sur des délais arbitraires.
Examinez votre résidu de prétraitement en mesurant les pics de conductivité dans le bain d"e-coat, en ajustant les angles de drainage en amont pour minimiser l"entraînement chimique.
Inspectez le fond du réservoir lors du prochain cycle de vidange programmé pour localiser l"accumulation de boues, en utilisant ces données pour ajuster les angles des buses d"éjection et éliminer les zones mortes.
Implémentez des entraînements à fréquence variable sur les pompes de circulation principales pour établir un mode week-end à faible consommation d"énergie qui maintient un débit minimum sans gaspiller d"électricité.
R : Le taux de rotation standard est de 4 à 6 fois par heure. Cette circulation rapide garantit une suspension homogène des particules et un contrôle constant de la température. Le taux exact dépend de la chimie spécifique de la peinture, de la densité des pigments et de la géométrie du réservoir. Les pigments haute densité nécessitent des taux de renouvellement plus proches de l’extrémité supérieure de ce spectre pour éviter leur sédimentation.
R : Non. La circulation doit fonctionner 24 heures sur 24, 7 jours sur 7, pour éviter le dépôt irréversible des solides de la peinture. Si les pompes s"arrêtent, l"émulsion se décompose et des pigments lourds tombent au fond du réservoir. Cependant, la vitesse des pompes peut être réduite en toute sécurité pendant les quarts de travail à l"aide d"entraînements à fréquence variable (VFD) pour économiser de l"énergie tout en maintenant des vitesses de suspension minimales.
R : Un mauvais prétraitement introduit des particules, des huiles et des produits chimiques dans le bain de revêtement électronique. Cela surcharge le système de filtration à circulation, nécessitant des changements de filtre fréquents. L"entraînement chimique peut également modifier la conductivité et le pH du bain, obligeant le système de circulation à travailler plus fort pour diluer et isoler ces contaminants afin d"éviter la déstabilisation de la peinture.
R : Les pompes de circulation alimentent le système d"ultrafiltration (UF). Le système UF sépare le liquide porteur (perméat) des solides de la peinture. Ce perméat permet de rincer les peintures non déposées des pièces à leur sortie du bain. La peinture rincée est ensuite recyclée dans le réservoir actif, minimisant ainsi les rejets de liquides résiduaires et réduisant les coûts de matériaux.
R : Le cisaillement de la peinture est causé par une force mécanique excessive agissant sur l’émulsion de peinture fragile. Les pompes volumétriques à haut régime, les coudes de tuyaux pointus, les canalisations sous-dimensionnées et les vitesses de fluide excessives peuvent déchirer les micelles de résine. Cela dégrade la peinture, la fait coaguler dans les canalisations et crée des défauts de surface sur les pièces.
R : Les buses d"éjection utilisent l"effet Venturi pour multiplier le débit de fluide jusqu"à cinq fois sans introduire de pièces mobiles dans le bain. Les agitateurs mécaniques créent un cisaillement excessif qui endommage l’émulsion de peinture. Les éjecteurs fournissent une agitation rapide et à faible cisaillement qui élimine efficacement les zones mortes et maintient les solides en suspension dans l’ensemble du réservoir.
R : Les zones mortes sont détectées grâce à des inspections physiques et à la surveillance des pièces. Lors des vidanges annuelles du réservoir, inspectez le fond et les coins du réservoir pour déceler toute accumulation de boue durcie. Pendant la production, surveillez les pièces pour détecter les variations localisées de l’épaisseur du revêtement. L"accumulation constante d"un film mince sur des zones spécifiques des pièces indique souvent qu"elles traversent une zone morte à faible débit.


