

Fermer
Choisissez votre site
Global
Médias sociaux
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-08-05 origine:Propulsé


Passer de la pulvérisation manuelle à la production automatisée représente un changement opérationnel majeur pour tout fabricant. Les installations sont confrontées à une pression intense pour livrer des produits impeccables à des vitesses plus rapides. Ce pivot opérationnel nécessite un investissement important et un changement complet de mentalité. Vous devez passer d’une résolution de problèmes localisée à une intégration à l’échelle du système.
Une mise en œuvre réussie ne se définit pas par l’achat d’un seul bras robotique. L’achat de matériel à lui seul résout rarement les problèmes de production sous-jacents. Le véritable succès nécessite une synchronisation parfaite de la distribution des fluides, de la manutention des matériaux et des contrôles environnementaux. Chaque sous-système doit communiquer de manière transparente pour maintenir les rythmes de production. Si un composant tombe en panne, la ligne entière s"arrête.
Nous décomposerons les composants exacts d’un système automatisé clé en main. Vous apprendrez à identifier les critères d’évaluation critiques pour votre installation. Nous décrivons également les réalités strictes de mise en œuvre nécessaires pour obtenir des retours sur investissement vérifiables. En comprenant ces éléments, vous pouvez concevoir un système prêt pour une évolutivité à long terme.
Une ligne de peinture automatisée comprend quatre étapes non négociables : prétraitement de surface, application contrôlée, durcissement/séchage et manipulation systémique des matériaux.
La mise à niveau vers l"automatisation résout principalement les goulots d"étranglement en matière de débit, la faible efficacité des transferts et les taux de reprise élevés associés à la variabilité manuelle.
Les lignes de peinture automobile nécessitent des intégrations spécialisées de haut niveau (par exemple, des collecteurs à changement de couleur rapide et des salles blanches de finition de classe A) par rapport aux lignes de revêtement industrielles générales.
Le véritable retour sur investissement repose sur des KPI mesurables : rendement au premier passage, amélioration de l"efficacité du transfert et réduction des coûts d"atténuation des COV.
La mise en œuvre comporte des risques de base, notamment en ce qui concerne l"empreinte des installations, l"intégration du logiciel PLC et le perfectionnement des compétences des opérateurs.
Une complète ligne de peinture nécessite plusieurs sous-systèmes synchronisés. Ils travaillent ensemble pour transformer les substrats bruts en produits finis. Évaluer une configuration automatisée signifie comprendre comment chaque étape distincte influence la suivante. Explorons ces étapes non négociables.
L’adhésion du substrat repose entièrement sur une préparation appropriée de la surface. Les systèmes industriels utilisent des étapes de lavage automatisées, des tunnels de phosphatation ou des unités de grenaillage fermées. Ces étapes éliminent les huiles, le tartre et les particules. L’automatisation élimine entièrement les risques d’exposition humaine aux produits chimiques. Il garantit également une tension superficielle constante sur chaque pièce. Un prétraitement approprié évite le délaminage et les défaillances ultérieures du revêtement.
Meilleure pratique : testez toujours quotidiennement la qualité de l’eau et les niveaux de titrage chimique. Des bains chimiques incohérents ruinent l’adhérence avant que la peinture ne touche la pièce.
Les environnements d’application dictent la qualité de finition. Les cabines de pulvérisation modernes utilisent des conceptions à flux d"air à tirage descendant ou croisé. Ces enceintes capturent les éclaboussures nocives et protègent les opérateurs. Ils gèrent également le flux d’air interne pour éviter les turbulences autour des atomiseurs. Les cabines avancées maintiennent des paramètres stricts de température et d’humidité. Le contrôle de ces variables garantit que la viscosité du fluide reste stable pendant l"application.
La phase de candidature constitue le cœur du système. Cette phase intègre des salles de mélange de peinture, des pompes doseuses et des robots de peinture multi-axes. Les robots utilisent différents atomiseurs en fonction de l"application. Les options incluent des cloches sans air, à assistance pneumatique ou électrostatiques. Les systèmes électrostatiques chargent les particules de peinture. Les substrats reçoivent un terrain opposé. Cette attraction magnétique attire la peinture directement sur la pièce.
Les revêtements fraîchement appliqués nécessitent des environnements de durcissement contrôlés. Les fours utilisent des technologies à convection, infrarouge (IR) ou ultraviolette (UV). Ces zones de séchage évaporent les solvants en toute sécurité. Ils réticulent les polymères du revêtement pour créer une coque durable. Les ingénieurs doivent concevoir les profils de chauffage avec soin. Précipiter ce processus induit un choc thermique, un éclatement de solvant ou des cloques.
Les pièces doivent se déplacer de manière transparente entre les zones de traitement. Des convoyeurs aériens ou au sol assurent ce transport physique. Les systèmes de contrôle de surveillance et d"acquisition de données (SCADA) coordonnent l"ensemble du ballet. Les panneaux de commande centraux synchronisent les vitesses des convoyeurs, le suivi des pièces et les temps de cycle robotique. Les contrôleurs logiques programmables (PLC) gèrent la gestion des recettes pour des changements de production rapides.
Étape du système | Fonction principale | Technologies intégrées typiques |
|---|---|---|
Pré-traitement | Nettoyer et préparer le substrat pour l"adhésion | Bains de phosphatation, grenailleuses, lavages alcalins |
Cabine de pulvérisation | Contrôler l’environnement et capturer les excès de pulvérisation | Flux d"air à tirage descendant, filtration HEPA, climatisation réglable |
Application | Atomiser et appliquer le fluide avec précision | Robots multi-axes, pompes doseuses, cloches électrostatiques |
Guérison | Évaporer les solvants et durcir le revêtement | Zones IR, fours à convection, lampes UV |
Contrôle (API) | Synchronisez tout le rythme de production | Interfaces SCADA, variateurs de fréquence, capteurs |
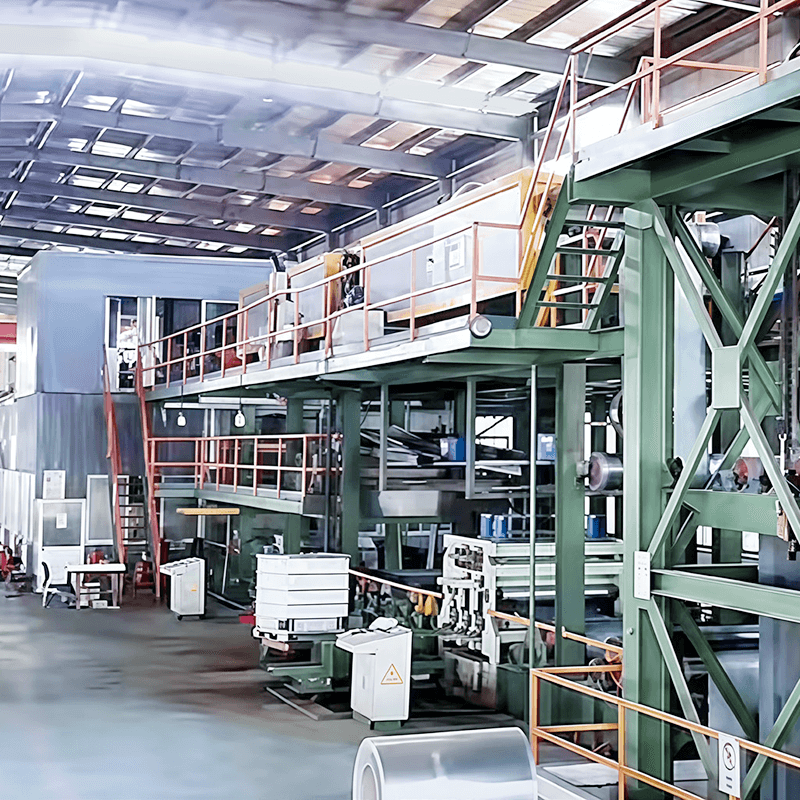
La décision d’automatiser nécessite des audits internes honnêtes. Les installations doivent identifier précisément les faiblesses de la production. Lancer des robots sur un problème indéfini gaspille du capital et crée de nouveaux goulots d"étranglement. Vous devez évaluer vos contraintes de manière logique.
Les gestionnaires doivent identifier la contrainte de production actuelle avant de solliciter des offres auprès des fournisseurs. Identifiez quel facteur spécifique limite votre production quotidienne.
Vitesse (débit) : L'équipe de pulvérisation manuelle ne parvient-elle pas à suivre les chaînes de montage ?
Gaspillage de matériaux (efficacité) : Dépensez-vous un budget excessif en gaspillage de peinture en raison d'une mauvaise efficacité de transfert ?
Qualité (reprise) : les opérateurs ont-ils du mal à maintenir une épaisseur constante, ce qui entraîne des taux de reprise élevés ?
L’automatisation cible précisément ces échecs. Les robots ne se fatiguent pas et appliquent des volumes précis de liquide à chaque cycle.
L"automatisation génère le retour sur investissement le plus rapide dans les environnements à volume élevé. L’exécution de pièces identiques des milliers de fois maximise l’efficacité robotique. Cependant, de nombreuses installations modernes fonctionnent dans des environnements à forte mixité et à faible volume. Ces courses hautement personnalisées posent des défis distincts. Les installations gérant des séries en petits lots doivent évaluer les logiciels de programmation hors ligne. La programmation hors ligne permet aux ingénieurs d"écrire virtuellement de nouvelles trajectoires de robot. Cela permet de maintenir la ligne physique en fonctionnement, minimisant ainsi considérablement les temps d"arrêt liés au changement.
Les pulvérisateurs manuels qualifiés sont de plus en plus difficiles à embaucher et à retenir. La rotation des opérateurs crée d’énormes coûts cachés. Les nouvelles recrues nécessitent une formation approfondie pour obtenir une qualité de finition acceptable. De plus, la pulvérisation manuelle expose les humains à des composés organiques volatils (COV) dangereux. Les exigences croissantes en matière de conformité en matière de santé et de sécurité obligent les entreprises à repenser les opérations manuelles. L"automatisation éloigne les humains des environnements dangereux. Cela réduit simultanément les coûts des équipements de protection individuelle et les risques de responsabilité.
Toutes les lignes automatisées partagent des principes de base, mais l'échelle et la précision varient énormément. Les lignes industrielles générales diffèrent grandement d'une ligne de peinture automobile . Vous devez faire correspondre les spécifications de l’équipement aux exigences exactes de votre secteur.
Les lignes industrielles privilégient une protection robuste contre la corrosion. Ils offrent une esthétique standardisée pour les machines lourdes, l"acier de construction ou les biens de consommation durables. La qualité de la finition est importante, mais une brillance extrême est rarement l"objectif principal. Ces systèmes se concentrent fortement sur la durabilité et le débit élevé. Ils utilisent généralement de simples collecteurs de changement de couleur. Les environnements industriels acceptent souvent des inclusions mineures en surface à condition que le revêtement réponde aux spécifications d"épaisseur.
Les applications automobiles existent à un niveau complètement différent. Ces lignes exigent des contrôles environnementaux stricts pour obtenir des finitions de classe A impeccables. L’extérieur de chaque véhicule doit refléter parfaitement la lumière, sans peau d’orange ni inclusion de poussière.
Une configuration automobile nécessite des trajectoires robotiques très avancées. Les robots utilisent des atomiseurs électrostatiques à cloche tournant à des milliers de tr/min. Les cabines de pulvérisation utilisent une filtration HEPA de qualité salle blanche. Les systèmes de vannes de purge rapide sont obligatoires. Ces vannes chassent les conduites et changent de couleur en quelques secondes pour minimiser les déchets de peinture entre les différents châssis de véhicules sur le même convoyeur.
L’achat d’un système rigide étouffe la croissance future. Évaluez si l"architecture d"un fournisseur permet une expansion modulaire. Pouvez-vous facilement ajouter un deuxième robot de couche de base plus tard ? Le four de polymérisation peut-il être étendu si la vitesse des lignes augmente ? Les conceptions modulaires vous évitent de nécessiter une refonte complète de la ligne en cinq ans. Intégrez de la flexibilité au plan d’étage initial.
Caractéristique de spécification | Orientation industrielle générale | Focus automobile |
|---|---|---|
Exigence de finition | Résistance à la corrosion, couleur uniforme | Classe A impeccable, haute brillance, zéro défaut |
Norme de filtration | Tirage transversal ou descendant standard | HEPA de qualité salle blanche, contrôle climatique strict |
Choix d"atomiseur | Pistolets de pulvérisation conventionnels à assistance pneumatique | Cloches rotatives électrostatiques à grande vitesse |
Vitesse de changement de couleur | Modéré (exécutions par lots attendues) | Blocs de purge rapide (changements de châssis à châssis) |
Investir dans une ligne de revêtement complète nécessite un examen financier rigoureux. Les décideurs doivent regarder au-delà des prix initiaux. Évaluez plutôt les indicateurs de performance spécifiques qui génèrent une rentabilité à long terme. Les véritables rendements se manifestent par la composition des économies quotidiennes.
L"efficacité du transfert mesure la quantité de peinture qui atterrit réellement sur la pièce plutôt que de voler dans les filtres d"échappement. La pulvérisation manuelle de base donne souvent une efficacité lamentable de 30 à 40 %. Les applications électrostatiques automatisées atteignent régulièrement une efficacité de 85 à 90 %. Ce bond massif réduit la consommation de liquide. Modélisez les économies exactes en matières premières sur 12 à 36 mois. Moins de pulvérisation signifie également moins de remplacements de filtres et des coûts d’élimination inférieurs.
Le rendement au premier passage suit le pourcentage de pièces terminant la ligne sans défauts. Les lignes manuelles souffrent d’épaisseurs, de courses et d’affaissements incohérents. Les pièces défectueuses nécessitent un polissage, un ponçage et une repeinture coûteux. L"automatisation permet d"obtenir des films précis à chaque cycle. La mise en œuvre de la robotique devrait être directement corrélée à une réduction à deux chiffres des taux de défauts. Un FPY plus élevé augmente immédiatement la capacité globale de l’usine.
Les fours en marche et les énormes ventilateurs d’extraction consomment énormément d’électricité. Évaluez de près l’efficacité des fours de polymérisation modernes. Recherchez des stands utilisant des entraînements à fréquence variable (VFD) sur les moteurs d"échappement. Les systèmes modernes adaptent automatiquement la consommation d"énergie en fonction de la vitesse de la ligne et de la densité des pièces. Si le convoyeur reste vide pendant dix minutes, le système doit réduire le débit d"air pour économiser de l"énergie.
N"acceptez jamais les calculs du « meilleur scénario » d"un fournisseur à leur valeur nominale. Des conditions parfaites existent rarement dans la production live. Exigez des fournisseurs qu’ils modélisent les périodes de récupération en utilisant l’efficacité opérationnelle moyenne (OEE). Assurez-vous que leurs modèles tiennent compte des arrêts de maintenance de routine. Ils doivent également prendre en compte des temps de changement de couleur réalistes et des corrections de défauts mineurs. Une évaluation sceptique évite de douloureuses surprises financières après l’installation.
Erreur courante : ne pas inclure le coût de la production d'air comprimé dans les estimations des services publics. Les atomiseurs robotisés nécessitent d’énormes volumes d’air propre et sec pour fonctionner correctement.
Même le matériel le plus avancé échoue si la mise en œuvre manque de discipline. Le déploiement d"une mise en page automatisée perturbe les opérations en cours. L’anticipation de ces risques de déploiement différencie les intégrateurs performants des installations en difficulté.
Les systèmes automatisés consomment beaucoup d’espace au sol. Vous devez évaluer les réalités structurelles avant de signer des contrats. Évaluez les hauteurs de plafond pour les boucles de convoyeurs aériens. Vérifiez les spécifications des sols porteurs pour vous assurer qu’ils peuvent supporter des bras robotiques lourds. Vous devez également allouer une superficie importante en pieds carrés pour les clôtures de sécurité obligatoires et les portes d"accès verrouillées. Ne compressez jamais trop la mise en page. Les techniciens ont besoin d’un espace physique pour effectuer la maintenance de routine en toute sécurité.
Un beau matériel mécanique reste inutile sans une intégration transparente de l"API. Les usines modernes s’appuient sur des données. Vous devez évaluer le risque de pannes de communication entre les plateformes existantes. Vos anciens systèmes de planification des ressources d"entreprise (ERP) doivent communiquer avec le nouveau logiciel SCADA. Si le calendrier de production abandonne un bon de travail, la chaîne de peinture doit reconnaître instantanément la recette requise. De mauvaises poignées de contact logicielles provoquent des arrêts fantômes sans fin.
La transition vers une automatisation complète nécessite une approche d’installation progressive. Vous ne pouvez pas retirer l’ancienne ligne et installer la nouvelle en un week-end. Cartographiez soigneusement les perturbations opérationnelles attendues. Les fabricants doivent constituer des stocks tampons importants avant de démolir les cabines manuelles. Discutez des phases de mise en service avec votre intégrateur. Les versions physiques prennent des semaines, mais le débogage des logiciels et l"apprentissage du chemin du robot prennent souvent beaucoup plus de temps.
Phase 1 : Préparation du site et chute des services publics (électricité, air, eau).
Phase 2 : Installation mécanique des cabines, des fours et des convoyeurs.
Phase 3 : Montage du robot et plomberie de distribution des fluides.
Phase 4 : tests d'E/S, programmation de l'API et cycles de fonctionnement à sec.
Phase 5 : tests humides, enseignement du parcours et approbation finale.
L’automatisation réduira votre dépendance aux pulvérisateurs manuels. Cependant, cela déplace vos besoins en main-d’œuvre vers le haut. La nouvelle ligne nécessite des techniciens de niveau supérieur. Votre personnel a besoin de capacités en matière de programmation de robots et d"affinement des trajectoires. Ils doivent comprendre la mécanique des fluides complexe pour dépanner les pompes doseuses. La maintenance préventive passe du simple nettoyage aux diagnostics avancés des servos. Vous devez investir massivement dans le perfectionnement de vos meilleurs employés d’étage pour gérer cette nouvelle technologie.
Décider d’automatiser nécessite une évaluation brutale de votre base de production actuelle. Les décideurs doivent vérifier leurs mesures exactes de gaspillage, leurs pourcentages de retouche et leurs goulots d"étranglement avant de solliciter des offres auprès des fournisseurs. Connaître vos numéros vous évite d’acheter des fonctionnalités inutiles. Il fournit également une base de référence claire pour mesurer le succès futur.
Évaluer une ligne automatisée signifie regarder bien au-delà de la robotique brillante. Vous devez vérifier la fiabilité de l’ensemble de l’écosystème clé en main. Les bains chimiques de prétraitement, le flux d’air de la cabine et les profils des fours de polymérisation sont tout aussi importants que la précision robotique. Si un sous-système est sous-performant, l’ensemble de l’investissement en souffre.
Votre prochaine étape nécessite une action. Lancez dès aujourd’hui un audit complet de vos installations. Documentez votre surface au sol, votre capacité utilitaire et vos objectifs de production exacts. Ensuite, engagez les intégrateurs présélectionnés et exigez une preuve de concept vérifiable. Demandez un essai partiel en utilisant vos substrats et fluides exacts pour prouver que leur technologie fonctionne dans le monde réel.
R : Les délais réalistes varient selon la complexité du système. En règle générale, l"ingénierie et la fabrication nécessitent 3 à 6 mois. Après la fabrication, l"installation sur site et la mise en service ajoutent 4 à 8 semaines supplémentaires. Des déploiements progressifs et un enseignement complexe de trajectoires robotiques peuvent prolonger ce délai. Mettez toujours votre inventaire en mémoire tampon pour survivre à cette période d’arrêt transitoire.
R : Oui, mais la rénovation s"avère souvent plus complexe que la construction de nouveaux bâtiments. Les cabines manuelles manquent souvent des dimensions nécessaires et du support structurel au sol pour les robots lourds. De plus, les exigences en matière de flux d"air automatisé et le strict respect des normes de sécurité, notamment les réglementations de zonage ATEX, nécessitent généralement des modifications importantes. Il est souvent moins coûteux de remplacer la cabine.
R : La maintenance nécessite des routines quotidiennes, hebdomadaires et mensuelles strictes. Les tâches quotidiennes comprennent le nettoyage des pointes des atomiseurs et la vérification des bains chimiques. Les routines hebdomadaires impliquent un rinçage en profondeur des conduites de fluide et l"inspection des filtres de la cabine. Les programmes mensuels se concentrent sur les diagnostics logiciels préventifs, la lubrification des articulations robotisées et l"étalonnage des pompes doseuses de fluides pour garantir une précision continue.


