

Fermer
Choisissez votre site
Global
Médias sociaux
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-07-19 origine:Propulsé


La mise à niveau ou l'installation d'une nouvelle ligne de revêtement électrophorétique représente un investissement en capital important. Cela constitue souvent un goulot d’étranglement critique dans l’ensemble de votre processus de fabrication. Un système incompatible provoque des échecs en cascade. Vous serez confronté à des déchets chimiques excessifs, à des dépenses énergétiques élevées et à des constructions de films incohérentes. Ces problèmes détruisent rapidement votre retour sur investissement.
Ce guide fournit un cadre fondé sur des données probantes pour évaluer l’équipement. Nous vous aidons à comparer efficacement les spécifications techniques. Vous apprendrez comment atténuer les risques de mise en œuvre avant de vous engager auprès d"un fournisseur. En vous concentrant sur les paramètres de base, vous pouvez vous assurer que l’équipement que vous avez choisi répond à des normes de qualité strictes. Nous décomposerons les contraintes de production, les technologies de base et la logique d’automatisation. Vous comprendrez exactement comment aligner les capacités matérielles sur vos objectifs opérationnels spécifiques.
Le dimensionnement des réservoirs et de leur configuration doit correspondre aux volumes de production de pointe et aux dimensions maximales des pièces, et pas seulement au débit moyen.
L'efficacité du système dépend de la qualité des unités d'ultrafiltration (UF) et d'osmose inverse (RO) pour maximiser la récupération de la peinture et minimiser les eaux usées.
L'intégration de l'automatisation est essentielle ; une ligne d'électrophorèse automobile nécessite une manipulation des matériaux et une logique PLC différentes de celles d'une ligne de lots industrielle générale.
La validation du fournisseur doit s'appuyer sur les protocoles de tests d'acceptation en usine (FAT), la modélisation des coûts opérationnels à long terme (OpEx) et les SLA de support post-installation.
Vous ne pouvez pas concevoir un système efficace sur la base de conjectures. Les acheteurs doivent définir des contraintes de production strictes dès le début de la phase de planification. Cela garantit que l’empreinte physique prend en charge votre production de fabrication réelle.
Le calcul précis des vitesses de ligne nécessite de regarder au-delà des objectifs de production annuels. Vous devez déterminer le temps takt. Le temps Takt dicte le temps maximum autorisé pour produire une unité. Sur la base de cette métrique, vous pouvez calculer les densités de rack nécessaires. Si vous traitez 500 pièces par heure, la vitesse de votre ligne et les temps d"immersion doivent se synchroniser parfaitement. Une ligne lente crée des retards de production. Une ligne rapide risque de présenter un revêtement incomplet et une mauvaise adhérence.
Les substrats complexes impactent directement le dimensionnement de vos équipements. Vous devez évaluer soigneusement la géométrie de la pièce. Les retraits profonds et les cavités internes nécessitent un placement stratégique des anodes. Ils exigent également des redresseurs correctement dimensionnés pour garantir une épaisseur de film uniforme. Une mauvaise planification conduit à des ponts, où des flaques de peinture se forment dans les coins. Cela peut également provoquer des zones dénudées à l’intérieur des sections creuses. De plus, le poids des pièces dicte le support structurel. Les composants agricoles lourds nécessitent des palans renforcés et des parois de réservoir plus épaisses que les petits supports.
L"espace agit comme une contrainte rigide. Vous devez évaluer les dispositions verticales par rapport aux dispositions horizontales en fonction des dimensions de votre bâtiment. Tenez compte de ces facteurs de mise en page critiques :
Dégagements en hauteur : assurez-vous d'avoir suffisamment d'espace vertical pour soulever les palans et les sections tombantes.
Capacités de charge au sol : les réservoirs de traitement humide contiennent des milliers de gallons. Votre fondation en béton doit supporter cette charge statique massive.
Empreintes auxiliaires : les refroidisseurs, les fours de durcissement et les unités de traitement des déchets nécessitent un espace au sol dédié important.
Accès pour la maintenance : laissez des passages dégagés autour des réservoirs pour les inspections des pompes et les changements de filtres.
Les volumes de production restent rarement stables. Vous devez intégrer une capacité modulaire dans votre conception initiale. Les fours de durcissement extensibles permettent d"économiser de l"argent plus tard. Les réservoirs surdimensionnés vous permettent d’augmenter la taille des racks au fil du temps. Cette approche modulaire s"adapte aux futures augmentations de production sans nécessiter une reconstruction complète du système.
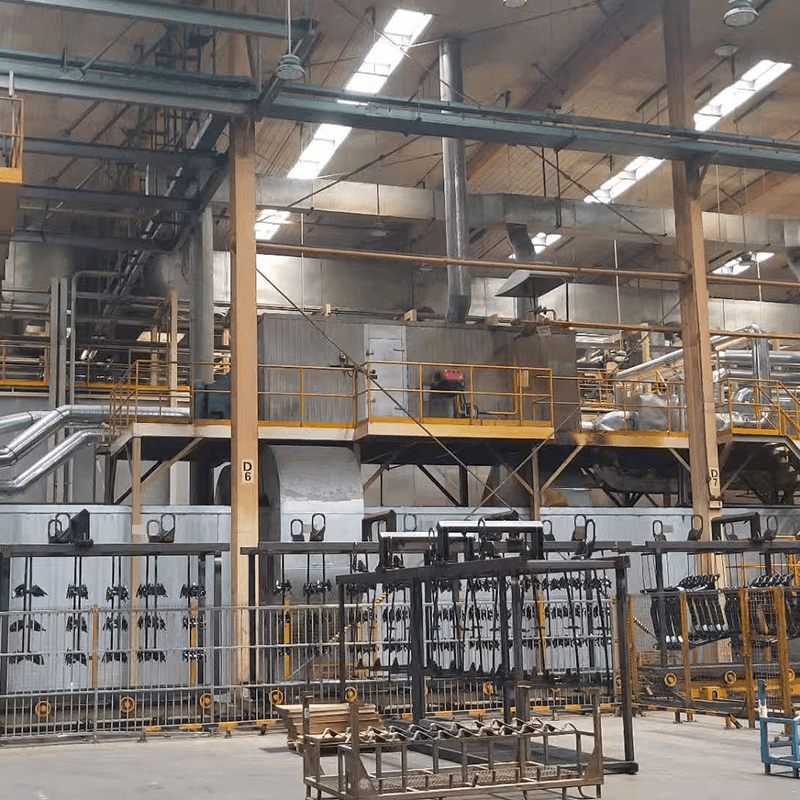
Le matériel interne dicte la qualité de votre finition. Vous devez examiner les systèmes électriques et dynamiques des fluides. Les composants de qualité inférieure entraînent des retouches fréquentes et une consommation élevée de produits chimiques.
Les redresseurs constituent le cœur du processus. Ils fournissent le courant continu nécessaire au dépôt de peinture. Vous devez exiger des redresseurs à faible ondulation et hautement contrôlables. Un facteur d’ondulation inférieur à 5 % n’est pas négociable. Une ondulation élevée provoque une application de tension incohérente. Cette incohérence conduit à de graves défauts de surface, tels que des piqûres ou des textures « peau d"orange ». Les redresseurs modernes devraient augmenter la tension progressivement. Cette entrée contrôlée évite les surtensions lorsque de grandes pièces entrent dans le bain.
Les systèmes efficaces reposent fortement sur l’ultrafiltration. Les membranes UF séparent les solides de la peinture de l"eau et des solvants. Vous devez évaluer la perméabilité et la durée de vie de ces membranes. Les systèmes UF hautes performances récupèrent plus de 98 % de la peinture non déposée. Ils ramènent ce précieux matériau dans le bain principal. Cette récupération en boucle fermée réduit directement vos dépenses en produits chimiques. Cela réduit également considérablement le volume de boues dangereuses à éliminer.
Les acheteurs doivent choisir entre les systèmes d’anodes tubulaires et plats. Chaque conception offre des caractéristiques distinctes pour différentes géométries de pièces.
Fonctionnalité | Anodes tubulaires | Anodes plates |
|---|---|---|
Circulation | Excellente dynamique des fluides internes | Sujet aux points morts |
Entretien | Facile à retirer et à remplacer individuellement | Nécessite de soulever des plaques lourdes |
Champ électrique | Couverture constante à 360 degrés | Directionnel, souvent inégal sur pièces complexes |
Meilleure application | Géométries complexes, châssis automobile | Écrans simples et plats |
Les anodes tubulaires offrent des performances supérieures pour les géométries complexes. Ils assurent une meilleure circulation et des champs électriques plus cohérents. Ils rendent également la maintenance de routine beaucoup plus sûre et plus rapide.
Les solides de la peinture se déposeront si le liquide reste immobile. Une bonne agitation évite la contamination du bain et les défauts de surface. Vous devez examiner attentivement le dimensionnement de la pompe. Assurez-vous que le fournisseur place les buses d"éjection de manière stratégique le long du fond du réservoir. Ces buses créent un effet de vague roulante. Le fluide doit circuler continuellement à travers des filtres à manches de grande capacité. Cette filtration élimine la saleté, les copeaux de métal et les écailles de peinture durcie avant qu"ils n"adhèrent à vos produits.
Les opérations manuelles introduisent une erreur humaine. Les fabricants modernes s"appuient sur l"automatisation pour garantir la répétabilité. Vous devez sélectionner une logique de manutention et de logiciel adaptée à votre secteur d’activité spécifique.
Vous devez choisir entre les systèmes de levage programmables et les convoyeurs aériens continus. Les palans programmables fonctionnent parfaitement pour des temps de lots variables. Ils manipulent efficacement les pièces lourdes et surdimensionnées. Vous pouvez modifier facilement les temps d’immersion pour différentes familles de produits. À l’inverse, les convoyeurs aériens continus conviennent mieux à la production de gros volumes. Si vous produisez quotidiennement des milliers de pièces identiques, une ligne continue maintient un rythme constant et ininterrompu.
Les constructeurs automobiles sont confrontés aux exigences de qualité les plus strictes au monde. Une ligne d’électrophorèse automobile nécessite une intégration avancée SCADA (Supervisory Control and Data Acquisition). Vous avez besoin de capacités de transfert robotique pour un positionnement précis des pièces. Un enregistrement rigoureux des données est obligatoire. Le système doit enregistrer la tension, la température et l’heure pour chaque carrosserie du véhicule. Cette traçabilité garantit le respect des normes automobiles internationales. Si un défaut survient des mois plus tard, vous pouvez retracer les conditions exactes de traitement de ce lot spécifique.
L"interface du logiciel détermine la facilité avec laquelle les opérateurs utilisent l"équipement. Évaluez minutieusement le contrôleur logique programmable (PLC) et l’interface homme-machine (IHM). Le système doit offrir une surveillance en temps réel. Les opérateurs ont besoin d"une visibilité instantanée sur la température du bain, les niveaux de pH, la conductivité et la tension.
Meilleure pratique : assurez-vous que le logiciel inclut des alarmes automatisées. Si le pH du bain s'écarte des spécifications, le système doit déclencher un avertissement avant que les pièces n'entrent dans le réservoir.
Erreur courante : s'appuyer sur des logiciels propriétaires à code source fermé. Exigez toujours des codes API à architecture ouverte. Cela permet à vos ingénieurs internes de résoudre des problèmes mineurs sans payer de frais de service élevés auprès des fournisseurs.
Les machines lourdes consomment d’énormes quantités d’énergie et d’eau. Les acheteurs doivent évaluer l’empreinte environnementale de l’équipement. Des systèmes efficaces protègent vos marges opérationnelles et garantissent la conformité réglementaire.
Les fours de durcissement consomment le plus d’énergie dans l’ensemble de l’installation. Vous devez examiner leur efficacité thermique. Recherchez des panneaux isolants épais et à haute densité pour éviter les pertes de chaleur. Insistez sur les systèmes de récupération de chaleur. Ces systèmes captent la chaleur d’échappement et la redirigent pour préchauffer l’air entrant. De plus, évaluez la charge électrique de vos refroidisseurs et redresseurs. La mise à niveau vers des entraînements à fréquence variable (VFD) sur les grandes pompes réduit considérablement la consommation électrique en dehors des heures de pointe.
La rareté de l’eau et les coûts d’élimination déterminent les décisions d’ingénierie modernes. Vous devez analyser l’efficacité des étapes post-rinçage. Les pièces transportent des produits chimiques entraînés depuis le bain principal. Les lignes efficaces utilisent des rinçages en cascade à contre-courant. L"eau douce entre dans l"étape finale et reflue vers le réservoir principal. De plus, l"intégration de systèmes d"osmose inverse (RO) minimise la consommation d"eau douce. Les unités RO filtrent l’eau de la ville et éliminent les impuretés. Cette eau pure évite les taches sur la finition finale.
Les réglementations environnementales imposent des limites strictes aux rejets de métaux lourds. Assurez-vous que le nouvel équipement est compatible avec les systèmes d’effluents de votre usine existants. Si votre usine actuelle ne peut pas gérer le nouveau volume, évaluez tôt les coûts d’expansion. Vous devrez peut-être ajouter des unités de précipitation et de filtration dédiées. Ces unités neutralisent les acides, précipitent les métaux et compriment les boues. Une bonne intégration garantit que vous respectez les réglementations environnementales locales sans vous exposer à des amendes coûteuses.
L"achat du matériel ne représente que la première étape. L"installation et la mise en service comportent des risques énormes. Vous devez évaluer la capacité du fournisseur à exécuter le projet à temps.
Les temps d’arrêt des installations coûtent de l’argent. Vous devez établir des jalons clairs et contraignants avec votre fournisseur. Divisez le projet en phases : préparation du site, installation mécanique, intégration électrique et tests humides. Attribuez des délais spécifiques à chaque phase. Tenez le fournisseur responsable des retards. Assurez-vous que votre installation est prête à être livrée. Les planchers renforcés et les descentes utilitaires doivent être terminés avant l’arrivée des camions.
N’acceptez jamais d’équipement sans des tests rigoureux. Exigez des tests d"acceptation en usine (FAT) transparents avant que le fournisseur expédie quoi que ce soit. Pendant FAT, faites passer vos pièces réelles à travers les mécanismes à sec. Vérifiez les vitesses de levage et la logique d’automatisation. Une fois installé, effectuez des tests d’acceptation du site (SAT). Mouillez les réservoirs, chargez les produits chimiques et exécutez les pièces de production. Vérifiez les vitesses de production et la qualité du revêtement par rapport aux spécifications initiales de votre contrat. Ne signez pas la quittance de paiement final tant que le SAT n"est pas complètement passé.
Le démarrage initial présente de graves risques pour la stabilité du bain. La contamination se produit facilement lors de l’introduction de nouveaux réservoirs et canalisations métalliques dans des produits chimiques sensibles. Gérez ce risque dès le début. Demandez au fournisseur quel soutien il fournit en matière de gestion des produits chimiques. Les fournisseurs fiables maintiennent un ingénieur chimiste sur place pendant les 30 à 90 premiers jours. Ils surveillent les taux de renouvellement des bains, ajustent les niveaux de solvant et forment votre personnel aux tests de titrage quotidiens.
Allez au-delà des garanties mécaniques standard. Vous avez besoin d’un accord de niveau de service (SLA) complet. Évaluez la disponibilité de leurs pièces. Où stockent-ils les pompes et les redresseurs de rechange ? Évaluez leurs capacités de dépannage à distance. Leurs ingénieurs peuvent-ils se connecter en toute sécurité à votre automate pour diagnostiquer les défauts ? Enfin, exigez des délais de réponse garantis. Si la ligne de revêtement s'arrête complètement, vous avez besoin d'un expert sur place dans les 24 heures.
Choisir le bon système électrophorétique nécessite d’équilibrer le capital initial avec l’efficacité opérationnelle à long terme. Vous devez donner la priorité aux besoins d’automatisation et au strict respect de l’environnement. Chaque composant, du redresseur au four de durcissement, a un impact sur la qualité de votre finition finale.
Les acheteurs doivent cartographier leurs exigences techniques précises avant de parler aux équipes commerciales. Exigez des modèles transparents de consommation d’énergie et de ressources de la part de tous les fournisseurs présélectionnés. Donnez la priorité aux fournisseurs qui démontrent des cadres d’intégration éprouvés et des protocoles de test robustes.
Consultez immédiatement vos équipes d’ingénierie internes. Effectuez un audit approfondi du site pour mesurer les charges au sol et les dégagements aériens. Finalisez votre fiche de spécifications techniques (RFQ) pour vous assurer que les fournisseurs proposent exactement ce dont votre installation a besoin.
R : Concentrez-vous sur les mesures d"efficacité par rapport à vos systèmes existants. Calculez la réduction des déchets chimiques obtenue grâce aux systèmes modernes de récupération d’UF. Tenez compte de la réduction des coûts de main-d’œuvre grâce à la manutention automatisée des matériaux. Mesurez la diminution des taux de rejet et de reprise grâce à un contrôle précis de la tension. Enfin, ajoutez les économies d"énergie mensuelles réalisées grâce aux fours à récupération de chaleur et aux pompes VFD.
R : En fonction de la complexité et de l"échelle, le délai entre l"approbation de la conception et la mise en service varie généralement de 4 à 8 mois. L’état de préparation des installations constitue souvent le principal goulot d’étranglement. Assurez-vous que vos chutes de béton, de drainage et d’électricité sont terminées pendant la fabrication de l’équipement.
R : Oui, mais cela nécessite des modifications importantes. Vous devez repenser le plan d"étage pour accueillir les grands réservoirs de traitement par voie humide. Le revêtement de sol doit être structurellement renforcé pour supporter des charges massives de liquides. Vous devrez également installer des systèmes de traitement des eaux usées dédiés au ruissellement chimique.
R : L’eau osmosée est essentielle pour les dernières étapes post-rinçage. L"eau du robinet standard contient des minéraux qui provoquent des taches et des fuites de produits chimiques pendant le processus de cuisson. Les systèmes RO fournissent de l’eau pure, garantissant une finition de surface impeccable tout en maintenant la conformité environnementale en boucle fermée.


