

Fermer
Choisissez votre site
Global
Médias sociaux
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-09-11 origine:Propulsé


La transition d"une peinture manuelle par lots vers un système automatisé représente une décision technique à enjeux élevés. Toute erreur de calcul mineure au cours de cette phase de planification crée directement de graves goulots d"étranglement de production. Vous ne pouvez tout simplement pas vous permettre de traiter cette intégration d’installations à la légère. Des systèmes mal conçus entraînent inévitablement une utilisation accrue des services publics et génèrent des taux de retouche excessivement élevés. De plus, le non-respect de normes environnementales strictes entraîne de graves manquements à leur conformité. Ces violations de la réglementation peuvent arrêter complètement votre fabrication. Les gestionnaires d’installations sous-estiment souvent à quel point l’aménagement spatial et la chimie des processus affectent l’efficacité opérationnelle à long terme. Ce guide complet détaille les critères d’évaluation critiques requis pour un succès de production durable. Nous explorerons attentivement les exigences structurelles que les fabricants doivent analyser avant de s’engager dans un plan final. Vous apprendrez à évaluer correctement les contraintes de mise en page spécifiques. Enfin, nous fournissons un cadre stratégique pour vous aider à sélectionner un partenaire d’intégration d’équipements hautement qualifié.
La disposition dicte le débit : les contraintes d"encombrement et les dimensions des pièces déterminent le style du convoyeur et le flux du système.
Le prétraitement n"est pas négociable : la durabilité du revêtement à long terme repose entièrement sur l"intégration étape par étape du lavage et de la préparation chimique.
La conformité façonne la conception : les réglementations locales en matière de COV et les normes de sécurité dictent les technologies de ventilation, d"extraction et de durcissement.
Évaluez le coût total de possession, et pas seulement les dépenses d"investissement initiales : la consommation d"énergie (en particulier dans les fours de durcissement) et les temps d"arrêt pour maintenance définissent le coût réel du système.
Pour construire un système de finition robuste, vous devez d’abord définir des objectifs de production clairs. Les ingénieurs ne peuvent pas concevoir des séquences de routage efficaces sans établir des paramètres exacts. Vous devez définir des critères de réussite de base avant de contacter un fournisseur d"équipement.
Le calcul du temps de cycle requis évite de sous-dimensionner l’équipement. Vous déterminez cela en divisant les heures de production disponibles par la demande du client. Établissez votre référence en calculant soigneusement les mesures suivantes :
Dimensions maximales des pièces : mesurez les éléments les plus longs, les plus larges et les plus hauts que vous prévoyez de traiter. Cela crée votre enveloppe de conception spatiale.
Capacités de poids maximales : identifiez l’ensemble de composants le plus lourd. Cela dicte le dimensionnement de l’acier de construction et les capacités de charge du convoyeur.
Volume de production quotidien : quantifiez le nombre exact d’unités requises par équipe.
Ces trois mesures constituent vos critères de base. Ils dictent tous les choix d’ingénierie ultérieurs.
Vous devez évaluer objectivement la superficie de votre usine. Les limitations d’espace obligent souvent à des configurations de mise en page créatives. Les dispositions en ligne droite offrent la logique de flux de matériaux la plus simple. Cependant, ils nécessitent un espace au sol massif et ininterrompu. Les configurations en forme de U conservent efficacement l’empreinte latérale. Ils permettent également aux opérateurs de charger et décharger des composants exactement dans la même zone. Les conceptions d"élévation à plusieurs niveaux maximisent l"espace d"entrepôt vertical. Ils surélèvent les fours de durcissement en toute sécurité. Ce positionnement stratégique évite les goulots d"étranglement frustrants au niveau de la production principale. Vérifiez toujours les hauteurs de plafond existantes et les capacités de charge des dalles de plancher avant de finaliser un aménagement.
Différents matériaux nécessitent des processus de finition distincts. L"acier nécessite des protocoles agressifs de prévention de la rouille. L"aluminium nécessite une gravure acide spécialisée pour garantir une bonne adhérence de la peinture. Les plastiques exigent des profils de durcissement délicats à basse température pour éviter la déformation. Vous devez définir clairement votre mélange de substrat dès le premier jour. Le traitement simultané de plusieurs types de matériaux dicte fortement la complexité du système.
Chaque finition réussie repose sur une préparation séquentielle et une application précise. Vous ne pouvez pas isoler une étape du processus de la suivante. Chaque zone impacte directement les performances de l’étape suivante.
Vous ne pouvez pas ignorer une préparation minutieuse de la surface. Les systèmes de lavage en plusieurs étapes constituent la base absolue de l’adhérence du revêtement. Le contrôle qualité commence strictement ici. Une séquence chimique efficace implique plusieurs étapes de préparation cruciales. Premièrement, le nettoyage alcalin élimine les huiles de surface par saponification chimique. Ensuite, un rinçage à l’eau douce arrête tout transfert de produits chimiques caustiques. Ensuite, les opérateurs appliquent des revêtements de conversion avancés au phosphate ou au zirconium. Le zirconium crée une couche étroitement liée à température ambiante. Enfin, des mastics spécialisés garantissent une résistance maximale à la corrosion. L'intégration transparente de ces étapes au sein de votre ligne de revêtement garantit la durabilité de la finition à long terme.
Le choix entre la peinture liquide et la poudre dépend fortement de vos exigences en matière de finition. Le liquide offre des finitions supérieures brillantes de classe A. La poudre offre une immense durabilité mécanique et une résistance aux éclats. La poudre permet également une récupération continue des surpulvérisations. Comparons objectivement ces méthodes d’application.
Tableau comparatif des technologies de revêtement
Métrique d"évaluation | Systèmes de peinture liquide | Application de poudre |
|---|---|---|
Qualité de finition | Excellent pour les surfaces brillantes et ultra-lisses. | Construction très durable et épaisse, résiste à l’écaillage. |
Récupération de matériaux | Aucun. La pulvérisation excessive devient un déchet dangereux. | Haut. Jusqu"à 95 % de récupération via des filtres cycloniques. |
Impact environnemental | Nécessite des stratégies intensives d’atténuation des COV. | Zéro émission de COV, environnement d’opérateur plus sûr. |
Flexibilité du substrat | Fonctionne facilement sur les plastiques et le bois sensibles à la chaleur. | Convient principalement aux composants métalliques conducteurs. |
Nous devons évaluer les fours de polymérisation en fonction de leur efficacité thermique et de la vitesse des lignes. Les fours infrarouges (IR) assurent un chauffage rapide des surfaces. Ils excellent dans le durcissement en ligne de mire directe pour les géométries simples. Les fours à convection font circuler l’air chaud uniformément dans les grandes enceintes. Ils s’adaptent parfaitement aux géométries de pièces complexes. Les systèmes de durcissement aux ultraviolets (UV) offrent des capacités de séchage instantanées. Ils conviennent exceptionnellement bien aux plastiques sensibles à la chaleur. La vitesse de votre convoyeur cible dicte directement les longueurs de four requises.
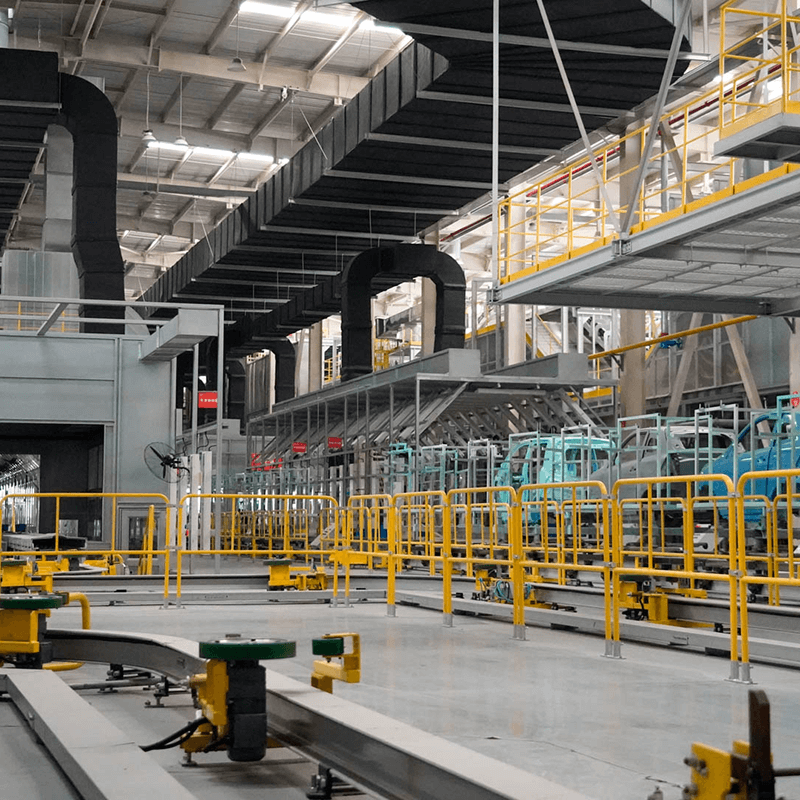
Le déplacement fluide des pièces à travers les zones d’application nécessite une manutention robuste des matériaux. Vous devez adapter la technologie des convoyeurs à votre cadence opérationnelle.
La sélection du bon système de manutention garantit un acheminement fluide. Les monorails aériens standard assurent un mouvement continu à vitesse fixe. Ils manipulent des pièces légères et uniformes de manière simple et fiable. Les convoyeurs Power-and-Free offrent une flexibilité de routage inégalée. Ils utilisent des transporteurs indépendants circulant sur des voies inférieures non motorisées. Des chiens mécaniques attachés à une chaîne d"entraînement supérieure propulsent ces transporteurs. Cette conception permet aux transporteurs de s"arrêter, de changer de voie ou de se tamponner en toute sécurité. Cela évite les accumulations catastrophiques de production. Les convoyeurs à câble au sol supportent en toute sécurité des charges trop lourdes. Ils fonctionnent mieux pour la fabrication massive de machines industrielles.
La mise à niveau des cabines de pulvérisation manuelles vers la robotique multi-axes garantit une cohérence totale du film. Les bras automatisés optimisent considérablement le rendement de la peinture. Ils utilisent des atomiseurs rotatifs pour fournir des volumes de fluide précis. Ils éliminent les erreurs humaines lors de séquences d’application complexes. Cette transition nécessite naturellement une programmation logicielle sophistiquée. Cependant, l’intégration robotique réduit considérablement le gaspillage de matières premières.
La fabrication en grand volume exige une extrême précision environnementale. Les installations industrielles standards ne disposent pas de ce contrôle rigoureux. Une ligne de peinture automobile nécessite un zonage structurel avancé. Les ingénieurs des installations doivent installer des blocs automatisés de changement de couleur sur les bras robotiques. Ces lignes de purge sont rapides entre différents lots de véhicules. De plus, les applications automobiles fonctionnent strictement dans des environnements à courant descendant à température contrôlée. Ces enceintes sophistiquées gèrent étroitement les paramètres d’humidité et de température. Le contrôle complet de la poussière devient une préoccupation technique primordiale dans ces configurations. Vous devez déployer une filtration HEPA en plusieurs étapes pour obtenir une surface sans défaut.
Vous ne pouvez pas utiliser d’équipement de finition sans un strict respect de la réglementation. Les municipalités locales surveillent de près les émissions industrielles et la manipulation des produits chimiques. L’ingénierie proactive évite les arrêts de production coûteux.
Les installations à base de solvants de lignes de peinture émettent des composés organiques volatils (COV) nocifs. Vous devez gérer ces émissions dangereuses de manière agressive. Les oxydants thermiques régénératifs (RTO) détruisent efficacement les polluants atmosphériques. Ces unités incinèrent les gaz d'échappement à des températures extrêmes avant leur rejet dans l'atmosphère. Les systèmes avancés de filtration à sec capturent les particules fines à l’intérieur de l’enceinte de pulvérisation. Ignorer ces réglementations d’atténuation cruciales entraîne de lourdes sanctions juridiques.
Les étapes de lavage de prétraitement génèrent continuellement un ruissellement chimique important. Les installations doivent gérer ces eaux usées industrielles de manière responsable. Les installations modernes mettent de plus en plus en œuvre les technologies Zero Liquid Discharge (ZLD). ZLD élimine entièrement les rejets d’effluents toxiques. Les évaporateurs condensent les déchets chimiques solides pour une élimination sûre et sèche. Parallèlement, le système récupère l"eau propre pour une réutilisation immédiate du processus. Cette approche en boucle fermée simplifie considérablement les autorisations environnementales locales.
L"atténuation des incendies reste obligatoire dans toutes les installations de finition. Vous devez respecter strictement les normes de sécurité NFPA ou ATEX. Un bon dessin de la cabine empêche l’accumulation de vapeurs dangereuses à proximité des opérateurs. La mise à la terre de tous les équipements d’application élimine en toute sécurité les étincelles statiques parasites. Les gestionnaires d"installations doivent installer des systèmes spécialisés d"extinction d"incendie chimique. Ces mesures protègent l’ensemble de votre installation contre les incendies catastrophiques.
Les intégrateurs d’installations négligent souvent les défis structurels et opérationnels pendant la phase de planification. Vous devez anticiper ces obstacles à l’avance pour garantir une disponibilité opérationnelle continue.
Faire fonctionner des fours de durcissement à haute température consomme quotidiennement d’énormes ressources utilitaires. Les ventilateurs d’extraction à grande échelle consomment continuellement une énergie électrique importante. Vous devez analyser attentivement ces demandes d’utilité à long terme avant de finaliser le dimensionnement de l’équipement. La mise en œuvre de systèmes de récupération d"énergie air-air atténue cette forte consommation. Les échangeurs de chaleur captent efficacement la chaleur d’échappement perdue. Ils redirigent cette énergie thermique pour préchauffer l’air frais entrant. Cette stratégie optimise considérablement l’efficacité opérationnelle tout au long de la durée de vie de l’équipement.
La modernisation de machines massives présente de sérieux obstacles logistiques. Il n’est pas facile d’interrompre les processus d’assemblage existants pendant la construction. Les installations progressives minimisent efficacement les perturbations opérationnelles. Les planificateurs doivent planifier des travaux de structure lourds pendant les heures de travail du week-end. L’installation d’acier de construction aérien nécessite souvent de renforcer les fermes de toit existantes. Vous devez coordonner ces modifications de génie civil bien avant la livraison des équipements.
Les ingénieurs doivent concevoir chaque zone pour une maintenance rapide et simple. Si les filtres d’échappement restent très inaccessibles, les travailleurs les négligeront tout simplement. Assurez-vous que les concepteurs incluent des bancs de filtres au niveau du sol et faciles d’accès. Spécifiez des buses de pulvérisation à déconnexion rapide et nettoyables pour le tunnel de prétraitement. Garantissez un accès sécurisé aux passerelles vers les entraînements de convoyeurs surélevés et les brûleurs du four. Donner la priorité à l’accessibilité à la maintenance garantit directement une disponibilité continue et fiable du système.
Choisir le bon partenaire d’intégration garantit un succès à long terme. Vous devez examiner minutieusement les fournisseurs sur la base de capacités d’ingénierie éprouvées.
Exigez une modélisation spatiale 3D personnalisée de chaque fournisseur potentiel. N’acceptez jamais de solutions génériques, prêtes à l’emploi et à ajustement forcé. Les fabricants d"élite utilisent la numérisation par nuages de points pour cartographier avec précision vos installations existantes. La visualisation de la disposition en trois dimensions évite de graves conflits spatiaux lors de l"installation. Il garantit un dégagement approprié pour le personnel de maintenance.
Donnez la priorité aux intégrateurs offrant des installations complètes de tests en laboratoire. Ils devraient tester vos pièces spécifiques directement. Ils doivent valider les formules chimiques proposées sur vos supports réels. La réalisation de tests d’adhésion en hachures croisées et de brouillard salin valide le processus. Le prototypage des résultats physiques avant la construction proprement dite garantit la viabilité mécanique.
Évaluez les fournisseurs strictement sur leurs engagements post-installation. Des phases de mise en service rigoureuses identifient immédiatement les premiers défauts mécaniques. Insistez sur des programmes complets de formation des opérateurs pour garantir un transfert fluide des installations. La disponibilité rapide garantie des pièces de rechange évite les arrêts mécaniques prolongés. Examinez méticuleusement leurs accords de niveau de service avant de signer un contrat d’approvisionnement.
La conception d"un système de finition hautement fiable nécessite d"équilibrer les contraintes spatiales et des objectifs de débit rigoureux. Vous devez intégrer de manière transparente une chimie de prétraitement complexe pour garantir une durabilité durable. Une conformité environnementale stricte et des codes de sécurité structurelle façonnent l’architecture finale de l’équipement. Nous conseillons à toutes les parties prenantes de procéder immédiatement à des audits complets des installations. Documentez soigneusement les dimensions exactes de votre substrat et les paramètres de poids. Détaillez clairement vos attentes en matière de débit quotidien. Compilez méticuleusement ces données techniques avant d’émettre des demandes de propositions formelles aux fabricants d’équipements potentiels.
R : Les délais de livraison typiques varient de six à douze mois. Les approbations techniques initiales et la modélisation spatiale nécessitent plusieurs semaines. La fabrication d"équipements sur mesure prend de trois à cinq mois. L"installation sur site et la mise en service mécanique finale nécessitent encore quatre à huit semaines. Les installations automatisées complexes prolongent souvent encore ce délai.
R : Nous le déconseillons généralement. Les systèmes liquides et en poudre nécessitent des environnements d’application très différents. Leur combinaison introduit de graves risques de contamination croisée. La poudre en suspension dans l’air détruit facilement les finitions de peinture humide. Les limitations pratiques de l’ingénierie favorisent fortement la construction de systèmes parallèles dédiés à chaque méthode de revêtement spécifique.
R : Les convoyeurs Power-and-Free offrent les meilleures performances pour les applications lourdes. Les frais généraux à poutres en I standard se déplacent en continu, ce qui rend l"accumulation de pièces impossible. Les systèmes Power-and-Free permettent aux supports individuels de se détacher de la chaîne de transmission principale. Cela permet un routage variable, un traitement à plusieurs vitesses et une mise en scène sécurisée de composants exceptionnellement lourds.


