

Fermer
Choisissez votre site
Global
Médias sociaux
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-09-03 origine:Propulsé


Passer d’une finition externalisée à une opération en interne nécessite un engagement massif. Vous ne pouvez pas simplement acheter des machines autonomes et espérer qu’elles se synchronisent parfaitement. Le succès exige d’évoluer vers un système entièrement intégré et synchronisé. Une véritable configuration de finition industrielle élimine les goulots d’étranglement frustrants de la production. Il garantit une épaisseur hautement reproductible pour chaque lot. De plus, il répond facilement aux normes strictes de conformité environnementale. Vous devez aligner vos objectifs de production directement sur les capacités de votre équipement.
Avant d’évaluer les fabricants, vous devez comprendre les composants exacts nécessaires. Les acheteurs exigent une connaissance approfondie des unités mécaniques, électriques et thermiques impliquées. Dans ce guide, nous expliquons ce qui fait fonctionner un système hautement efficace. Vous apprendrez les rôles spécifiques du prétraitement, de l"application, du durcissement et du transport. Nous expliquons également comment vous pouvez éviter les goulots d"étranglement critiques lors de la mise en œuvre.
Une ligne de revêtement en poudre entièrement intégrée nécessite quatre zones principales : le prétraitement, l"application, le durcissement et la manipulation des matériaux.
Les configurations de prétraitement (par exemple, lavage en 3 étapes ou en 5 étapes) dictent directement la résistance à la corrosion et la viabilité de la garantie du produit fini.
La sélection de l"équipement d"application de poudre dépend de l"efficacité de transfert requise, de la fréquence de changement de couleur et des capacités de récupération (récupération) de poudre.
L"évaluation d"une ligne de revêtement nécessite d"équilibrer les contraintes d"empreinte de l"installation et la disponibilité des services publics (gaz/électricité).
Nous devons définir la configuration et non comme un ensemble de machines individuelles. Il agit comme un flux de travail continu et unifié. Les ingénieurs conçoivent l"ensemble de ce flux de travail autour de « l"enveloppe de la pièce ». Cette enveloppe représente la taille physique et le poids maximum de votre produit enduit. Chaque module doit s"adapter à ces dimensions exactes en douceur.
Une correctement dimensionnée ligne de revêtement en poudre repose sur quatre piliers distincts. Ces piliers fonctionnent ensemble de manière transparente pour produire une finition impeccable.
Préparation de surface (chimie et traitement mécanique)
Application de poudre et récupération de matériaux
Durcissement thermique et refroidissement
Transport et automatisation des systèmes
La mise en œuvre comporte des risques spécifiques. Le sous-dimensionnement d’un seul module limite automatiquement le débit de l’ensemble de la ligne. Par exemple, un four légèrement sous-dimensionné vous obligera à ralentir le convoyeur. Cela se produit quelle que soit la vitesse de pulvérisation de vos pistolets d’application. Vous devez équilibrer parfaitement chaque zone.
Le consensus de l’industrie met en évidence une réalité stupéfiante concernant la qualité des finitions. Un prétraitement inadéquat est à l’origine de près de 80 % de tous les échecs des revêtements en poudre. Le délaminage et la corrosion sous film proviennent d’ici. Vous devez construire une base solide avant que la poudre ne touche le métal.
Les laveuses industrielles modernes utilisent des processus chimiques en plusieurs étapes. Ils préparent le substrat brut pour une adhérence maximale de la poudre.
Lavage et rinçage alcalins : Cette étape initiale élimine les huiles lourdes. Il élimine le tartre laser, les composés de dessin et les débris de fabrication.
Revêtement de conversion au phosphate ou au zirconium : Cela crée une micro-texture nécessaire sur le métal. L’adhésion des poudres nécessite ce profil de surface cristallin ou nano-céramique spécifique.
Scellant et rinçage RO : l'eau par osmose inverse (RO) garantit qu'il ne reste aucun résidu chimique. Les sels d'eau dure provoquent des cloques, les pièces doivent donc être parfaitement propres.
Le four de séchage agit comme un pont thermique critique. Il relie la phase de prétraitement humide à l’étape d’application de poudre sèche. Ce four à haute vitesse évapore rapidement l’eau de surface restante. Il empêche la formation de rouille instantanée sur l’acier fraîchement lavé. Il élimine également les défauts d’humidité emprisonnés dans les coutures serrées.
Les acheteurs doivent peser la mesure d’évaluation de l’empreinte par rapport à l’efficacité. Un système compact en 3 étapes fonctionne bien pour les pièces intérieures standard. Cependant, un système robuste de 5 à 7 étapes offre une protection supérieure. Vous aurez besoin d’un système plus grand pour les environnements extérieurs difficiles ou pour des finitions architecturales strictement conformes aux normes AAMA.
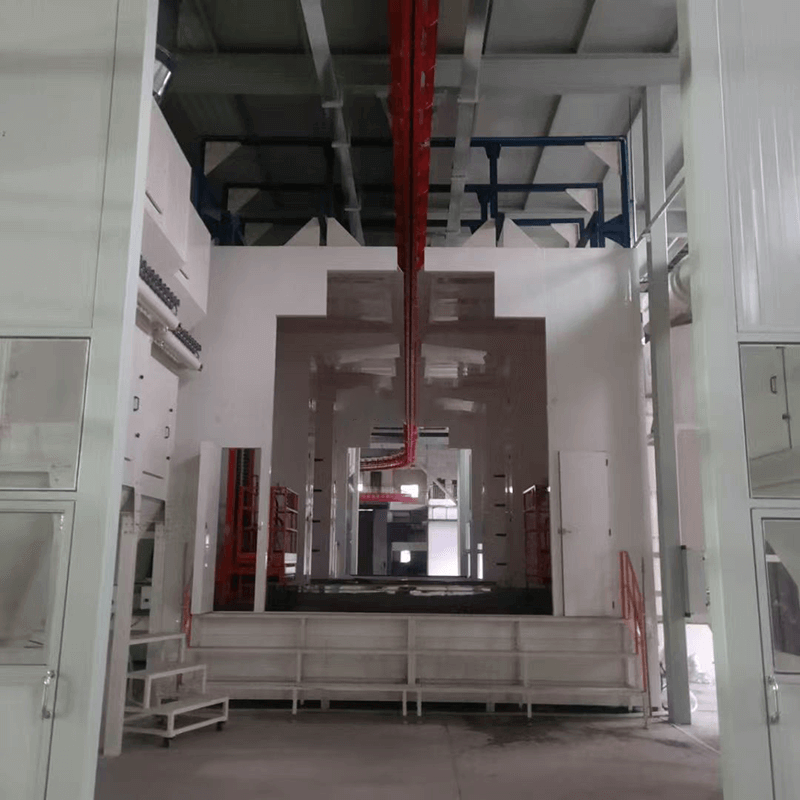
La qualité visuelle dépend fortement de cette phase opérationnelle. Les mesures de gaspillage de matériaux et la cohérence de la finition sont déterminées à l’intérieur de la zone d’application.
Les stands ont un double objectif. Ils contiennent des pulvérisations dangereuses et maintiennent des vitesses de flux d"air sûres. Une conception appropriée garantit le strict respect des normes de sécurité NFPA et OSHA. Vous devez maintenir des vitesses de face spécifiques pour empêcher la poudre de s"échapper dans l"installation.
Le choix des matériaux pour la cabine de la cabine joue un rôle majeur dans l"efficacité.
Fonctionnalité | Cabines en acier inoxydable | Cabines en polypropylène |
|---|---|---|
Réaction matérielle | Attire et retient la poudre sur les murs | Repousse efficacement la poudre |
Vitesse de changement de couleur | Plus lent, nécessite un nettoyage approfondi à la raclette | Plus rapide, permet des purges pneumatiques rapides |
Éclairage | Réfléchit bien la lumière, mais peut provoquer des éblouissements | Fournit des conditions d’éclairage lumineuses et diffuses |
Le choix de la bonne technologie électrostatique dépend fortement de la géométrie de votre pièce. La charge Corona utilise une électrode haute tension pour ioniser les particules de poudre. Cela fonctionne à merveille pour les écrans plats. Cependant, les pistolets Corona ont du mal à supporter l"effet cage de Faraday, où la poudre refuse de pénétrer dans les virages serrés. La charge Tribo repose sur la friction à l’intérieur du canon du pistolet. Il ne crée aucun champ électromagnétique, ce qui le rend idéal pour les recoins profonds et les géométries complexes.
Les gestionnaires d"installations doivent également équilibrer les stations de retouches manuelles et les réciprocateurs automatiques. Les déplaceurs de pistolets robotisés automatisés offrent une précision incroyable. Ils garantissent une formation de film parfaitement uniforme tout en réduisant les besoins de travail quotidiens.
L"évaluation de l"efficacité de la récupération a un impact direct sur votre consommation de matériaux à long terme. Les systèmes de récupération de type cartouche fonctionnent bien pour les opérations monochromes. Cependant, les systèmes de récupération par cyclone dominent les lignes multicolores modernes. Les cyclones permettent des changements de couleur rapides. Ils séparent efficacement la poudre utilisable des déchets ultrafins. Récupérer jusqu"à 95 % de votre surpulvérisation réduit considérablement les achats de matériaux consommables.
Le durcissement dicte les propriétés mécaniques finales de la poudre. Le processus de réticulation se déroule à l’intérieur de ces chambres chauffées. La chaleur transforme la poudre sèche et poussiéreuse en une coque durable et solide.
Les fours à convection au gaz représentent la norme de l’industrie. Ils gèrent parfaitement les géométries complexes. La convection repose sur une circulation constante d"air chaud ambiant autour de la pièce. Cependant, les fours à convection nécessitent un espace au sol considérable pour obtenir des temps de durcissement appropriés.
Les boosters infrarouges (IR) offrent une alternative ciblée. L"IR repose sur la technologie de visibilité directe. Il gélifie rapidement la poudre avant que la pièce n"entre dans la chambre de convection principale. Cela empêche la poudre de s"envoler. Cela réduit également l’encombrement total nécessaire du système de four.
Les ingénieurs calculent le « temps à la température » pendant la phase de conception. Vous devez dimensionner le four pour accueillir la masse de la pièce la plus lourde. Vous devez également tenir compte de la lourde chaîne de convoyeur en acier. La température de l’air ambiant ne guérit pas à elle seule la poudre. Le substrat métallique lui-même doit atteindre la température requise. L'intégration de ces unités thermiques calculées au sein de votre ligne de revêtement plus large garantit une qualité de finition uniforme sur chaque lot.
Enfin, évaluez les réalités de vos services publics locaux. Comparez la disponibilité du gaz naturel aux tarifs d’électricité industrielle. Cela aide à déterminer la méthode de chauffage la plus viable pour votre emplacement.
Le transport sert d’épine dorsale structurelle à l’ensemble du flux de travail. Cela dicte la vitesse de votre ligne. Il contrôle également votre débit de production global.
Convoyeurs à chenilles fermés : ils servent de norme pour les pièces de poids moyen. Le tube fermé protège la chaîne mobile des projections de poudre et des contaminations chimiques agressives.
Convoyeurs à poutre en I : vous en avez besoin pour les charges de fabrication lourdes et de grande capacité. Ils supportent d’énormes pièces de construction en acier et de gros équipements agricoles.
Systèmes alimentés et libres : ils offrent une gestion logique avancée. Ils permettent aux pièces de se mettre en mémoire tampon, de changer de piste ou de faire une pause à l'intérieur des zones de durcissement. Ils y parviennent sans arrêter toute la chaîne de production.
Vous devez également revoir les considérations structurelles. Les configurations au sol fonctionnent bien dans les bâtiments loués. Les configurations soutenues par le toit gardent le sol entièrement dégagé. Cependant, les systèmes montés sur le toit nécessitent une évaluation rigoureuse de la capacité de charge structurelle du toit de votre installation.
Les acheteurs professionnels ont besoin d’un cadre décisionnel strict. Vous devez séquencer vos décisions d’achat de manière logique pour éviter des équipements mal adaptés.
Établissez ces mesures de base avant de soumettre les demandes de prix des fournisseurs :
Enveloppe maximale de la pièce (longueur x largeur x hauteur) et poids total suspendu.
Débit cible mesuré en pièces par heure ou par équipe.
Superficie de l"installation disponible et hauteur de plafond maximale.
Fréquence de changement de couleur prévue par quart de travail.
Recherchez avant tout la fiabilité du fournisseur. Recherchez de véritables intégrateurs de systèmes. Ils doivent effectuer des audits rigoureux des installations avant de proposer un devis. Ils offrent des garanties de débit claires. Évitez les fournisseurs qui vendent simplement des composants de catalogue isolés sans tenir compte du système holistique.
Construire un système de revêtement en poudre fiable nécessite un alignement minutieux de plusieurs disciplines. Vous devez équilibrer les produits chimiques de prétraitement, l"application électrostatique précise, le durcissement thermique et le transport robuste. Évitez à tout prix les achats fragmentaires. Une bonne intégration entre les composants garantit le bon fonctionnement des verrouillages de sécurité. Il maintient les vitesses de ligne synchronisées et les contrôles environnementaux stricts.
Commencez votre voyage par une analyse détaillée de chaque enveloppe. Effectuer un audit approfondi des services publics de l’installation. Rassemblez vos données de capacité électrique et de gaz. Ce n"est qu"alors que vous devriez solliciter des offres auprès d"intégrateurs de systèmes réputés.
R : Les besoins en espace dépendent entièrement de la vitesse de votre ligne et de la taille des pièces. Une installation continue peut nécessiter entre 3 000 et plus de 10 000 pieds carrés. Les temps de durcissement au four déterminent une grande partie de cette empreinte. La longueur des zones de refroidissement ajoute également une distance significative. Vous devez mesurer soigneusement votre plan d’étage disponible avant de vous engager dans un aménagement.
R : Les systèmes par lots nécessitent un transfert manuel des pièces entre des cabines autonomes et des fours. Cela implique un travail manuel intense et produit des volumes de production inférieurs. Les lignes automatisées utilisent un convoyeur aérien continu reliant toutes les étapes. Ils gèrent facilement une production en grand volume. Ils réduisent également considérablement le temps de manipulation manuelle par pièce.
R : La conversion présente de dures réalités. Vous pouvez parfois réutiliser les convoyeurs existants et certaines étapes de lavage. Cependant, vous devez remplacer complètement les cabines d"applications et les systèmes de récupération. Les fours de durcissement doivent également être remplacés, car la poudre nécessite des températures de durcissement nettement plus élevées que la peinture liquide.
R : Les systèmes « Pulvérisation aux déchets » perdent 30 à 50 % de la poudre pulvérisée. La mise en œuvre d’un système de récupération par cyclone récupère les matériaux perdus. La réutilisation des surpulvérisations minimise directement les déchets. Cela réduit considérablement vos achats de matières consommables. Cela rend l"ensemble du processus de finition très efficace au cours des deux premières années d"exploitation.


