

Fermer
Choisissez votre site
Global
Médias sociaux
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-08-12 origine:Propulsé


Une capacité manuelle insuffisante est le principal catalyseur de la mise à niveau de vos opérations de finition. Vous êtes probablement confronté à des écarts inacceptables dans la qualité de finition d’un lot à l’autre. Vos coûts unitaires sont peut-être trop élevés pour rester compétitifs. La transition vers l’automatisation nécessite des dépenses d’investissement importantes. Il élimine les goulots d"étranglement opérationnels liés au travail manuel et au temps d"application. Au lieu de cela, les vitesses de prétraitement et les temps de durcissement deviennent vos nouvelles contraintes. Pourquoi est-ce important ? Le simple fait d’acheter des robots ne résoudra pas les processus fondamentalement défectueux. Vous devez savoir si votre gamme de produits justifie l’investissement. Nous fournissons ici un cadre fondé sur des preuves. Vous apprendrez à évaluer objectivement vos goulots d’étranglement actuels. Nous explorerons exactement quelles applications et quels volumes de production justifient l’intégration d’un système automatisé. Cela garantit que vous prenez des décisions de mise à l’échelle stratégiques basées sur les données.
Les lignes de revêtement automatisées offrent le retour sur investissement le plus élevé dans les industries nécessitant des séries de pièces reproductibles et en grand volume avec des tolérances d"épaisseur strictes.
L"analyse de rentabilisation repose largement sur la récupération des matériaux (récupération des excès de pulvérisation), la réduction des reprises manuelles et l"optimisation de l"allocation de la main d"œuvre plutôt que sur la seule vitesse de débit.
La fabrication métallique, la fabrication automobile, architecturale et électroménager sont les principaux bénéficiaires en raison de leurs exigences spécifiques en matière de conformité et de durabilité.
Une mise en œuvre réussie nécessite d’évaluer l’empreinte des installations, la capacité des services publics et la nécessité de capacités de changement de couleur rapide.
Les systèmes manuels ont fini par atteindre un plafond dur. Les symptômes d’un système manuel tendu sont remarquablement similaires dans les différentes usines de fabrication. Vous pourriez observer des films incohérents sur vos pièces. Un opérateur pulvérise trop épais, tandis qu’un autre pulvérise trop finement. Le gaspillage excessif de poudre devient la norme quotidienne. Une rotation élevée de la main-d"œuvre perturbe votre emploi du temps hebdomadaire. Les pièces font constamment la queue devant la cabine de pulvérisation, créant un énorme goulot d’étranglement dans l’usine. Ces problèmes témoignent d’un besoin désespéré de changement. Reconnaître ce point critique est votre premier pas vers la modernisation.
L’automatisation favorise naturellement les pièces uniformes et en grand volume. Cela fonctionne également à merveille pour les familles de pièces programmables. Les géométries personnalisées très complexes et à faible volume rencontrent souvent des difficultés dans les configurations entièrement automatisées. Lorsque vous utilisez des milliers de supports identiques, les pistolets de pulvérisation automatisés brillent. Si vous fabriquez des sculptures uniques sur mesure, la pulvérisation manuelle reste supérieure.
Matrice du volume de production et de la complexité des pièces
Volume de production | Complexité des pièces | Adéquation de l"automatisation | Stratégie principale |
|---|---|---|---|
Haut | Faible à moyen | Excellent | Réciprocateurs et bras robotisés entièrement automatisés. |
Haut | Haut | Bien | Revêtement de base automatisé suivi de retouches manuelles. |
Faible | Faible | Équitable | Systèmes par lots semi-automatisés. |
Faible | Haut | Pauvre | Cabines de pulvérisation manuelles et opérateurs qualifiés. |
La qualité et la conformité sont les moteurs de ce virage industriel. Les réciprocateurs automatisés éliminent complètement la fatigue humaine. Les pistolets robotisés appliquent une épaisseur constante heure après heure. Vous avez absolument besoin de cette précision pour réussir les tests rigoureux de l’industrie. Les tests au brouillard salin et les tests d’adhérence en quadrillage exigent une couverture parfaitement uniforme. Les pulvérisateurs humains ne peuvent tout simplement pas maintenir cette précision pendant un travail exigeant de huit heures. L"automatisation supprime la variable de l"erreur humaine de votre équation de contrôle qualité.
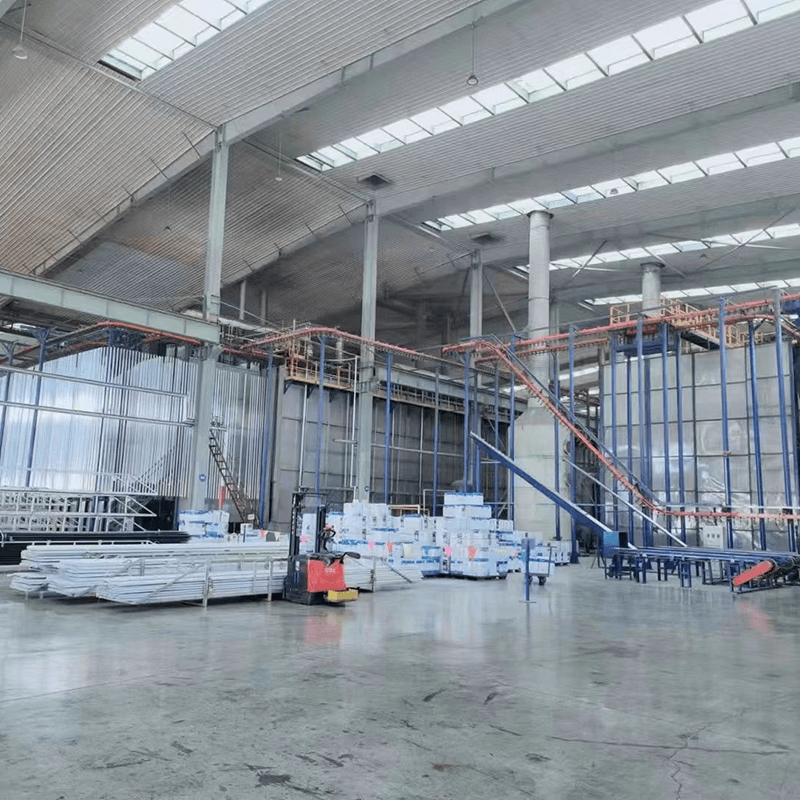
Différents secteurs manufacturiers voient des bénéfices variables liés à la mise à niveau vers une ligne de revêtement en poudre automatisée . Examinons les principaux bénéficiaires et leurs critères d'évaluation spécifiques.
Les pièces automobiles nécessitent une résistance extrême à la corrosion. La stabilité aux UV est non négociable pour les composants extérieurs. Les composants sous le capot nécessitent une résistance chimique incroyablement élevée pour résister aux fluides et à la chaleur. Les équipementiers établissent des normes de qualité remarquablement strictes pour leurs fournisseurs. Vous ne pouvez pas vous permettre un seul échec de lot.
La précision robotique garantit une application parfaitement uniforme. Le châssis, les roues et les composants de suspension présentent des géométries très complexes. Des bras automatisés parcourent ces formes sans effort. Ils adhèrent strictement aux normes des fournisseurs OEM. Cela élimine les réclamations coûteuses au titre de la garantie sur toute la ligne. L"automatisation garantit que vos pièces résistent aux conditions routières difficiles pendant des années.
Les fabricants traitent constamment des volumes très variés et de volume moyen à élevé. Ils ont besoin de délais de livraison prévisibles pour satisfaire des clients diversifiés. Un contrôle strict des marges les maintient compétitifs sur un marché encombré. La rapidité et la flexibilité définissent ici le succès.
Un système automatisé moderne propose des cabines de changement de couleur rapide. Les fabricants peuvent changer de travail en quelques minutes plutôt qu"en quelques heures. Les changements manuels drainent historiquement la productivité de l’usine. La technologie de changement de couleur rapide maintient un flux opérationnel continu. Cela permet aux sous-traitants de soumissionner en toute confiance pour des travaux plus diversifiés.
Les biens de consommation exigent des finitions esthétiques impeccables de classe A. Les acheteurs modernes s’attendent à une résistance élevée aux rayures. Les fabricants d’appareils électroménagers opèrent à des échelles de production massives. Un seul défaut esthétique ruine l’attrait du produit en salle d’exposition.
L"application électrostatique automatisée garantit une couverture constante des bords. Il offre des finitions incroyablement lisses sur les panneaux des grands appareils électroménagers. Cela minimise les rejets esthétiques coûteux. Les retouches s"effondrent lorsque les robots programmés effectuent les tâches de pulvérisation répétitives. Les fabricants économisent quotidiennement des milliers de dollars sur la poudre récupérée et réduisent les taux de rebut.
Les cabinets d"architectes traitent des extrusions extrêmement longues et lourdes. Pensez aux lourds cadres de fenêtres en aluminium et aux clôtures de sécurité industrielles. Ces matériaux nécessitent une résistance aux intempéries conforme à l’AAMA pour survivre des décennies à l’extérieur.
Les systèmes automatisés alimentés par convoyeur traitent en continu les composants surdimensionnés. Les pièces se déplacent en toute sécurité tout au long des étapes de prétraitement, de pulvérisation et de durcissement. L’automatisation élimine entièrement les dommages liés à la manipulation manuelle. Les pièces lourdes restent en sécurité sur la ligne du début à la fin. Ce flux continu empêche les rayures et les bosses avant même que la peinture ne durcisse.
Évaluer un investissement, c’est regarder au-delà de la simple vitesse de ligne. Vous devez comprendre l’impact de la technologie avancée sur vos coûts d’exploitation quotidiens.
Les systèmes automatisés utilisent une électrostatique avancée pour maximiser l’efficacité du transfert. Ils s"appuient sur des systèmes de récupération robustes comme des cyclones ou des cartouches avancées. Ces mécanismes captent et réutilisent jusqu"à 95 % de votre surpulvérisation. La récupération des surpulvérisations réduit considérablement les coûts quotidiens de poudre. Votre utilisation des matériaux monte en flèche immédiatement. La pulvérisation manuelle gaspille souvent jusqu"à la moitié de la poudre vierge. Récupérer ce matériau représente une victoire financière considérable.
L’automatisation élimine rarement complètement le service de revêtement. Au lieu de cela, cela change la façon dont vous déployez votre équipe. Les pulvérisateurs manuels jouent un rôle précieux en matière de contrôle de qualité. Ils gèrent la programmation système sophistiquée. La gestion des produits chimiques de prétraitement nécessite une surveillance minutieuse. Vous améliorez les compétences de votre main-d'œuvre existante plutôt que de la licencier. Votre moderne ligne de revêtement devient plus sûre, plus propre et considérablement plus productive.
Nous établissons un cadre de retour sur investissement de base en comparant des mesures spécifiques. Examinez attentivement votre coût par pièce actuel. Incluez le travail manuel, le gaspillage de poudre et votre taux de reprise spécifique. Comparez cela directement avec le coût par pièce automatisé projeté. Tenez compte de l’entretien de routine des robots. Inclure la consommation d’énergie estimée pour les fours plus grands. Vous constaterez généralement une période de récupération entièrement déterminée par les économies de matériaux et les taux de reprise réduits. La rapidité n’est qu’un avantage financier secondaire.
L’achat de l’équipement ne représente que la moitié de la bataille. Son intégration dans votre usine existante nécessite une planification minutieuse et des attentes réalistes.
Un système continu nécessite un espace physique important. Les laveuses en ligne consomment énormément de superficie. Les fours de séchage occupent un espace considérable. Les cabines d"application nécessitent un espace suffisant pour les bras robotiques. Les fours de durcissement prolongés exigent des aménagements au sol incroyablement longs. Vous devez évaluer l’empreinte de votre installation dès le début. Parfois, il est nécessaire de renforcer le toit de l’usine pour supporter de lourds convoyeurs aériens.
La pulvérisation automatisée ne fonctionne que si le prétraitement est également automatisé. Le nettoyage et la phosphatation doivent être adaptés à la vitesse de la ligne. Un mauvais prétraitement garantit une défaillance catastrophique du revêtement. La précision de l’application ne peut pas sauver une pièce sale. Les étapes au zirconium et au phosphate de fer nécessitent une surveillance chimique constante.
Meilleures pratiques pour les opérations de prétraitement
Automatisez tous les dosages de produits chimiques pour éviter les baisses de concentration.
Surveillez quotidiennement les étapes de lavage pour connaître les niveaux de température et de pH corrects.
Maintenez une pression appropriée sur la buse de pulvérisation pour assurer un nettoyage mécanique.
Mettez en œuvre des rinçages à l’eau par osmose inverse (OI) pour éviter les taches.
Nettoyez les tamis de filtration entre chaque quart de travail.
Passer des pistolets manuels aux réciprocateurs contrôlés par PLC entraîne une courbe d"apprentissage abrupte. Votre équipe a besoin d’une formation technique approfondie. La culture de maintenance doit passer d’une réparation réactive à une prévention proactive.
Erreurs courantes lors de l"intégration
Les peintres manuels s"attendent à ce qu"ils comprennent instantanément les interfaces complexes à écran tactile des API.
Ignorer la maintenance préventive de routine sur les bras robotiques délicats.
Ignorer la qualité de l’air ambiant et l’humidité à l’intérieur de la cabine de pulvérisation principale.
Ne pas nettoyer soigneusement les tuyaux de distribution de poudre lors des changements de couleur.
Faire fonctionner la ligne de convoyeur plus rapidement que ce que le four de durcissement peut gérer.
L’automatisation apporte de nouvelles règles de sécurité rigoureuses. Vous devez strictement respecter les normes NFPA pour la manipulation automatisée des poudres. Les réglementations OSHA imposent des exigences de mise à la terre spécifiques pour éviter les arcs statiques. Les systèmes d’extinction automatique d’incendie sont absolument obligatoires dans les cabines fermées. La conformité protège votre installation contre les explosions de poussières catastrophiques. Il assure également la sécurité totale de vos opérateurs.
Ne précipitez pas le processus de sélection des fournisseurs. Rassemblez des données internes avant de passer un seul appel téléphonique.
Les décideurs doivent auditer minutieusement leurs données de ligne actuelles. Identifiez d’abord votre enveloppe maximale de pièces. Déterminez la vitesse de ligne requise en pieds par minute (FPM). Calculez avec précision vos changements de couleur moyens par quart de travail. Sachez exactement combien de kilos de poudre vous vaporisez quotidiennement. Ces données concrètes constituent votre référence. Sans cela, les fournisseurs ne peuvent pas concevoir un système précis pour vous.
Présélectionnez très soigneusement les intégrateurs. Recherchez des fournisseurs proposant des tests de validation de principe dans leurs propres environnements de laboratoire. Envoyez-leur vos pièces les plus difficiles à revêtir. Choisissez des intégrateurs qui conçoivent des systèmes strictement modulaires. Les configurations modulaires permettent une future expansion progressive de la capacité. N"achetez pas un système rigide que vous ne pourrez pas faire évoluer ultérieurement. Demandez des références à des installations similaires à la vôtre.
Un système automatisé n’est jamais une solution universelle aux mauvaises pratiques de finition. Il s’agit d’un outil puissant et stratégique de mise à l’échelle. Il convient parfaitement aux environnements de fabrication à volume élevé et dont la qualité est critique. Assurez-vous que votre prétraitement est robuste avant la pulvérisation. Formez correctement vos opérateurs sur le nouveau logiciel. Maximisez la valorisation de vos matériaux pour augmenter votre retour sur investissement. Nous encourageons tous les gestionnaires d’installations à lancer immédiatement un audit détaillé du débit. Complétez cette étape essentielle avant de demander un devis à un intégrateur. Une approche basée sur les données garantit une intégration réussie.
R : Concentrez-vous sur les heures de production, l"utilisation de peinture et les taux de rebut plutôt que sur un nombre d"unités arbitraire. Si vous utilisez des cabines manuelles plus de 40 heures par semaine, gaspillez plus de 30 % de votre poudre et subissez des coûts de reprise élevés, l"automatisation est justifiable quel que soit le nombre exact d"unités.
R : Oui. Les cabines modernes de changement de couleur rapide utilisent des systèmes d"auto-nettoyage automatisés et des centres de gestion des couleurs dédiés. Ils comportent des parois en plastique faciles à nettoyer. Cette technologie réduit considérablement les temps de changement, passant de quelques heures à moins de 10 à 15 minutes.
R : Non. Les pièces complexes nécessitent encore souvent des opérateurs manuels. Ils effectuent les « renforcements » ou les retouches nécessaires dans les zones difficiles de la cage de Faraday. Ils le font généralement immédiatement avant ou après que les pistolets automatisés aient appliqué la couche principale.
R : Cela s’étend généralement sur plusieurs mois. L"ingénierie et la fabrication prennent de 12 à 16 semaines. L"installation physique nécessite 3 à 6 semaines selon l"état de préparation de l"usine. La mise en service finale et la formation des opérateurs ajoutent 2 semaines supplémentaires.


