

Fermer
Choisissez votre site
Global
Médias sociaux
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-07-18 origine:Propulsé


La transition vers un procédé de revêtement électrophorétique représente une dépense d’investissement hautement stratégique. Les fabricants poursuivent cette mise à niveau motivés par le besoin critique d’une résistance supérieure à la corrosion et d’une homogénéité des volumes élevés. Les méthodes de finition traditionnelles ne suffisent souvent pas à étendre les opérations. Bien que le revêtement électronique constitue la référence en matière de géométries complexes, l’adoption de cette technologie nécessite une validation rigoureuse. Vous devez évaluer le volume de production, l’empreinte des installations et les exigences strictes de conformité spécifiques à l’industrie avant de prendre une décision.
Cet article détaille exactement quels secteurs dépendent aujourd’hui fortement de cette technologie. Nous évaluerons l’analyse de rentabilisation de base en vue de son adoption et mettrons en évidence les réalités de mise en œuvre auxquelles sont confrontés les directeurs d’usine. Les ingénieurs en achats apprendront également des stratégies concrètes pour trouver le bon système. Poursuivez votre lecture pour déterminer si la mise à niveau de vos opérations de finition s"aligne parfaitement avec les exigences de production de votre usine.
Les secteurs de l'automobile et de la machinerie lourde restent les principaux utilisateurs de la gamme d'électrophorèse automobile , motivés par des exigences strictes en matière d'essais au brouillard salin et des géométries de pièces complexes.
Justifier une ligne de revêtement électrophorétique nécessite d'évaluer des critères de réussite spécifiques : volumes de production minimum, densité des pièces et nécessité d'une épaisseur de film uniforme dans les zones en retrait.
L'intégration d'une nouvelle ligne de revêtement implique des considérations importantes en matière d'installation, notamment le traitement des eaux usées (systèmes RO), l'encombrement du four de durcissement et la conception de rayonnages automatisés.
Le choix entre le revêtement électronique et le revêtement en poudre dépend fortement de la préparation à l"automatisation, des obligations de conformité environnementale et des paramètres économiques de base de l"unité.
Les directeurs d"usine se heurtent souvent aux limites des systèmes de pulvérisation de liquide traditionnels. Les applications par pulvérisation entraînent souvent une couverture de surface inégale et des épaisseurs incohérentes. Les pertes élevées en cas de surpulvérisation érodent considérablement les marges bénéficiaires au fil du temps. De plus, les pièces complexes déclenchent inévitablement l’effet cage de Faraday. Ce phénomène électromagnétique empêche les particules de peinture projetées de pénétrer dans les coins internes et les recoins profonds. En fin de compte, ces cavités non peintes deviennent des points de départ vulnérables à une rouille agressive.
Pour justifier une mise à niveau technologique, vous devez évaluer des critères de réussite précis. L’efficacité des transferts constitue le principal moteur. Un processus électrophorétique permet d"atteindre un taux d"utilisation étonnant de 95 % de la chimie de la peinture. Les systèmes d"ultrafiltration en boucle fermée récupèrent en continu l"excès de peinture provenant des étapes de rinçage. Ils recyclent ce matériau précieux dans le réservoir de trempage principal. Vous réduisez considérablement les déchets chimiques et réduisez simultanément les frais d’élimination environnementaux.
La complexité géométrique présente un autre facteur décisif pour l"adoption. Les procédés par immersion permettent de revêtir les cavités internes et les zones en retrait avec une uniformité absolue. Les particules de peinture migrent uniformément vers la surface métallique sous l’effet d’un courant électrique. Une fois que le film déposé atteint une épaisseur spécifique, il isole naturellement la pièce. Le courant électrique se déplace ensuite vers les zones non recouvertes. Ce comportement auto-limité garantit une intégrité structurelle constante sur des milliers d"unités identiques.
Enfin, vous devez mettre en balance les coûts unitaires et les dépenses en capital. Les coûts d’équipement initiaux pour les cuves de trempage, les redresseurs et les fours semblent élevés. Cependant, l’économie opérationnelle change radicalement à grande échelle. Les coûts chimiques par pièce diminuent grâce à la récupération par ultrafiltration. Les coûts de main d’œuvre diminuent car vous automatisez entièrement le processus de trempage. Les usines produisant quotidiennement des milliers de composants récupèrent leur investissement initial remarquablement rapidement.
L’industrie automobile s’appuie fortement sur cette technologie pour garantir la sécurité des passagers et la longévité des véhicules. Les fabricants traitent les composants de soubassement, les châssis, les berceaux moteur et les carrosseries complètes des véhicules via des systèmes automatisés massifs. Une ligne d'électrophorèse automobile sert de couche d'apprêt de base avant que les bras robotisés n'appliquent des couches de finition décoratives. Cet apprêt déposé électriquement garantit que les véhicules passent facilement des tests rigoureux de vieillissement au brouillard salin. Les constructeurs automobiles offrent en toute confiance des garanties anticorrosion de 10 ans ou plus, car cet apprêt protège complètement les structures internes cachées du châssis.
Les fabricants de tracteurs, d’excavatrices et d’accessoires industriels sont confrontés à des environnements d’exploitation difficiles. Ces machines subissent des intempéries extrêmes, une exposition à des produits chimiques et des abus physiques constants. Les ingénieurs se concentrent fortement sur l’évaluation de la durabilité des revêtements pour ces applications. Les revêtements époxydiques époxy haute durabilité fournissent la résistance fondamentale nécessaire. La résine époxy cuite résiste aux chocs violents et empêche les éclats de roche d"exposer l"acier nu. Les outils agricoles exposés aux engrais acides dépendent de cette barrière chimique dense pour empêcher une dégradation structurelle rapide.
Le secteur de l’électroménager nécessite à la fois une protection contre la corrosion et une esthétique visuelle irréprochable. Les installations traitent régulièrement les boîtiers de compresseurs de climatisation, les tambours de machines à laver et les échangeurs de chaleur extérieurs. L"évaluation dans ce secteur met l"accent sur la douceur esthétique et la couverture complète des bords. Les composants des machines à laver se trouvent constamment dans des environnements très humides et riches en détergents. Le processus électrophorétique garantit qu’aucun bord métallique tranchant ne reste exposé avant l’assemblage final. La finition lisse qui en résulte permet également aux fabricants d"appareils électroménagers d"appliquer des couches de finition décoratives plus fines, ce qui permet d"économiser des coûts de matériaux importants.
La fabrication de précision exige des tolérances serrées que les systèmes de peinture traditionnels ruinent facilement. Les entreprises produisant des racks de serveurs, des appareillages de commutation, des fixations structurelles et du matériel architectural utilisent largement le revêtement électronique. Ici, la dimension critique de l’évaluation implique le maintien d’une épaisseur de film mince et hautement contrôlée. Les finitions E-coat mesurent généralement entre 15 et 30 microns. Cette couche microfine n"interfère pas avec les tolérances mécaniques serrées. Vous pouvez enduire avec succès des boulons et des écrous filetés sans provoquer de grippage lors de l"assemblage ni nécessiter d"opérations de filetage secondaires.
Le tableau ci-dessous résume les demandes spécifiques qui motivent l’adoption dans ces secteurs manufacturiers distincts.
Secteur industriel | Exemples de composants principaux | Facteurs clés de performance |
|---|---|---|
Automobile et niveau 1 | Châssis, carrosseries de véhicules, berceaux de moteur | Résistance maximale au brouillard salin et protection de la cavité interne. |
Machinerie lourde | Bras d"excavatrice, châssis de tracteur | Résistance aux chocs et tolérance aux produits chimiques agricoles. |
Appareils électroménagers et CVC | Compresseurs, tambours de lavage, échangeurs de chaleur | Douceur esthétique et couverture homogène des bords. |
Quincaillerie et électricité | Fixations, racks de serveurs, appareillages de commutation | Épaisseur de film mince pour préserver des tolérances mécaniques serrées. |
Les directeurs d"usine débattent souvent entre l"installation d"un système d"immersion humide et une application de poudre sèche. Vous devez éviter de qualifier une méthode d’objectivement meilleure que l’autre. Au lieu de cela, mappez soigneusement chaque solution à vos scénarios opérationnels spécifiques. Les deux technologies offrent une durabilité exceptionnelle, mais elles conviennent à des environnements de production totalement différents.
Vous devez choisir une ligne de revêtement électrophorétique lorsque vous gérez des séries de production à grand volume. Si vos pièces présentent des géométries complexes nécessitant une couverture interne complète, l’immersion est inégalée. Les usines exigeant une uniformité absolue de l’épaisseur et des processus de trempage hautement automatisés en bénéficient énormément. La nature auto-isolante de la chimie humide garantit que vous n’appliquez jamais accidentellement trop de peinture sur des surfaces planes extérieures tout en essayant d’atteindre les coins internes.
À l’inverse, vous devez choisir un système à poudre pour les tirages à faible volume. Les installations nécessitant des changements de couleur fréquents préfèrent de loin les cabines à poudre, car le nettoyage des pistolets à poudre ne prend que quelques minutes. Les applications en poudre permettent d"obtenir facilement des épaisseurs épaisses nécessaires à une protection UV extrême sur les meubles d"extérieur. De plus, si votre installation ne dispose pas de permis de traitement chimique liquide, la poudre sèche présente moins d’obstacles réglementaires concernant les eaux usées.
De nombreuses usines de fabrication de premier plan mettent en œuvre une approche hybride. Ils déploient un apprêt e-coat suivi immédiatement d"une couche de finition en poudre. Cette combinaison permet d"obtenir une durabilité maximale. Le primaire par immersion scelle parfaitement le métal contre la rouille. La couche de finition en poudre offre une résistance aux UV et des couleurs personnalisées éclatantes. Cette stratégie à deux niveaux domine les marchés des poids lourds et des équipements extérieurs haut de gamme.
Facteur d"évaluation | Immersion électrophorétique | Application de poudre sèche |
|---|---|---|
Volume de production | Extrêmement élevé (continu) | Faible à moyen (lot flexible) |
Vitesse de changement de couleur | Très lent/très inefficace | Rapide / Très efficace |
Couverture interne | Excellent (recouvre toutes les zones mouillées) | Médiocre (sous réserve de la cage de Faraday) |
Épaisseur du film | Fin et uniforme (15-30 microns) | Épais et variable (50-150 microns) |
La modernisation de votre usine implique des points de friction indéniables. Reconnaître ces obstacles prépare votre équipe à un déploiement réussi. Vous ne pouvez pas simplement déposer cet équipement dans une usine vide sans une planification préalable approfondie.
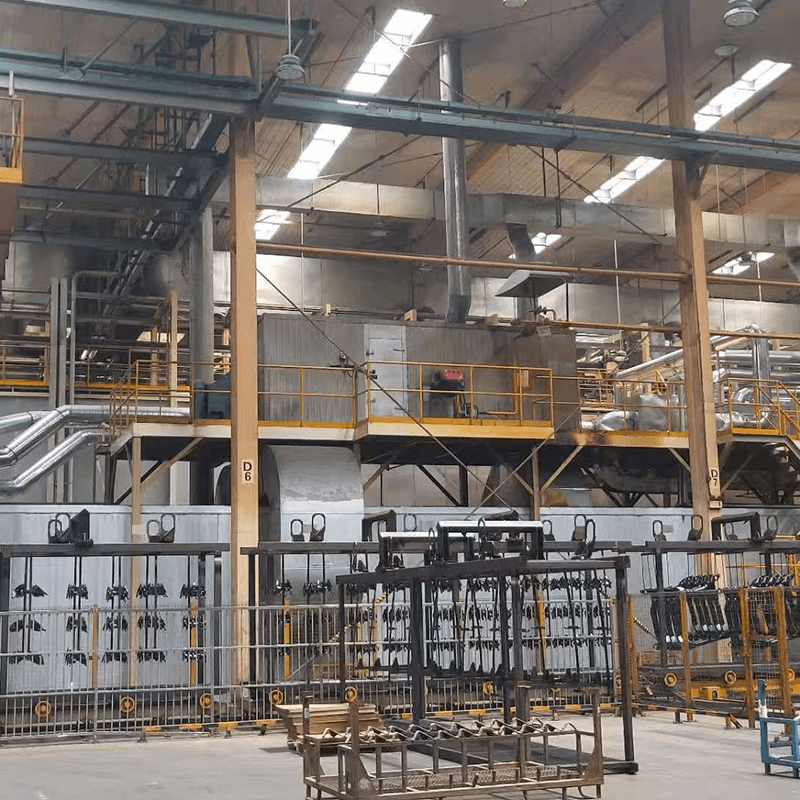
Tout d’abord, évaluez rigoureusement l’empreinte de votre installation. Ces systèmes nécessitent un espace linéaire massif. Une installation appropriée comprend des tunnels de prétraitement chimique en plusieurs étapes, d"immenses cuves de trempage, de vastes zones de drainage et de longs fours de durcissement. Les pièces doivent passer par le dégraissage, le rinçage à l’eau, le conditionnement au phosphate et le bain de peinture principal. Chaque étape nécessite une allocation d’empreinte dédiée. Les fours de durcissement doivent également être suffisamment longs pour amener les pièces en acier denses jusqu"à 350°F pendant vingt minutes en continu.
Les exigences environnementales et de conformité constituent le prochain obstacle majeur. Le processus repose en grande partie sur de l’eau ultra pure. Vous devez installer des systèmes d’eau industriels à osmose inverse (OI) pour éviter la contamination du bain. L"eau municipale contient des minéraux qui perturbent le processus de dépôt électrique. De plus, vous avez besoin d’une infrastructure robuste de traitement des eaux usées. Les agences locales de protection de l"environnement imposent des autorisations strictes pour l"évacuation des eaux de rinçage. Même si les produits chimiques modernes utilisent des formulations à faible teneur en COV, vous gérez toujours les métaux lourds dès les étapes de prétraitement.
L"outillage et les rayonnages nécessitent une ingénierie précise. Vous ne pouvez pas accrocher des pièces à l’aide de crochets métalliques standards. Les ingénieurs doivent concevoir des racks personnalisés garantissant un excellent contact électrique. Les racks doivent présenter les pièces selon des angles précis pour éviter la formation de poches d"air dans les cavités lors de l"immersion. De plus, l"angle doit faciliter un drainage rapide des fluides. L’accumulation de fluides entraînés gaspille des produits chimiques de peinture coûteux et provoque un durcissement inégal dans le four.
Meilleures pratiques de mise en œuvre :
Impliquez dès le début vos fournisseurs de services publics locaux pour vérifier la capacité du réseau électrique disponible pour les redresseurs.
Concevez votre convoyeur aérien pour gérer une augmentation future de capacité de 20 %.
Mettez en œuvre des systèmes de dosage automatisés pour maintenir la chimie du bain parfaitement équilibrée.
Erreurs courantes à éviter :
Sous-estimer le renforcement structurel du plancher requis pour contenir des milliers de gallons de liquide.
Ne pas tester numériquement les angles de drainage des pièces avant de fabriquer des supports en titane coûteux.
Ignorer les contrôles de température ambiante requis autour du bain de peinture principal.
La sélection des bonnes machines nécessite une approche méthodique. Vous avez besoin d’un équipement adapté exactement à vos attentes en matière de débit. Un système mal dimensionné engorge toute votre usine ou gaspille d’énormes quantités d’énergie de base.
Commencez par une évaluation complète des besoins. Définissez méticuleusement votre volume de production actuel et projeté en pièces par heure. Votre intégrateur de systèmes a besoin de ces chiffres exacts pour dimensionner correctement le redresseur électrique. La surface totale immergée à un moment donné dicte l"ampérage requis. Les dimensions du réservoir doivent accueillir confortablement votre plus grand composant tout en permettant un dégagement suffisant pour les pompes d"agitation de fluide.
Ensuite, déterminez votre niveau d’automatisation idéal. Ceci définit l'architecture physique de votre nouvelle ligne de revêtement . Vous choisissez généralement entre des palans programmables et des convoyeurs monorail continus. Les palans programmables fonctionnent bien pour le traitement par lots et les temps de séjour flexibles. Ils abaissent les racks verticalement dans les réservoirs. Les monorails continus conviennent à la production de gros volumes et à paramètres fixes. Les pièces voyagent constamment sur une piste descendante dans le bain et ressortent de l'autre côté.
Enfin, effectuez des évaluations rigoureuses des fournisseurs. N’achetez jamais un système basé uniquement sur un dessin schématique.
Exigez des tests pilotes. Demandez au fournisseur de revêtir un lot de vos pièces les plus complexes dans son laboratoire.
Vérifiez l’expérience spécifique du fournisseur. Un intégrateur compétent dans les petites fixations peut avoir du mal à concevoir un système pour des châssis de tracteurs massifs.
Auditez le support après-vente local. Assurez-vous qu’ils stockent les pièces de rechange critiques, telles que les membranes d’ultrafiltration et les modules redresseurs, au niveau national.
Passez en revue leur interface logicielle. Le panneau de commande doit offrir des diagnostics intuitifs aux opérateurs de l"usine.
Une configuration de revêtement électrophorétique n’est pas une solution universelle à tous les défis de fabrication. Il s’agit d’une solution hautement spécifique et à haut retour sur investissement, conçue pour des environnements distincts. Les industries nécessitant une résistance à la corrosion sans compromis, un contrôle absolu de l’épaisseur et un volume automatisé en dépendent quotidiennement. Lorsqu"elle est correctement adaptée aux exigences de production, la technologie élimine pratiquement l"erreur humaine du processus de finition.
Votre prochaine étape consiste à collecter des données exploitables depuis votre propre étage. Vérifiez vos taux de rejet de revêtement actuels et calculez le travail consacré aux retouches manuelles. Identifiez vos composants les plus complexes et sujets à la rouille. Consultez un intégrateur de systèmes expérimenté pour effectuer une analyse complète des coûts du cycle de vie de ces pièces spécifiques. Comprendre ces chiffres déterminera clairement si la transition vers un processus d"immersion augmentera la rentabilité de votre usine.
R : Le retour sur investissement nécessite généralement une production à haut débit, souvent des milliers de pièces par équipe. Vous devez compenser les coûts constants d’énergie et de maintenance. Maintenir le bain de peinture continuellement agité, filtré et contrôlé en température 24h/24 et 7j/7 consomme une énergie importante, quelle que soit la vitesse de production. Un volume élevé répartit efficacement ces dépenses opérationnelles fixes sur de nombreuses unités.
R : Bien que techniquement possible, les changements de couleur dans une seule cuve de trempage restent extrêmement inefficaces. Vous devez vider, rincer soigneusement et remplir d’énormes réservoirs. Ce processus est très coûteux et entraîne des arrêts de production massifs. Par conséquent, les fabricants l’utilisent presque exclusivement pour des applications monochromes. Les finitions d"apprêt noires ou grises dominent l"industrie.
R : Un système à immersion consomme de l"énergie électrique continue pour les pompes de circulation, les refroidisseurs et les redresseurs à courant continu. Cependant, vous compensez largement cette charge électrique ailleurs. Le processus nécessite un appoint d’air évacué et un conditionnement CVC nettement inférieurs à ceux des cabines de pulvérisation à grand volume. L’efficacité énergétique globale des installations s’améliore considérablement à grande échelle.


