

Fermer
Choisissez votre site
Global
Médias sociaux
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-07-31 origine:Propulsé


La transition vers un système de finition de surface industrielle amélioré nécessite un investissement en capital important. Les installations prennent cette décision cruciale pour obtenir des temps de durcissement nettement plus rapides. Ils ont également désespérément besoin d’un débit plus élevé et d’une surface au sol radicalement réduite. Les demandes de production poussent continuellement à des calendriers de production plus rapides. Le séchage thermique traditionnel nécessite de longs tampons de refroidissement et des empreintes physiques étendues. Ces configurations héritées gaspillent de précieux biens immobiliers de fabrication. À l’inverse, les systèmes ultraviolets modernes durcissent presque instantanément les couches chimiques appliquées.
Toutefois, pour obtenir une finition homogène, il faut une synchronisation précise de la machine. Vous devez aligner parfaitement les modules de préparation, d’application et de durcissement sur l’ensemble du cycle. Ce guide complet décrit les composants architecturaux d’un système de finition complet. Vous découvrirez des modèles d"intégration spécifiques à l"industrie adaptés à divers substrats industriels. Nous détaillons également les critères objectifs pour évaluer minutieusement les fournisseurs d’équipements. En suivant ces étapes, vous pouvez sélectionner en toute confiance les machines correspondant exactement à vos besoins de production.
Architecture modulaire : Une ligne de vernissage UV fonctionnelle n'est pas seulement une lampe à polymériser ; cela nécessite des stations synchronisées de dépoussiérage, d’application (au rouleau ou par pulvérisation) et de nivellement.
Débit par rapport à la qualité : la vitesse de ligne doit être mathématiquement adaptée à la réactivité du photoinitiateur et à l'intensité de la lampe pour éviter un sous-durcissement ou une déformation du substrat.
Choix d'intégration : le choix entre l'intégration en ligne et le traitement par lots hors ligne détermine l'encombrement et le niveau d'automatisation requis.
Diligence raisonnable des fournisseurs : la présélection doit donner la priorité aux fabricants qui proposent des tests de base avec vos substrats spécifiques et vos revêtements exclusifs.
Les fabricants sont souvent confrontés à de graves goulets d’étranglement pendant la phase de séchage. Les lignes thermiques traditionnelles à base de solvant ou d’eau mettent des heures à sécher complètement. Les pièces doivent traverser de longs fours à convection. Ensuite, ils sont placés sur de vastes grilles de refroidissement avant d"être manipulés. Ce délai d’attente perturbe les flux de fabrication continus. Les produits chimiques ultraviolets résolvent entièrement ce problème. Ils reposent sur des réactions photochimiques rapides plutôt que sur l’évaporation de la chaleur. Le fluide se réticule presque instantanément lors de l’exposition à une lumière de haute intensité. Votre équipe peut immédiatement empiler, emballer ou usiner les pièces finies. Cela élimine les stocks massifs de travaux en cours qui traînent dans l’usine.
L"espace est un atout précieux dans toute installation de fabrication. Les étuves de séchage thermique s"étendent facilement sur des dizaines de mètres. Ils monopolisent des biens immobiliers précieux à l’intérieur de votre usine. La mise à niveau de votre équipement récupère immédiatement cet espace perdu. Une station de durcissement moderne occupe une fraction de cette empreinte. Vous pouvez condenser un tunnel de séchage de cent pieds en un module compact de dix pieds. Vous pouvez réutiliser cet espace au sol récupéré pour des chaînes de montage supplémentaires. Cela permet également d’augmenter la capacité de stockage des matières premières.
Investir dans des équipements ultraviolets nécessite une dépense d’investissement initiale plus élevée. Les produits chimiques photoréactifs spécialisés coûtent également plus cher au gallon que les peintures traditionnelles. Cependant, vous compensez rapidement ces dépenses initiales grâce à l’efficacité opérationnelle. Ces systèmes modernes réduisent considérablement la consommation d’énergie quotidienne. Vous éliminez les énormes factures de gaz ou d’électricité nécessaires pour chauffer les fours à convection. De plus, les formulations ultraviolettes ne contiennent pratiquement aucun composé organique volatil. Cela réduit considérablement vos coûts de conformité environnementale et vos dépenses de filtration des gaz d’échappement. Enfin, le durcissement instantané minimise les taux de rejet. La peinture humide attire facilement la poussière en suspension dans l’air. Des temps d"humidité plus courts signifient moins de contamination des surfaces et moins de pièces mises au rebut.
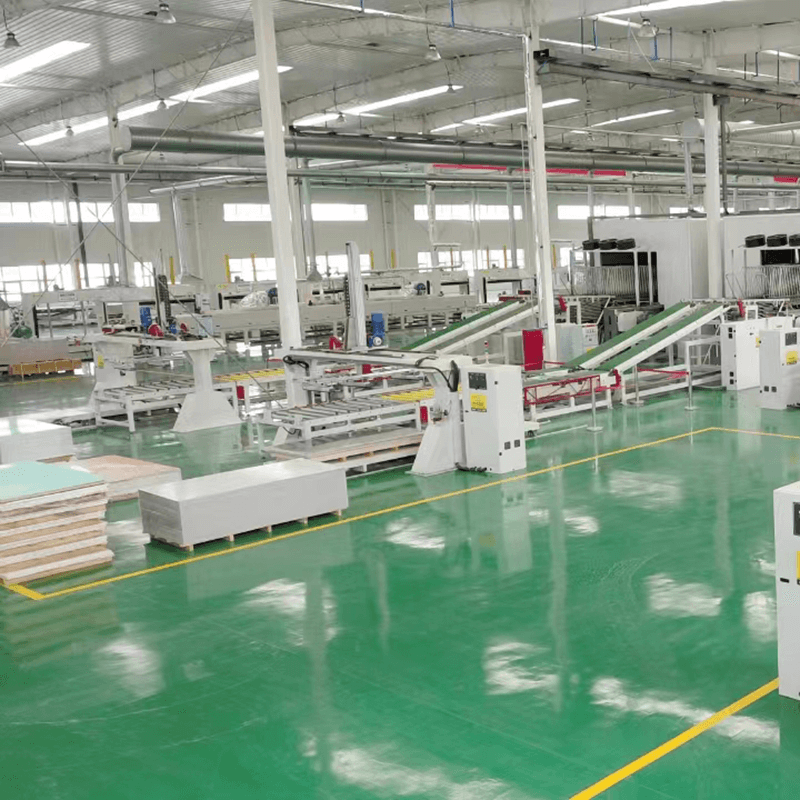
La mise en œuvre d’une complète de vernissage UV ligne implique plusieurs modules distincts. Chaque section doit communiquer parfaitement pour produire une finition de haute qualité.
La préparation de la surface reste absolument non négociable pour une bonne adhésion chimique. Si de la poussière reste sur le substrat, le fluide appliqué ne parviendra pas à adhérer. Cela provoque un délaminage et des défauts visuels inacceptables. Les installations doivent évaluer différents mécanismes de nettoyage en fonction des profils statiques du substrat. Les rouleaux-brosses balayent physiquement les gros débris de la surface du matériau. Les lames d"air ionisées brisent la charge statique retenant les fines particules de poussière. Les systèmes de vide à haute vitesse extraient ensuite les particules en suspension hors de la zone de production. Vous devez séquencer ces outils correctement avant d"appliquer des produits chimiques.
La sélection du bon applicateur dépend entièrement de la géométrie de votre produit. Les normes de l"industrie reconnaissent deux techniques d"application principales.
Tableau de comparaison des méthodes d"application
Méthode de candidature | Substrats idéaux | Efficacité du transfert | Exigences clés en matière d"équipement |
|---|---|---|---|
Application au rouleau | Panneaux plats, revêtements de sol, verre, portes plates | Jusqu"à 95 % (faible gaspillage) | Racles de précision, rouleaux applicateurs en caoutchouc |
Application par pulvérisation | Pièces 3D, portes d"armoires profilées, plastiques automobiles | 40 % - 60 % (déchets modérés) | Bras alternatifs, têtes robotiques, récupération des excès de pulvérisation |
Les configurations à rouleaux fonctionnent mieux pour les panneaux parfaitement plats comme les parquets en bois dur. Ils offrent une efficacité de transfert incroyablement élevée. Ils ne produisent quasiment aucun déchet chimique. À l’inverse, les configurations de pulvérisation traitent facilement des pièces tridimensionnelles complexes. Vous devez utiliser des méthodes de pulvérisation pour les portes d"armoires profilées ou les plastiques automobiles. Cependant, la pulvérisation nécessite des systèmes avancés de récupération des excès de pulvérisation pour minimiser les pertes chimiques coûteuses.
Une idée fausse courante suppose que les produits chimiques ultraviolets ne nécessitent aucun temps de nivellement. C"est entièrement faux. Après application, le fluide visqueux a besoin de temps pour s"écouler uniformément. Sans zone de nivellement, vous verrez des marques de rouleau visibles ou des marbrures de pulvérisation. Les opérateurs calculent la longueur de tunnel requise en fonction de la vitesse de production et de la viscosité chimique. De nombreux systèmes utilisent une douce chaleur infrarouge à l’intérieur du tunnel de nivellement. La chaleur fait baisser temporairement la viscosité du fluide. Cela permet à la tension superficielle d’aplatir la finition avant le durcissement final.
Le module final durcit physiquement la couche appliquée. Les installations doivent choisir entre les lampes à arc traditionnelles et les réseaux de LED modernes. Les lampes à arc émettent un large spectre de lumière. Ils génèrent une chaleur infrarouge importante en plus de l’énergie ultraviolette. Cette chaleur aide à durcir en profondeur les couches de finition industrielles épaisses. Cependant, les températures élevées peuvent facilement déformer les matériaux sensibles. Les systèmes LED offrent une longueur d’onde étroite et hautement focalisée. Ils n’émettent presque aucune chaleur infrarouge. Cela protège les plastiques délicats et empêche le dégazage du bois de pin. Les LED coûtent plus cher au départ mais offrent une consommation d’énergie considérablement réduite.
Différents matériaux nécessitent des stratégies de traitement totalement différentes. Une ligne de revêtement UV sur mesure garantit une bonne adhérence et une qualité esthétique sur divers substrats.
Le bois est un matériau naturellement poreux et incohérent. Il absorbe les fluides de manière inégale à travers sa structure granulaire. La gestion de ces substrats poreux nécessite une approche de traitement multi-stations. Une seule analyse continue comprend généralement plusieurs étapes séquentielles. Tout d’abord, une épaisse couche de scellant remplit le grain ouvert. Le système durcit instantanément ce scellant. Ensuite, des modules de ponçage automatisés dépolissent légèrement la surface scellée. Cela fournit un profil mécanique pour la couche suivante. Enfin, le module de finition applique l"éclat protecteur final. La combinaison de ces étapes en un seul flux continu maximise l’efficacité de la production de meubles.
L"application de finitions sur du métal présente des défis d"ingénierie uniques. Les principaux objectifs incluent l’obtention de propriétés anticorrosion maximales et d’une résistance extrême aux rayures. Les surfaces métalliques reflètent la chaleur intense générée par les lampes à arc au mercure traditionnelles. Les métaux de faible épaisseur se déformeront gravement sous un rayonnement de haute intensité. La gestion de cette charge thermique est essentielle au succès. Les ingénieurs spécifient souvent des rouleaux à eau réfrigérée sous la bande transporteuse. Ces rouleaux agissent comme des dissipateurs thermiques. Ils éloignent l’excès de température de la pièce métallique pendant la phase de durcissement intense.
L’industrie cosmétique exige des finitions esthétiques irréprochables sur les petits contenants en plastique. Ces articles représentent des produits à volume élevé et à faible marge. Les fabricants utilisent souvent l"intégration directe en ligne pour ces produits. Le système imprime les graphiques du conteneur et applique immédiatement une couche protectrice transparente. Assurer la protection contre les rayures reste la priorité absolue des emballages de consommation. Cependant, les plastiques possèdent des seuils de déformation thermique très faibles. Ils fondront facilement sous les lampes à arc standard. Les installations doivent déployer des réseaux de LED fonctionnant à basse température pour maintenir des tolérances physiques strictes sur les formes géométriques complexes.
Décider comment placer l"équipement dans votre usine a un impact fondamental sur vos opérations quotidiennes. Vous devez choisir entre des workflows de production connectés ou séparés.
Le traitement en ligne connecte votre équipement de fabrication primaire directement à l"équipement de finition. Le produit s"écoule en continu sans intervention humaine.
Avantages opérationnels : Cette méthode permet une transition transparente de la fabrication directement à la finition. Cela réduit considérablement les coûts de manutention manuelle des matériaux. Cela réduit le risque de chute ou d’endommagement de pièces pendant le transport.
Risques de mise en œuvre : Un seul arrêt dans le module de finition arrête l'ensemble de l'usine de fabrication. Si le pistolet se bouche, la presse à imprimer précédente doit s'arrêter immédiatement. Cette stratégie nécessite une synchronisation très avancée des automates programmables (PLC).
Une ligne de revêtement hors ligne fonctionne indépendamment de vos machines de fabrication principales. Les travailleurs déplacent manuellement les produits en lots vers la zone de finition.
Avantages opérationnels : les configurations autonomes offrent une flexibilité de production inégalée. Vous pouvez traiter des lots distincts provenant de plusieurs sources de production différentes sur une seule machine. Cela facilite également la planification de la maintenance. Un arrêt pour maintenance n’arrête pas le reste de votre usine.
Risques de mise en œuvre : Cette approche nécessite une main d'œuvre dédiée pour le chargement et le déchargement du convoyeur. Cela nécessite également plus d’espace au sol pour organiser les bacs d’inventaire des travaux en cours.
Vous ne devriez jamais acheter des biens d’équipement en vous basant uniquement sur les spécifications d’une brochure. Exigez toujours un test pilote réalisé par le fournisseur avant de signer un contrat. Les vendeurs doivent utiliser vos matières premières spécifiques lors de la démonstration. Ils doivent également utiliser vos formulations chimiques exclusives. Ces tests empiriques vérifient avec précision l’épaisseur finale en millimètres. Cela prouve que la finition adhère correctement à votre substrat exact.
Les fabricants exagèrent souvent les vitesses de fonctionnement maximales dans leurs supports marketing. Vous devez exiger des données techniques vérifiables concernant les limites de vitesse. Le fluide nécessite une quantité spécifique d’énergie lumineuse pour se réticuler correctement. Nous mesurons cette énergie en Joules par centimètre carré. Si vous faites fonctionner le convoyeur trop rapidement, la dose d"énergie tombe en dessous des exigences minimales du fabricant de produits chimiques. La surface restera collante et échouera aux tests de performance sur le terrain.
Examinez attentivement la stratégie du fournisseur en matière de contrôle environnemental. Les lampes à arc au mercure traditionnelles génèrent de l"ozone nocif pendant leur fonctionnement. La conception de la machine doit inclure des ventilateurs d"extraction robustes pour éliminer cet ozone en toute sécurité. Vous devez également évaluer leurs systèmes de gestion thermique. Vérifiez s’ils utilisent des rouleaux refroidis ou un refroidissement à air forcé. Un contrôle adéquat de la température empêche les pièces sensibles de brûler ou de se déformer.
Les temps d’arrêt des équipements ruinent les calendriers de production et détruisent les marges bénéficiaires. Vous devez évaluer la disponibilité nationale des pièces de rechange essentielles. Assurez-vous que le fournisseur stocke des lampes de remplacement, des réflecteurs et des rouleaux applicateurs en caoutchouc à proximité. Examinez attentivement les accords de niveau de service proposés. Garantie qu"ils offrent un support technique rapide et des délais d"envoi rapides des techniciens. Un service après-vente solide est tout aussi important que la qualité initiale des machines.
Investir dans un système de finition à grande vitesse est une étape transformatrice pour tout fabricant industriel. Il élimine les graves goulots d’étranglement de production tout en réduisant radicalement l’empreinte de vos installations. Cependant, le succès dépend entièrement d’une ingénierie structurelle appropriée. Les modules de préparation, d’application, de nivellement et de durcissement doivent fonctionner de manière cohérente. Ils doivent être conçus spécifiquement pour votre substrat unique et votre formulation chimique.
Commencez votre parcours d’approvisionnement en documentant de manière agressive vos exigences de production exactes. Indiquez la vitesse de convoyeur cible, les dimensions maximales des pièces et les produits chimiques préférés. Utilisez ces données spécifiques pour filtrer les fournisseurs d’équipements potentiels. Enfin, demandez une preuve de concept complète auprès de vos fabricants présélectionnés. Vérifiez les résultats empiriquement avant de finaliser votre investissement en capital.
R : Une machine de polymérisation est une unité unique qui applique de la lumière UV. Une ligne de revêtement complète comprend la manutention automatisée des matériaux, le nettoyage de la poussière, l"applicateur physique de revêtement (rouleau/pulvérisation), les zones de nivellement et l"unité de durcissement travaillant en séquence synchronisée.
R : En général, aucun applicateur ne fait les deux efficacement. Les lignes de revêtement au rouleau sont strictement destinées aux substrats plats, tandis que les lignes de revêtement par pulvérisation avec bras robotisés ou alternatifs sont nécessaires pour les pièces profilées ou 3D.
R : La vitesse de ligne est dictée par la variable la plus lente : le temps nécessaire pour que le revêtement se stabilise et le temps d"exposition aux UV requis pour réticuler complètement la chimie spécifique de votre revêtement. Cela doit être testé empiriquement.
R : Les LED UV offrent un transfert de chaleur plus faible (crucial pour les plastiques/bois de pin) et une durée de vie plus longue de l"ampoule, mais les lampes à arc traditionnelles offrent souvent un meilleur durcissement de surface (longueurs d"onde UVC) pour les couches de finition industrielles dures. Le choix dépend entièrement de votre formulation de revêtement.


