

Fermer
Choisissez votre site
Global
Médias sociaux
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-08-07 origine:Propulsé


La transition d’une finition externalisée ou d’une peinture liquide obsolète vers une configuration interne de revêtement en poudre est une étape opérationnelle cruciale. Vous protégez vos marges bénéficiaires et bénéficiez d’un contrôle qualité total sur vos produits finaux. Cependant, l’évaluation d’une infrastructure de revêtement complexe comporte des risques importants. De nombreux fabricants commettent l’erreur coûteuse de donner la priorité aux coûts initiaux d’équipement bon marché. Ils ignorent les facteurs vitaux à long terme tels que l’efficacité du transfert, la consommation des services publics et la fiabilité globale du système. Cet oubli conduit souvent à des goulots d"étranglement dans la production et à de fréquents échecs sur le terrain au niveau de la finition appliquée. Vous avez besoin d’une stratégie solide et basée sur les données pour gérer ces investissements importants en toute sécurité. Ce guide fournit un cadre indépendant du fournisseur et axé sur l’ingénierie. Nous vous aiderons à évaluer et à sélectionner efficacement les systèmes de revêtement en poudre industriels. Vous apprendrez à équilibrer le débit, l’efficacité des applications et les réalités de la mise en page. En appliquant ces principes, vous garantissez une finition industrielle cohérente tout en protégeant vos résultats.
Le choix entre les systèmes par lots et les systèmes automatisés doit être dicté par la géométrie de la pièce, le volume de production et la fréquence de changement de couleur, et pas seulement par l"espace au sol disponible.
L’architecture du prétraitement est la variable ayant le plus grand impact sur la longévité de la finition ; la sous-ingénierie de cette étape entraîne des échecs sur le terrain, quelle que soit la qualité du revêtement.
Le coût total de possession (TCO) d"une ligne de revêtement est fortement influencé par la consommation d"énergie pendant le durcissement et l"efficacité de la récupération de la poudre, ce qui rend les systèmes bon marché coûteux à exploiter.
Le respect des normes environnementales et de sécurité incendie (par exemple, NFPA 33) doit être intégré à l"aménagement des installations avant le début de la sélection des équipements.
La mise en œuvre d’une hautement efficace ligne de revêtement en poudre nécessite des références opérationnelles claires. Vous ne pouvez pas concevoir un système sans établir des mesures précises de débit et de flexibilité. Les équipes d’ingénierie doivent d’abord cartographier l’enveloppe maximale des pièces. Cette enveloppe définit l’élément le plus gros et le plus lourd que vous prévoyez d’enduire. Une fois que vous connaissez cette dimension, vous pouvez calculer avec précision les parties par heure (PPH). PPH dicte directement la vitesse de ligne requise. Des vitesses de ligne plus rapides nécessitent des étapes de lavage plus grandes et des fours de durcissement plus longs. Vous devez équilibrer les objectifs de débit avec les contraintes de vos installations.
L’efficacité du transfert représente une autre mesure essentielle du succès. L"efficacité de transfert au premier passage (FPTE) mesure la quantité de poudre qui adhère à la pièce lors de la première pulvérisation. Un FPTE médiocre envoie un excès de poudre dans le système de récupération ou dans le bac à déchets. Ce gaspillage détruit rapidement les marges bénéficiaires. L"épaisseur reproductible en millimètres détermine également la performance financière. L"application de trois mils alors que les spécifications exigent deux mils gaspille 50 % de poudre en plus. Vous avez besoin d’un équipement d’application très cohérent pour maintenir des tolérances d’épaisseur serrées.
Vous devez également définir des seuils de disponibilité et de maintenance stricts. Les temps d"arrêt imprévus détruisent les calendriers de production. Une intégration réussie nécessite des intervalles de maintenance prédéfinis.
Temps moyen entre les pannes (MTBF) : suivez la durée de vie prévue des pièces d'usure critiques telles que les inserts de pompe et les buses de pistolet.
Fenêtres de maintenance préventive : allouez des heures hebdomadaires spécifiques pour le nettoyage des cabines et le dénudage des crochets.
Coûts des temps d'arrêt : calculez le coût horaire des arrêts de ligne pour justifier l'achat initial de composants de meilleure qualité.
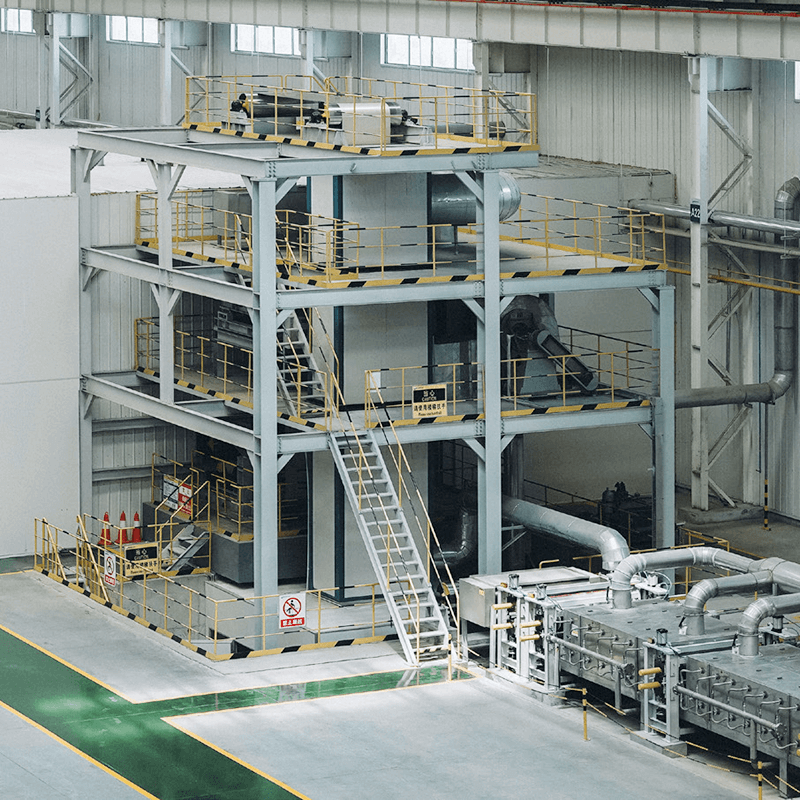
Vous devez laisser les données de production déterminer votre choix d’architecture. L"espace au sol disponible est important, mais la géométrie des pièces et la fréquence de changement de couleur comptent davantage. Les fabricants choisissent généralement entre des configurations par lots discrets et des lignes automatisées continues.
Les systèmes de revêtement en poudre par lots fonctionnent mieux pour les opérations à mélange élevé et à faible volume. Ils accueillent facilement des pièces exceptionnellement grandes ou lourdes. Les installations confrontées à de sévères contraintes d’aménagement s’appuient souvent sur le traitement par lots. Cependant, ces systèmes impliquent des compromis distincts. Vous serez confronté à des coûts de main-d’œuvre manuelle plus élevés par unité. Le débit reste plus lent car les pièces se déplacent manuellement entre les étapes. Vous risquez également des incohérences de qualité entre les différents opérateurs humains.
Les lignes automatisées gèrent sans effort une production continue et à grand volume. Ils nécessitent des géométries de pièces cohérentes pour maximiser l’efficacité. Les opérations qui recherchent un minimum de travail manuel par unité préfèrent l’automatisation. Lors de l’évaluation des systèmes automatisés, vous devez évaluer de près les styles de convoyeurs. Les monorails aériens à poutre en I offrent un mouvement simple et continu. Les convoyeurs électriques et libres permettent aux pièces de s"arrêter à l"intérieur des cabines de pulvérisation pendant que le reste de la chaîne continue de bouger. Vous devez également synchroniser le positionnement automatisé du pistolet avec la vitesse de la ligne centrale.
Utilisez une optique de décision spécifique pour trouver le point de bascule. Vous devez calculer exactement à quel moment l’efficacité de la ligne automatisée compense les lourdes dépenses d’investissement initiales.
Métrique d"évaluation | Architecture du système par lots | Architecture de ligne automatisée |
|---|---|---|
Volume de production | Débit faible à moyen | Débit élevé et continu |
Géométrie de la pièce | Tailles massives et très variables | Enveloppes uniformes et prévisibles |
Exigences de main d"œuvre | Intervention manuelle élevée | Faible intervention manuelle |
Vitesse de changement de couleur | Rapide, relativement simple | Plus lent, nécessite une purge complexe |
Investissement en capital | Coût de mise en page initial réduit | Coût d’ingénierie initial élevé |
Une installation réussie repose sur la qualité de ses différentes étapes. Vous devez concevoir avec soin les composants de lavage, d’application et de durcissement.
Le prétraitement dicte la qualité de l’adhésion finale. Vous pouvez parfaitement appliquer la meilleure poudre, mais un prétraitement médiocre garantit des échecs sur le terrain. Les systèmes de lavage à plusieurs étapes gèrent le processus de liaison chimique. Les systèmes traditionnels au phosphate de fer nécessitent trois à cinq étapes. Les nouvelles nanocéramiques à base de zirconium fonctionnent à température ambiante et créent moins de boues. Vous devez sélectionner la chimie qui correspond le mieux à votre substrat. De nombreux acheteurs font l’erreur de sous-dimensionner les étapes de lavage pour économiser de l’espace. Les zones de lavage raccourcies empêchent les temps de contact chimique appropriés. Ce compromis ruine l’adhérence et provoque une corrosion rapide.
Vous devez évaluer les cabines en fonction de votre fréquence de changement de couleur. Les cabines de type cartouche piègent les excès de pulvérisation dans les filtres internes. Ils fonctionnent incroyablement bien pour les opérations monochromes. Cependant, changer les couleurs dans une cabine à cartouches prend beaucoup de temps et de travail. Si vous effectuez des changements de couleur rapides et fréquents, vous avez besoin de systèmes de récupération cyclonique. Les cyclones utilisent la physique centrifuge pour séparer les particules de poudre lourde du flux d"air. Ils permettent aux opérateurs de nettoyer la cabine et de changer les couleurs en quelques minutes.
Gestion du flux d'air : assurez-vous que la cabine maintient suffisamment de pieds cubes par minute (CFM) pour contenir les excès de pulvérisation.
Sécurité de l'opérateur : un tirage adéquat empêche la poudre de s'échapper dans l'environnement plus large de l'usine.
Efficacité de récupération : les cyclones haut de gamme récupèrent jusqu'à 95 % de la poudre pulvérisée pour la réutiliser.
Les fours de polymérisation transforment la poudre appliquée en une coque durable. Vous choisissez généralement entre les fours à convection et les systèmes infrarouges (IR). Les fours à convection font circuler de l"air chauffé pour cuire les pièces uniformément. Les fours IR utilisent une énergie radiante directe pour gélifier la poudre rapidement. De nombreuses lignes modernes utilisent des systèmes combinés. Une zone IR boost gélifie la poudre rapidement et une zone de convection termine le processus de réticulation.
Vous devez appliquer un contrôle sceptique lors des évaluations des fournisseurs. Certains vendeurs proposent des fours sous-dimensionnés pour présenter une offre moins chère. Un four sous-dimensionné ne peut pas transférer suffisamment de chaleur aux pièces lourdes dans le temps imparti. Lorsque cela se produit, les opérateurs doivent ralentir l’ensemble du convoyeur pour obtenir une réticulation adéquate. Cette faille cachée détruit votre débit ciblé.
L'installation d'une nouvelle ligne de revêtement perturbe votre usine. Vous devez naviguer dans l’espace physique, la disponibilité de l’énergie et des réglementations strictes.
Les dimensions des équipements ne représentent que la moitié du défi d’aménagement. Vous devez documenter les réalités de la manutention. Les rayons de braquage des convoyeurs nécessitent un espace vide important. Les pièces longues s"écartent largement dans les virages serrés, provoquant des collisions coûteuses. Vous avez également besoin de zones de préparation dédiées au chargement et au déchargement. Les travailleurs ont besoin d"espace pour manœuvrer les chariots et les chariots élévateurs en toute sécurité autour de la chaîne. Enfin, vérifiez la hauteur de vos plafonds. Les fours et les dépoussiéreurs à cyclone nécessitent souvent des dégagements élevés. Parfois, l’acheminement du convoyeur à travers des fours surélevés libère un espace précieux au sol en dessous.
Les lignes de revêtement consomment d’énormes quantités d’énergie. Vous devez auditer votre infrastructure de services publics existante avant de vous engager sur des spécifications système. Vérifiez la pression de votre alimentation en gaz naturel. Les fours de durcissement consomment énormément de BTU pour maintenir les températures. Ensuite, vérifiez la capacité de votre panneau électrique. Les compresseurs d"air, les ventilateurs de cabine et les entraînements de convoyeurs nécessitent une alimentation triphasée à fort ampérage. Enfin, évaluez vos capacités de traitement des eaux usées. Les laveurs de prétraitement à plusieurs étapes génèrent des effluents continus. Votre municipalité locale réglemente fortement le pH et la teneur en métaux lourds de ces rejets.
La finition industrielle comporte des risques inhérents en matière de sécurité. Vous devez intégrer immédiatement des normes non négociables dans votre aménagement. Les réglementations OSHA dictent les normes d’ergonomie des travailleurs et de qualité de l’air autour de la ligne. Vous devez respecter strictement les directives NFPA 33. La norme NFPA 33 régit les applications par pulvérisation utilisant des matériaux combustibles. La poussière de revêtement en poudre devient explosive à des concentrations spécifiques. Vos cabines de pulvérisation nécessitent des systèmes de détection et d"extinction d"incendie verrouillés. Vous pouvez également avoir besoin de permis locaux sur la qualité de l"air en fonction des émissions de votre brûleur de prétraitement et de la production de composés organiques volatils (COV).
Tous les équipementiers ne tiennent pas leurs promesses. Vous devez protéger votre investissement en sélectionnant minutieusement vos partenaires fournisseurs potentiels.
N"achetez jamais un système automatisé basé sur une brochure. Vous devez exiger des fournisseurs qu"ils fassent passer vos pièces réelles dans leur laboratoire de test. Fournissez-leur votre composant le plus lourd et le plus complexe. Laissez-les prouver leur chimie de lavage exacte, l’emplacement des pistolets et les temps de séjour au four. Les tests en laboratoire révèlent des effets de cage de Faraday cachés dans les coins restreints. Cela prouve également si la vitesse de ligne indiquée guérit réellement votre pièce spécifique. Finalisez les spécifications de votre équipement seulement après avoir été témoin de résultats de laboratoire positifs.
Les citations cachent souvent des lacunes critiques en matière de portée. Vous devez clarifier la différence entre les contrats « clé en main » et « équipement seulement ». Un devis portant uniquement sur l"équipement dépose simplement des caisses sur votre quai de chargement. Vous devenez responsable de l’assemblage, du gréage et de l’intégration. Un véritable contrat clé en main couvre tout jusqu’aux premières séries de production. Attention aux coûts cachés. Les vendeurs excluent souvent les conduits d"évacuation passant par votre toit, les chutes électriques primaires et les conduites de gaz provenant du compteur. Définissez exactement qui obtient les permis locaux de mécanique et de feu avant de signer.
La relation commence véritablement après la phase de mise en service. Évaluez soigneusement l’inventaire national de pièces du fournisseur. Lorsqu’une pompe ou un moteur d’entraînement tombe en panne, vous ne pouvez pas attendre trois semaines pour une expédition à l’étranger. Renseignez-vous sur les délais de réponse de leur support technique. Offrent-ils une assistance téléphonique 24h/24 et 7j/7 ? Leurs techniciens peuvent-ils se connecter à distance à votre automate pour un dépannage ? Vous devez également demander des informations sur leurs programmes de maintenance préventive. Des fournisseurs de haute qualité proposent des visites d’inspection trimestrielles pour que votre système continue de fonctionner avec une efficacité maximale.
Une intégration réussie du revêtement en poudre nécessite un équilibre entre la rigueur de conception initiale et l’efficacité opérationnelle à long terme. Vous ne pouvez pas vous permettre de lésiner sur les étapes de prétraitement ou les fours de durcissement. Donnez la priorité aux géométries des pièces, à la capacité utilitaire fiable et à la flexibilité automatisée pour maximiser votre production.
Vos prochaines étapes nécessitent une action immédiate dans l’usine. Commencez par effectuer un audit détaillé des services publics de l’installation. Mesurez avec précision la hauteur de votre gaz, de votre électricité et de votre plafond disponible. Parallèlement, établissez un objectif ferme de pièces par heure en fonction de votre plus grande enveloppe de pièces.
Ne vous lancez pas seul dans ce processus d’ingénierie complexe. Faites appel à des experts dès le début pour éviter des erreurs de mise en page coûteuses. Planifiez une consultation technique dès aujourd"hui ou demandez une évaluation personnalisée de l"aménagement des installations pour lancer votre mise à niveau finale.
R : Les lignes automatisées nécessitent un espace au sol important. L"empreinte exacte dépend de la vitesse du convoyeur, du temps de séjour dans le four et des étapes de prétraitement. Une ligne fonctionnant à cinq pieds par minute nécessite un four plus grand qu’une ligne fonctionnant à trois pieds par minute. Vous pouvez parfois utiliser l"espace vertical. Les mezzanines peuvent abriter des fours de durcissement ou des fours de séchage. Cette approche verticale permet d"économiser une empreinte précieuse au niveau du sol. Cartographiez toujours l’enveloppe de votre pièce en premier.
R : Les systèmes de finition industrielle personnalisés nécessitent une planification approfondie. Les délais de livraison typiques varient de 12 à 24 semaines. Ce délai dépend fortement de la complexité du système et des facteurs actuels de la chaîne d’approvisionnement. Les installations clé en main prennent plus de temps que de simples chutes d’équipement. Les approbations techniques, la fabrication de conduits sur mesure et les permis locaux ajoutent également du temps. Vous devez finaliser l’aménagement de vos installations bien avant de signer un bon de commande.
R : La mise à niveau d"une configuration par lots vers l"automatisation est rarement simple. Vous êtes confronté à de sévères limitations lors de la mise à niveau. Vous pouvez parfois transférer des composants d"application tels que des armes à feu et certaines cabines. Cependant, les fours et les étapes de prétraitement nécessitent généralement un remplacement complet. Les fours discontinus ne peuvent pas accueillir de chaînes de convoyeurs continues. Vous obtenez généralement de meilleures performances en concevant un système automatisé spécialement conçu à partir de zéro.


